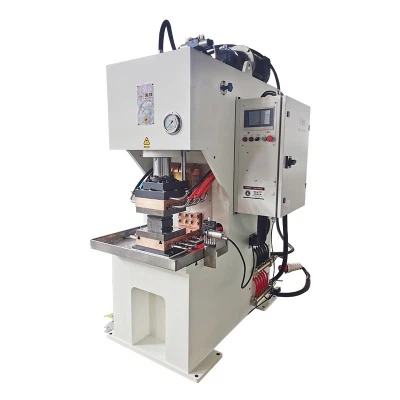
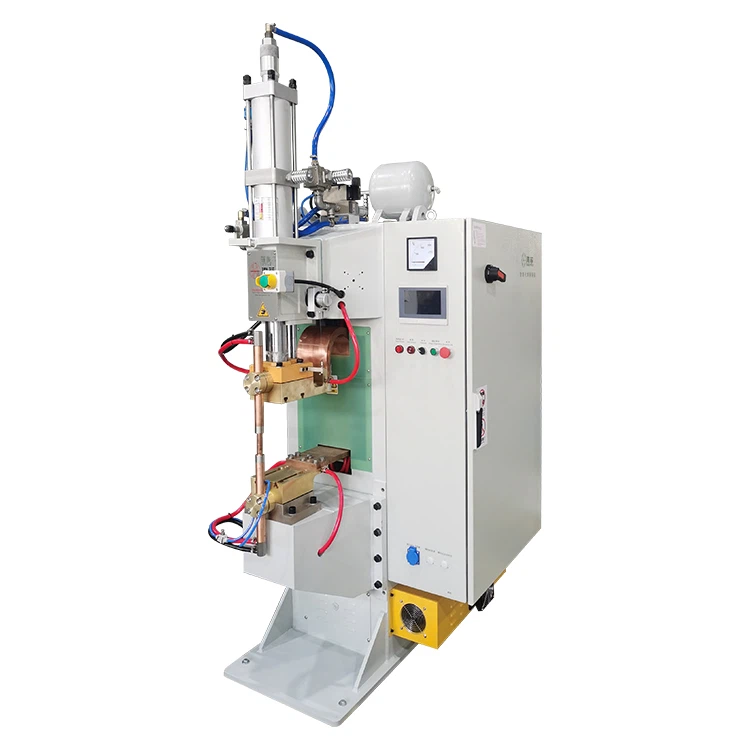
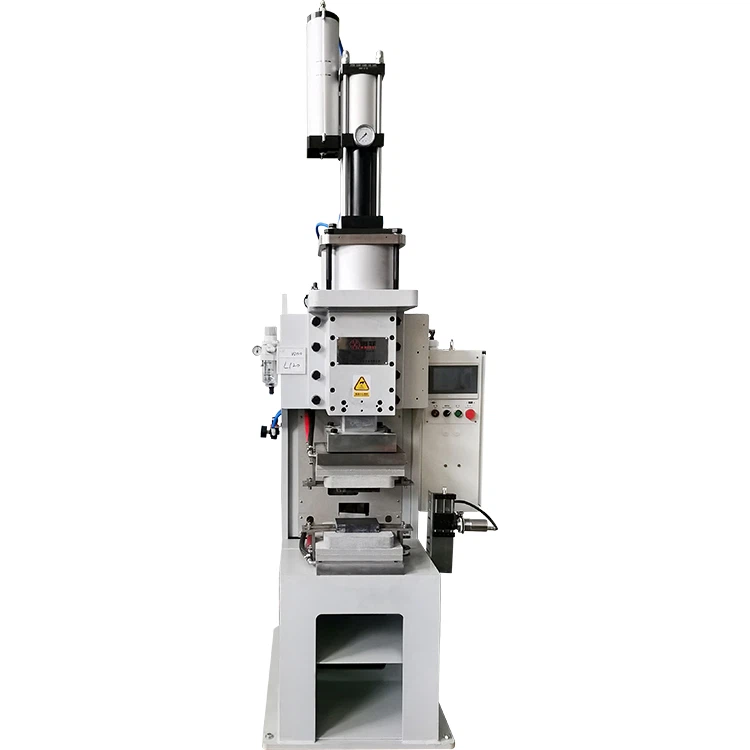
Ultrasoinu Metalezko Soldadura Makinak Harnesen eta Terminaletarako
HAIFEI fabrikatzen duultrasoinuzko metalak soldatzeko makinakkobrezko hariak, aluminiozko hariak, kable terminalak eta beste osagai eroaleak lotzeko. Gure ekipamenduak alanbre-hari-juntzea, hari-terminaleko-soldadura, metalezko puntu bidezko soldadura eta alanbre edo hodi muturreko zigilatzea estaltzen ditu.
Fusio bidezko soldadura ez bezala, ultrasoinu bidezko metal bidezko soldadura juntura osatzen dute -maiztasun handiko bibrazio mekanikoaren eta presio kontrolatuaren bidez. Oinarrizko materialak ez dira guztiz urtu behar, eta horrek beroa-eragindako eremua mugatzen laguntzen du eta soldadura, fluxua edo betegarri metal gehigarria erabiltzea saihesten du.
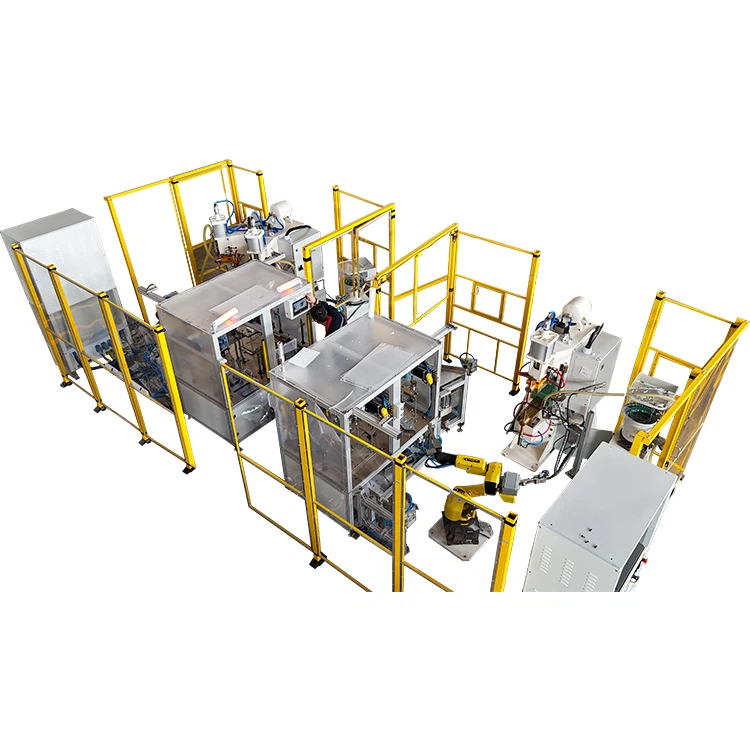
Makina egokia hautatzen da juntura-egituraren, eroalearen materialaren, -sekzio-eremu osoaren, terminalen diseinuaren, soldaketaren indarraren eta produkzio-zikloaren arabera. Ekipamendu estandarrak funtzionamendu independenterako horni daitezke, eta, aldiz, elikadura, kokatzea, soldadura-datuen biltegiratzea eta deskarga automatikoa integra daitezke -bolumen handiagoko alanbre-arnesen ekoizpenerako.
Bidal iezaguzu zure hari eta terminalen marrazkiak, materialaren informazioa eta lagin-piezak. Gure ingeniariek juntura ebaluatu dezakete, lagin-soldadura antolatu eta makinaren potentzia, tresneria eta automatizazioaren konfigurazioa gomendatu dezakete.
-
![Ultrasoinu alanbrea zigilatzeko makina]() Ultrasoinu alanbrea zigilatzeko makinaHF-WX-FW Ultrasoinu Hari Zigilatzeko Makina kobrezko hariak eta hodi-muturrak zigilatzeko eta osatzeko diseinatuta dago, -maiztasun handiko ultrasoinu bibrazioen teknologiaren bidez. 20 kHz-ko...ikusi gehiago
-
![Ultrasoinu puntuko soldadura makina]() Ultrasoinu puntuko soldadura makinaHaifei HF-WX-20XC-2 errendimendu handiko -ultrasoinu bidezko soldadura-makina da,-sekzio handiko hari-harnesetarako bereziki diseinatua. 20 KHz-ko -maiztasun handiko bibrazio-teknologia erabiliz,...ikusi gehiago
-
![Ultrasoinu Jostura Soldatzailea]() Ultrasoinu Jostura SoldatzaileaHaifei-ren ultrasoinu bidezko soldadura-makinak lotura zehatzak eta-handienak eskaintzen ditu kobre, aluminio eta beste osagai eroaleetarako. Egoera solidoko-soldadurak bero-kalte minimoak eta...ikusi gehiago
-
![Ultrasoinu-soldagailua]() Ultrasoinu-soldagailuaGure Ultrasoinu-soldagailuak maiztasun handiko-bibrazio mekanikoak erabiltzen ditu antzeko edo ez bezalako metalen artean soldadura hotz eta berehala sortzeko. Teknologia berritzaile honek oxido...ikusi gehiago
-
![Ultrasoinu Harness Harness Terminal Soldatzailea]() Ultrasoinu Harness Harness Terminal SoldatzaileaUltrasoinuko Harness Harness Terminal Welder automozioko, aeroespazialeko eta etxetresna elektrikoen hari-arnesen ekoizpenean-abiadura handiko eta fidagarriak diren terminal elektrikoak lotzeko...ikusi gehiago
-
![Ultrasoinu alanbre arnesa Soldadura]() Ultrasoinu alanbre arnesa SoldaduraUltrasoinu alanbrearen splicing Selzing-a Fidagarritasun handiko sistema da, oxidozko loturarako, automobilgintzaren, aeroespazialaren eta tresnen fabrikazioan. Maiztasun handiko bibrazio...ikusi gehiago


Ultrasoinu Metalezko Soldadura Makinak Begirada batean
Proiektuaren galdera |
HAIFEI gaitasuna |
|---|---|
| Zein material ebalua daitezke? | Kobre biluzia, kobre estaniatua, aluminioa eta material eroale desberdin hautatuak |
| Zein egitura bateratu onartzen dira? | Hari-kablera-kablera, kable-terminara-, metal-metaletik-loturak eta alanbre edo hodi muturreko zigilatzea |
| Zein informaziok zehazten du makinaren hautaketa? | Materiala, eroaleen -sekzio osoa, junturaren geometria, soldadura-eremua, erresistentzia-eskakizuna eta ziklo-denbora |
| Soldadura edo fluxua behar al da? | Ez. Ultrasoinu metalezko soldadura normalean materialak soldadurarik, fluxurik edo betegarririk gabe lotzen ditu |
| Soldaduraren kalitatea kontrolatu al daiteke? | Soldadura-energia, denbora, anplitudea, presioa, desplazamendua eta prozesuko beste datu batzuk kontrolatu daitezke makinaren konfigurazioaren arabera. |
| Makina batek produktu desberdinak prozesatu ditzake? | Hautatutako produktu-familiak erreminta aldagarrien eta gordetako soldadura-errezeten bidez kudeatu daitezke |
| Ekipamendua automatizatu al daiteke? | Elikadura automatikoa, kokatzea, soldadura, ikuskapena, deskarga eta datuen erregistroa integra daitezke |
| Laginaren soldadura eskuragarri al dago? | Bai. Lagin-probak egitea gomendatzen da makina eta tresnen konfigurazioa amaitu aurretik |
Nola funtzionatzen du Ultrasoinu Metalezko Soldadura?
Metal ultrasoinu bidezko soldadura egoera solidoko-lotura-prozesu bat da. Lan-piezak sonotrodo baten eta ingude baten artean eusten dira -maiztasun handiko bibrazio mekanikoa estutzeko presio kontrolatuan aplikatzen den bitartean.
Bibrazio eta presio konbinatuak aurpegi-mugimendu lokalizatua eta deformazio plastikoa sortzen ditu. Honek gainazaleko filmak hausten laguntzen du eta metalezko gainazal garbiak kontaktuan estuan jartzen ditu, lotura metalurgikoa sortzeko aukera emanez, oinarrizko materialak guztiz urtu gabe.
Soldadura-ziklo osoak normalean barne hartzen ditu:
- Erauzitako hariak edo metalezko osagaiak tresnetan kokatzen dira.
- Makinak aurrez ezarritako estutze-presioa aplikatzen du.
- Ultrasoinu-sorgailuak energia elektrikoa ematen dio bihurgailuari.
- Bihurgailuak eta booster-ek bibrazio mekanikoa transmititzen diote sonotrodoari.
- Sonotrodoak bibrazioa aplikatzen dio soldadura-interfazeari.
- Materialek sendotu eta juntadura osatzen dute.
- Sistemak euste-fasea amaitzen du eta pieza askatzen du.
- Soldadura-datuak konfiguratutako prozesuen mugen arabera ebaluatzen dira.
Azken juntadura anplitudearen, presioaren, soldadura-energiaren, denboraren, erreminten egoeraren eta piezaren koherentziaren arteko elkarrekintzaren araberakoa da. Parametro hauek probaren bidez garatu behar dira, hari-tamainatik bakarrik hautatu beharrean.
Konparatu Ultrasoinu Metalezko Soldadura Makina Motak
Makina mota |
Egitura bateratua |
Pieza tipikoa |
Hautaketa-oinarri nagusia |
|---|---|---|---|
| Ultrasoinu bidezko alanbreak juntzeko makina | Kable-kablera- | Kobrezko edo aluminiozko alanbre sortak | Eroaleen -sekzio osoa, sorta-antolamendua eta juntura-dimentsioak |
| Ultrasoinu terminalen soldadura makina | Konektatu-terminalera- | Kablea, atzamarra, terminala edo kontaktu elektrikoa | Kable-eremua, terminal-materiala, xaflaketa eta soldadura-eremua |
| Ultrasoinu metalikoen soldadura | Metal-metaletik- | Lamina, plaka, terminal edo osagai eroalea | Material pila, juntura-eremua eta behar den indarra |
| Alanbre edo hodi muturrak zigilatzeko makina | Amaiera zigilatzea eta konformatzea | Kobrezko alanbre-sorta, txirikorda-eroalea edo hodia | Diametroa, hormaren lodiera eta amaitutako profila |
| Ultrasoinu bidezko soldadura sistema automatikoa | Ekoizpen prozesu integratua | -Bolumen handiko hari eta terminalen multzoak | Ziklo-denbora, elikadura, ikuskapena, trazabilitatea eta modelo-aldaketa |
Potentzia, maiztasun eta soldadura-tarte espezifikoak dagokion produktuaren orrian edo laginaren ebaluazioaren bidez baieztatu behar dira.
Ebaluatu daitezkeen materialak
Kobrezko alanbre biluzi
Kobre biluzia oso erabilia da automobilgintzako arnesetan, ekipo elektrikoetan eta bateria-kableetan. Ultrasoinu bidezko soldadurak hainbat hari trinko batean finkatu ditzake soldadura gehitu gabe. Eroalearen -sekzioa, katearen egitura eta gainazaleko garbitasuna kontuan hartu behar dira soldadura-parametroak ezartzerakoan.
01
Estanatutako kobrezko alanbrea
Estanatutako kobrezko alanbre ultrasoinuen alanbreen junturarako eta terminalen soldadurako ebaluatu daiteke. Hala ere, eztainu-estaldurak marruskadura eta material-fluxua aldatzen ditu junta-interfazean. Estalduraren lodierak, biltegiratze-egoerak eta gainazaleko kutsadurak prozesuaren leihoan eragina izan dezakete, beraz, laginak probatzea gomendatzen da.
02
Aluminiozko alanbrea
Aluminiozko eroaleek kobrearen erreminta eta soldadura parametro desberdinak behar dituzte materialaren propietateengatik eta gainazaleko oxido-geruzagatik. Makinaren konfigurazioa eroalearen eremuaren, katearen egituraren eta junturaren eskakizunen arabera hautatu behar da.
03
Kobrezko-aluminiozko konexioak
Hautatutako kobre-eta- aluminiozko junturak metalezko soldadura ultrasoinu bidez ebaluatu daitezke. Bideragarritasuna junta-egituraren, materialaren lodieraren, kontaktu-eremuaren eta zerbitzu-eskakizunen araberakoa da. Korrosio galvanikoaren arriskua eta funtzionamendu-ingurunea ere kontuan hartu behar ditu azken muntaia fabrikatzaileak.
04
Kobrezko terminalak eta pieza eroaleak
Kobrezko terminalak, erlojuak, kontaktuak eta plaka eroaleak hari bateragarriekin lotu daitezke, non juntadurak tresneriaren sarbide eta euskarri nahikoa ematen dion. Terminalaren marrazkia eta benetako laginak berrikusi behar dira soldadura-sistema hautatu aurretik.
05
Aplikazio tipikoak
Automobilgintzako hari-harnesak
Ultrasoinu bidezko alanbre-soldagailuak ibilgailuen kableatu sistemetan alanbre trinkoak ekoizteko erabiltzen dira. Produktu tipikoak lurrerako hariak, sentsore-arnesak, argi-arnesak, potentzia banatzeko kableatuak eta kontrol elektrikoko konexioak dira.
Ibilgailu elektrikoen -Tentsio handiko kableak
Baliteke EV kable-multzoek eroaleen sekzio handiagoak,-erresistentzia baxuko junturak eta prozesuen trazabilitatea zorrotza behar izatea. Aplikazioen artean kable-terminaleko-soldadura, bateriaren kableen konexioak eta korronte handiko-korronte eroaleen multzoak izan daitezke.
Bateria eta energia biltegiratzeko konexioak
Ultrasoinu metalezko soldadura hautatutako bateriaren kable, terminal, paper eroale eta konexio elektrikoetarako ebaluatu daiteke. Baterien proiektuek material konbinazio eta egitura juntura desberdinak erabiltzen dituztenez, prozesua baieztatu aurretik laginak probatzea beharrezkoa da.
-Tentsio baxuko ekipo elektrikoa
Hari eta terminalen soldadura-makinak etengailuetarako, kontaktoreetarako, kontrol-armairuetarako, etengailuetarako osagaietarako eta korrontea garraiatzen duten beste-multzo batzuetarako erabil daitezke. Produktu hauek maiz joint-erresistentzia baxua eta terminalen deformazio kontrolatua eskatzen dute.
Motor elektrikoak eta bobina-konexioak
Ultrasoinu bidezko soldadura ebaluatu daiteke hautatutako motor-buruetarako, bobina-konexioetarako eta terminal eroaleetarako. Juntura diseinatu behar da, tresneria soldadura-eremuan sartzeko eta eusteko, inguruko isolamendua edo osagaiak kaltetu gabe.
Kobrezko alanbre eta hodi amaierako zigilatzea
Hari-sortak, txirikorda-eroaleak eta hautatutako kobre-hodiak amaieran zigilatu edo osatu daitezke gero muntatzeko. Tresneria fabrikatu aurretik eskatutako amaitutako neurriak eta onarpen-metodoa definitu behar dira.
Nola aukeratu Ultrasoinuko Soldadura Makina Egokia
Ultrasoinu bidezko soldadura-makina egokia hautatzeak soldadura-eskakizunak, ekoizpen-bolumena, materialaren zehaztapenak eta automatizazio-maila argitzea eskatzen du makina mota optimoarekin bat etortzeko.

1. Definitu Soldadura Aplikazioa
Identifikatu zure prozesua-hari bakarreko terminalen soldadura edo-hari anitzeko juntzea den, eta horrek zuzenean zehazten du makina mota.
Terminaleko soldadura makinak:
- Hari bakarreko terminal metalikorako konexioak
- Soldadura-kopuru eta doitasun-eskakizun handiak
- Industria tipikoak: automobilgintzako bateriaren terminalak, etxetresna elektrikoen konektoreak, terminal elektrikoak
Alanbre-arnesa lotzeko makinak:
- Hainbat kable arnes batean lotzea
- -Erresistentzia baxua eta indar- handiko konexioak behar ditu
- Industria tipikoak: automobilgintzako arnesak, bateria-barrak, industria-kontroleko kableatuak
2. Kontuan hartu materialaren eta alanbrearen zehaztapenak
Egiaztatu alanbrearen neurria, eroalearen materiala eta isolamendu mota soldadura kalitatea ziurtatzeko.
- Hari-neurria eta eroale mota: zabalera txikia (0,1-1,0 mm²) terminalen soldadura egokitzen da; Neurri handiko, -hari anitzeko edo kobre/aluminiozko alanbre hibridoak juntzea egokitzen da
- Isolamendu mota: PVC, TPE, silikona, etab., soldadura energia eta presioa eragiten du
- Uneko eskakizunak: korronte -handiko kableek-erresistentzia baxuko soldadurak behar dituzte epe luzeko-fidagarritasuna lortzeko
3. Ekoizpen Bolumena eta Ziklo Denbora
Kalkulatu behar den errendimendua automatizazio maila egokia hautatzeko, gehiegizko inbertsioa edo gaitasun nahikoa saihestuz.
- Estazio bakarreko-terminalak soldatzeko makinak: lote txiki eta ertaineko ekoizpenerako egokiak
- -Estazio anitzeko/splicing makina automatizatuak: bolumen handiko-abiadura handiko-ekoizpenerako egokiak
- Ekoizpen-erritmoa zehaztea (soldadura minutu/orduko) makinaren ahalmenarekin bat etortzeko
4. Automatizazioa eta Datuen Kudeaketa
Aukeratu automatizazio maila ekoizpenaren konplexutasunaren eta datuen eskakizunen arabera.
- Oinarrizko makina: eskuz kargatzea, lote txikietarako edo I+Grako egokia
- Erdi-automatizatua: eskuz kargatzea, soldadura automatikoa, ekoizpen ertainerako
- Erabat automatizatua/robot-integratua: hainbat-estazio etengabeko ekoizpena, doitasun handikoa
- Datuen jarraipena: produkzioa kontrolatzeko eta kalitatearen trazabilitatea egiteko makina digitalak edo PLCak, MES integrazioa aukeran
5. -Epe luzeko mantentze-lanak eta hedagarritasuna
Hautatu marka fidagarri bat epe luzerako-funtzionamendu egonkorra eta etorkizuneko ekoizpen-lerroa zabaltzeko.
- Makinen egonkortasuna, soldadura-parametro erregulagarriak eta ordezka daitezkeen osagaiak
- Estazioak gehitzeko edo robotika berritzeko diseinu modularra
- -Salmenta osteko zerbitzuaren eta laguntza teknikoaren erabilgarritasuna
Eskuzkoa, erdi-automatikoa edo guztiz automatikoa?
| Ekoizpen egoera | Gomendatutako konfigurazioa |
|---|---|
| Hainbat produktu-aldaera eta bolumen moderatua | Eskuzko-kargatzeko makina erreminta aldagarriarekin |
| Produktu egonkorrak lote errepikakorrak dituztenak | Soldadura erdi-automatikoa |
| -Bolumen handiko kablea-hari-ekoizpena | Kokapen eta soldadura sistema automatikoa |
| Terminalaren orientazioa zaila da | Terminalen elikadura automatikoa edo karga gidatua |
| Prozesuaren trazabilitatea zorrotza behar da | Parametroen jarraipena, errezeten kontrola eta datuak biltegiratzea |
| Hainbat prozesu behar dira | Ebaketa, biluzketa, kokapen, soldadura eta ikuskapen lerro integratua |
| Produktu aldaketa maiz | Biltegiratutako errezetak eta ordezka daitezkeen tresneria |
| Kable astunak kokatzea zaila da | Maneatze lagundua eta kableen ekipamendu dedikatuak |
Ultrasoinu bidezko soldadura-lerro guztiz automatikoa erabilgarriena da materialak manipulatzea, produktua kokatzea edo ikuskatzea ekoizpen-lepo nagusia bihurtu denean. Eredu maiz aldatzeko edo lote txikiagoetarako, soldadura-parametro kontrolatuak dituen eskuzko-karga-makina batek malgutasun hobea eta mantentze-eskakizun txikiagoak eskain ditzake.
Ultrasoinu bidezko soldadura-makinaren zehaztapenak
| Zehaztapena | Unitatea | HF-WX-20DZ | HF-WX-20WD | HF-WX-20XC | HF-WX-20XB | HF-WX-20DA | HF-WX-FW | HF-WX-20SD |
|---|---|---|---|---|---|---|---|---|
| Gehienezko potentzia | kW | 16 | 8 | 9 / 6 | 3 | 6 / 3 | 3 | 3 |
| Eragiketa-maiztasuna | kHz | 20 | 20 | 20 | 20 | 20 | 20 | 20 |
| Potentzia Sarrera | V/Hz | 380/50 | 380/50 | 380/50 | 220/50 | 380/50 / 220/50 | 220/50 | 200–380/50 |
| Aire-hornidura-sarrera | MPa | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 |
| Ekipamenduaren pisua | kg | 1200 | 680 | 80 / 50 | 30 | 150 / 150 | 20 | 80 |
| Neurriak – Luzera | mm | 2060 | 1300 | 120 / 80 | 100 | 66 | / | / |
| Neurriak – Zabalera | mm | 1010 | 1000 | 90 / 85 | 65 | 70 | 55 | / |
| Neurriak – Altuera | mm | 2300 | 2000 | 160 / 150 | 25 | 85 | 25 | / |
| Soldadura barrutia | mm² | 50–95 | 35–70 | 5–100 / 25–50 | 0.5–25 | 16–35 / 2–16 | 2–10 | 0,02-0,2 mm |
Ultrasoinu bidezko soldadura-makinaren ezaugarriak
- Prozesu-denbora oso laburrak;
- Osagaiari kalte termiko gutxi edo bat ere ez, soldadura hotz-tresnen ondorioz;
- Soldadurarako energia eskakizun txikia eta, beraz, eraginkortasun handia;
- Ez da beharrezkoa disolbatzaile eta gehigarririk (birziklapen hutsa);
- Soldadura-emaitza etengabeak eta errepikagarriak soldadura-parametro ugariren bidez posible dira;
- Material termoplastiko desberdinak ultrasoinuen bidez elkartu daitezke;
- Soldatzeko erremintak ez dira berotzen, beraz, ez dago bero-eta hozteko-aldirik eta tresnak azkar alda daitezke;
- Ez dago makinaren zati beroengatik lesio arriskurik;
- Integragarritasun oso ona dauden sistemetan;
- Sareak eta kontrol adimentsuak egiteko aukera.

Nola egiaztatzen da Ultrasoinuen Soldaduraren Kalitatea?
Ikusizko eta Dimentsioko Ikuskapena
Amaitutako empaldura posizioa, zabalera, altuera, gehiegizko distira, hari solteak, terminalen deformazioa eta inguruko isolamenduaren kalteak egiaztatu daitezke.
01
Tira edo zuritu probak
Proba mekanikoak junturak bezeroak zehaztutako indarra betetzen duen ala ez ebaluatzeko erabiltzen da. Onartu aurretik proba-metodoa, tirakatze-norabidea eta hutsegite-irizpideak adostu behar dira.
02
Zehar-{0}}Analisia
Leundutako -sekzio batek alanbreen sendotzea, barne-hutsuneak, harien banaketa eta deformazioa ikus ditzake soldatutako eremuaren barruan. Hau erabilgarria da prozesuaren garapenean eta aldizkako kalitatearen egiaztapenean.
03
Erresistentzia elektrikoaren proba
Erresistentzia-neurketak juntagailuaren errendimendu elektrikoa ebaluatzen du. Neurketa-metodoa, kontaktu-posizioa, ekipoen zehaztasuna eta balio onargarria bezeroaren kalitate-baldintzak zehaztu behar dira.
04
Prozesuaren Parametroen Ebaluazioa
Energia, denbora, anplitudea, presioa eta desplazamendua balioztatutako prozesuaren leihoarekin aldera daitezke. Parametro-alarma batek soldadura-zikloak ikuskapen gehiago behar duela adierazten du.
Ez da proba bakarra aplikazio bakoitzerako egokia. Ikuskapen-plana piezaren, karga elektrikoaren eta azken zerbitzu-baldintzen arabera garatu behar da.
05
Ultrasoinu bidezko soldadura-arazo arruntak
| 1 | Indar komun ahula edo inkoherentea | Arrazoi posibleak honako hauek dira: parametro-leiho desegokia, tresna gastatuak, eroale kutsatuak, hariaren kokapen ez-koherentea edo eroaleen -sekzio osoaren aldakuntza. |
| 2 | Splice inguruan hari solteak | Hari solteak hariak okerreko kokapenetik, alboko gida desegokietatik, erreminten edukitze nahikoa ez izateagatik edo juntura-ganberaren tamaina okerra izan daitezke. |
| 3 | Gehiegizko hariaren deformazioa | Gehiegizko presioak, energiak edo anplitudeak gehiegi konprimitutako empaldura bat sor dezake edo banakako hariak kaltetu ditzake. Tresneriaren kontaktu-eremua eta soldadura-mugak batera berrikusi behar dira. |
| 4 | Terminalen pitzadura edo tolestura | Baliteke terminalak euskarri nahikorik ez izatea, edo soldadura-posizioa bihurgune, ertz edo sekzio mehe batetik gertuegi egon daiteke. Terminalen geometria eta finkoen euskarria egiaztatu behar dira soldadura-energia handitu edo murriztu aurretik. |
| 5 | Hariaren isolamenduan kalteak | Isolamenduaren kalteak gerta daitezke kenketa-luzera nahikoa ez denean, isolamendua soldadura-eremutik gertuegi dagoenean edo aparatuak kablea behar bezala onartzen ez duenean. |
| 6 | Emaitza ezegonkorrak Ekoizpen Luzeen ondoren |
Tresneriaren higadurak, materialaren pilaketak, tenperatura-aldaketek eta piezaren gainazal koherenteek eragin dezakete -luzeko egonkortasunean. Aldizkako garbiketa, ikuskapena eta prebentziozko mantentze-lanak behar dira. |
Zergatik aukeratu HAIFEI?
Lagin-probaren bidez aukeratutako ekipoak
Ultrasoinu bidezko soldadura emaitzek materialak, estaldurak, kate-egiturak eta juntura-geometriak eragiten dute. Beharrezkoa denean, aplikazioa lagin-soldaketaren bidez egiaztatzen dugu ekipoak eta tresneria amaitu aurretik.
Artikulazioaren inguruan garatutako tresneria
Sonotrodoa, ingude eta kokapen-osagaiak eroalearen eta terminalaren arabera diseinatuta daude, hari-taula orokor batetik soilik hautatu beharrean.
Makina Independenteentzako eta Linea Automatikoentzako laguntza
Bezeroek eskuz-kargatutako ultrasoinu-soldatzailea, lan-estazio erdi-automatiko bat edo elikadura, ikuskapena eta trazabilitatea dituen produkzio-lerro pertsonalizatua hauta dezakete.
Soldadura-prozesua eta automatizazioa elkarrekin ebaluatuta
Automatizazioak ezin du juntura-diseinu ezegonkor bat zuzendu. Lehenik eta behin soldadura-prozesua eta tresneriaren ikuspegia berresten dugu, ondoren balioztatutako baldintzen inguruan manipulazio- eta kontrol-sistema garatuko dugu.
Fabrikako probak entregatu aurretik
Bezeroen laginak eskuragarri daudenean, ekipamendua soldadura-sekuentzia, tresneriaren funtzionamendua, errezeta kontrola, alarmak eta adostutako onarpen-elementuak bidali aurretik probatu daitezke.
Funtzionamendurako eta Mantentzerako Laguntza Teknikoa
Laguntza-parametroen konfigurazioa, erreminten ordezkapena, ohiko mantentze-lanak, akatsen diagnostikoa eta prozesuaren doikuntza izan ditzake bezeroak baliozkotutako produktuaren aldaera bat aurkezten duenean.
Fabrikazio-prozesua


Ultrasoinu bidezko soldadura-makinaren erabilera-baldintzak
- Ohiko egiaztapenak eta garbiketak beharrezkoak dira ekoizpena moteldu edo konponketa garestiak eragin ditzaketen arazoak saihesteko.
- Ziurtatu aldian-aldian ultrasoinuen adarra, booster eta transduktorea bezalako osagaiak ikuskatzen dituzula.
- Lubrikatu mugitzen diren piezak fabrikatzaileak gomendatzen duen moduan.
- Era berean, ezinbestekoa da hozte-sistemek behar bezala funtzionatzen dutela ziurtatzea gehiegi berotzea ekiditeko, eta horrek ekipoen akatsak sor ditzake.
- Mantentze-erregistro zehatzak mantentzeak makinen egoeraren jarraipena eta hutsegite potentzialak aurreikusten lagun dezake. Mantentze-lanetarako programatutako geldialdi-denborak ustekabeko matxurak saihestu eta ekipoaren bizitza luzatzen du.
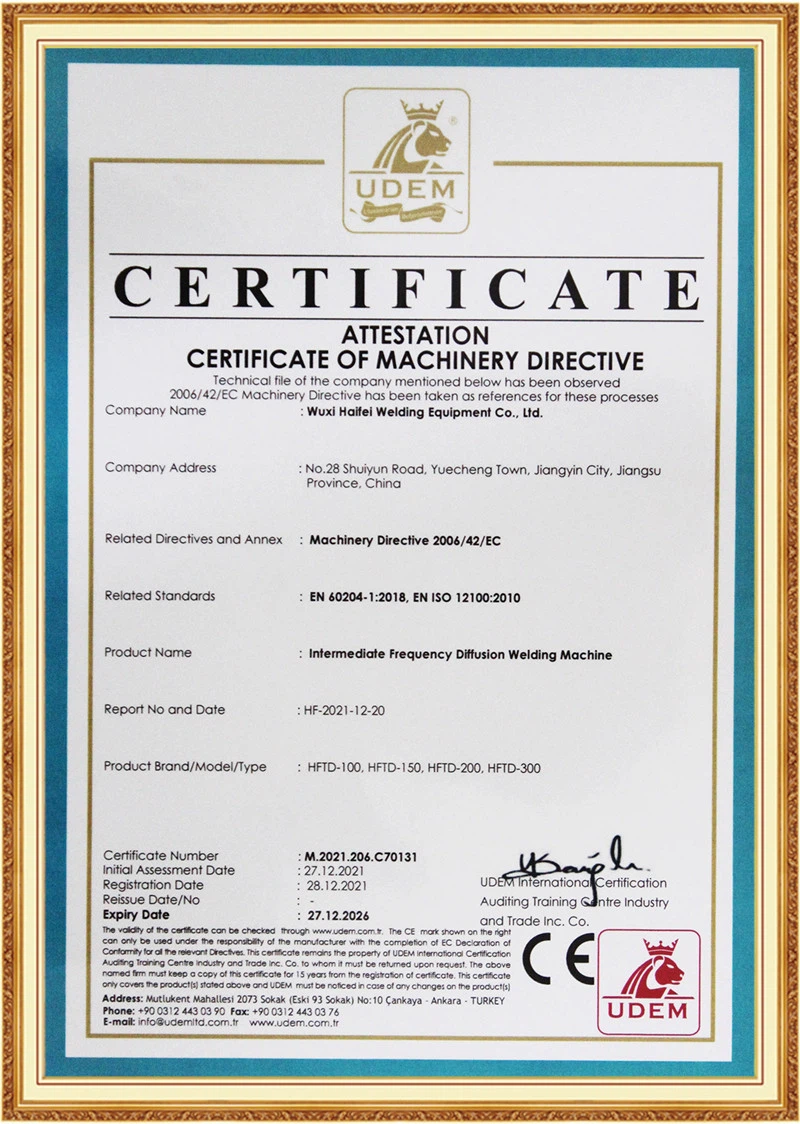
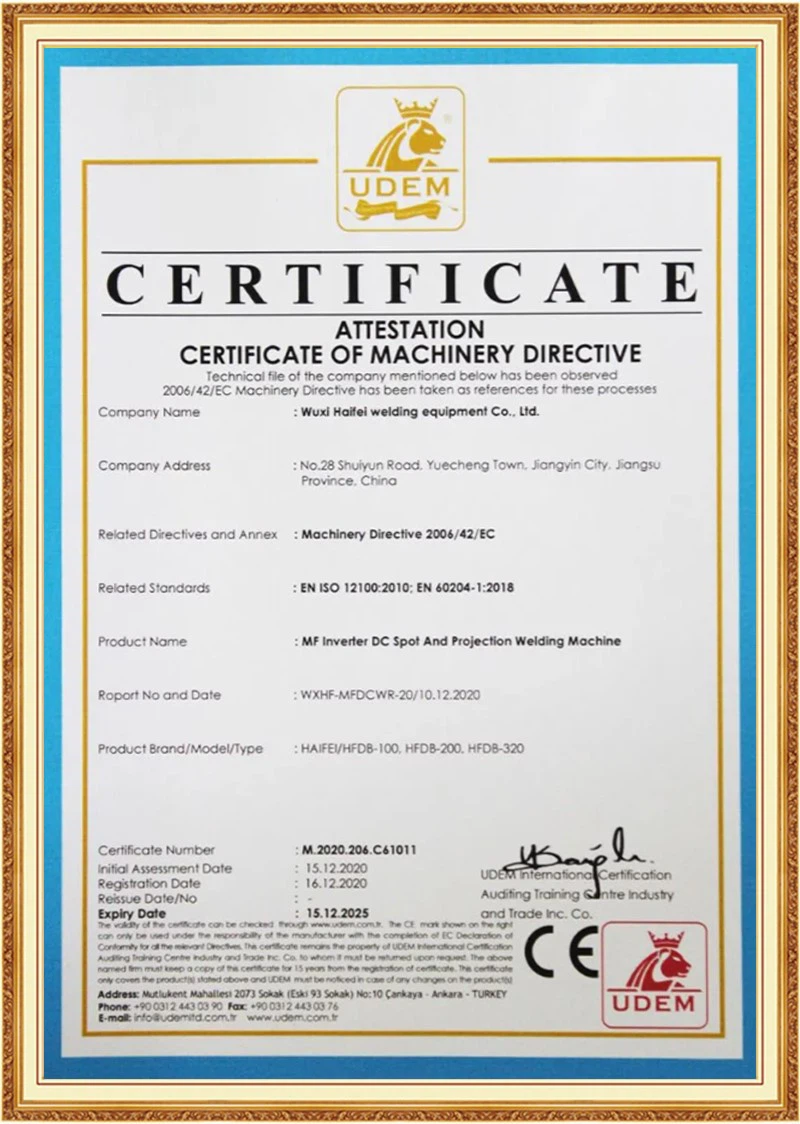
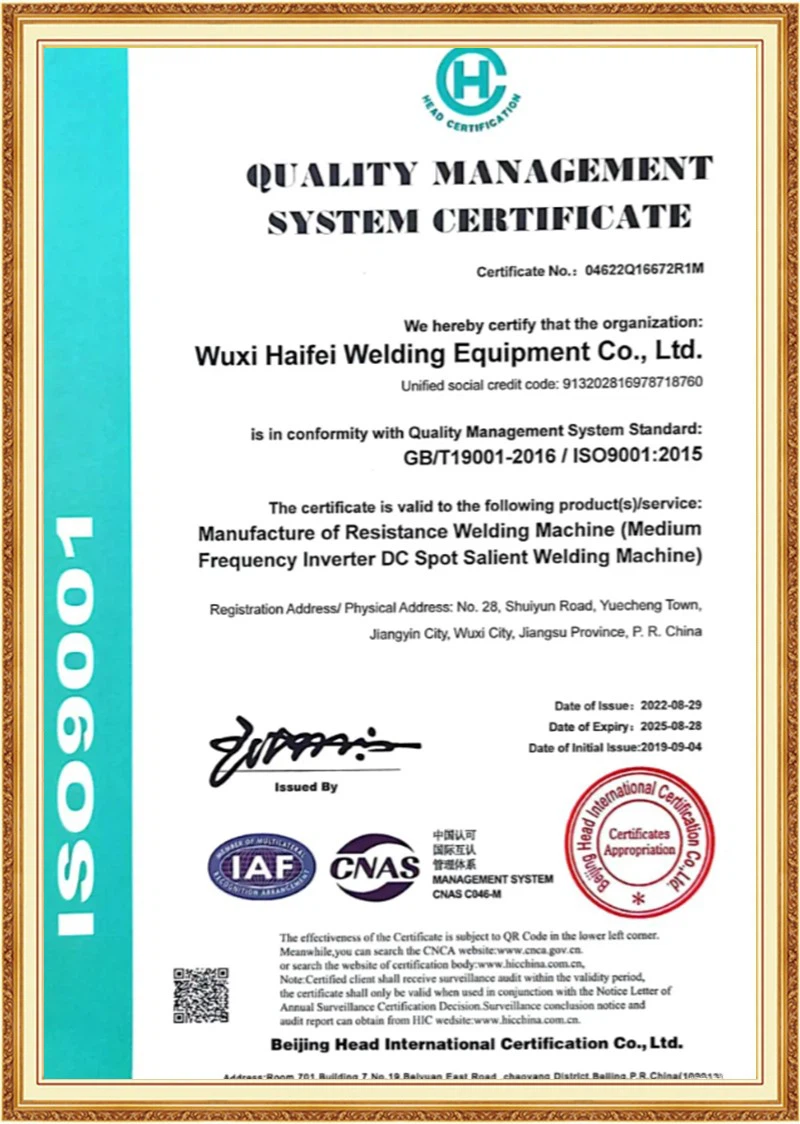
Ziurtagiria
Ordainketa Baldintzak
TT %30eko ordainketarekin, %70 bidali aurretik.
Paypal edo West Union-ek ere onartzen dute.
Paketatzea eta bidalketa

Ohiko galderak
G: Makina batek alanbre tamaina desberdinak solda ditzake?
E: erlazionatutako hari-tamainak erreminta aldagarriak eta gordetako parametro errezetak erabiliz prozesatu daitezke. Onartutako tartea juntura-dimentsioen eta beharrezko makinaren ahalmenen araberakoa da.
G: Zenbat aldiz ordezkatu behar dira sonotrodoa eta ingudea?
A: Ez dago tarte finkorik aplikazio bakoitzerako. Ordezkoa materialaren, ekoizpen-bolumenaren, soldadura-energiaren, estalduraren eta erreminten higaduraren araberakoa da. Egoera erregularra aztertzea gomendatzen da.
G: Zerk eragiten ditu ultrasoinu-alanbreen soldadura ahulak?
E: Ohiko arrazoiak hauek dira: parametro okerrak, tresneria gastatua, alanbreen kokapen txarra, gainazaleko kutsadura eta eroaleen -sekzio koherenteak.
G: Ultrasoinu bidezko soldadurak kaltetu al dezake alanbrearen isolamendua?
A: Isolamenduak soldadura eremutik kanpo egon behar du. Erauzketa-luzera zuzenak, alanbreen kokapen eta instalazioen diseinuak isolamenduaren kalteak saihesten laguntzen dute.
Hasi zure Ultrasoinu Metalezko Soldadura Proiektua
Ultrasoinu bidezko soldadura makina zuzena ezin da eroalearen tamainatik bakarrik hautatu. Elkarren egitura, materiala, terminalen diseinua, soldadura-eremua, erresistentzia mekanikoa, errendimendu elektrikoa eta ekoizpen-zikloa elkarrekin ebaluatu behar dira.
Bidali HAIFEI zure marrazkiak, hari konbinazioak, terminal laginak eta onarpen baldintzak. Gure ingeniariek zure aplikazioak alanbre-makina bat behar duen, terminal-soldatzailea, metal-puntu-soldatzailea, amaiera zigilatzeko makina edo ultrasoinu bidezko soldadura-sistema pertsonalizatua behar duen aztertuko dute.
Eskatu Ultrasoinu bidezko Soldadura Irtenbidea
Wuxi Haifei Intelligent Equipment Co., Limited oso ezaguna da -Txinan ultrasoinu bidezko soldadura makinen fabrikatzaile eta hornitzaile nagusietako bat bezala. Mesedez, ziurtatu Txinan egindako kalitate handiko ultrasoinu soldadura makina hemen gure fabrikatik erostea. Prezioen kontsultarako, jarri gurekin harremanetan.