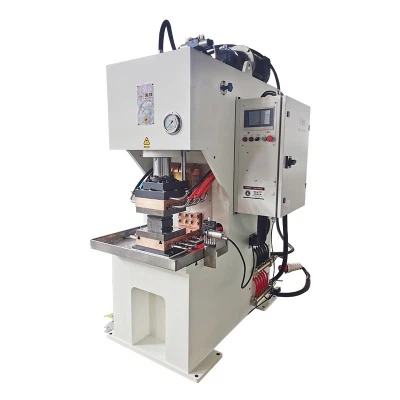
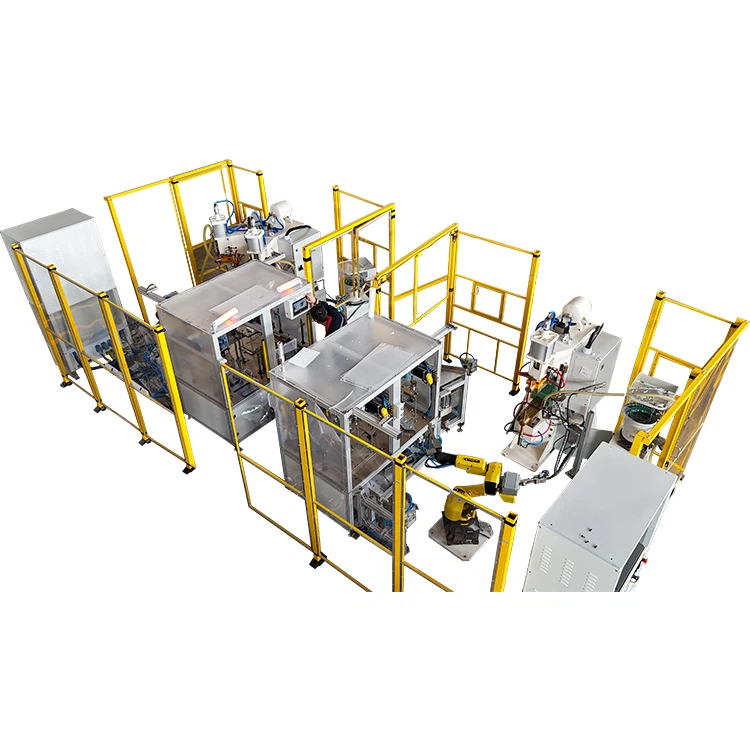
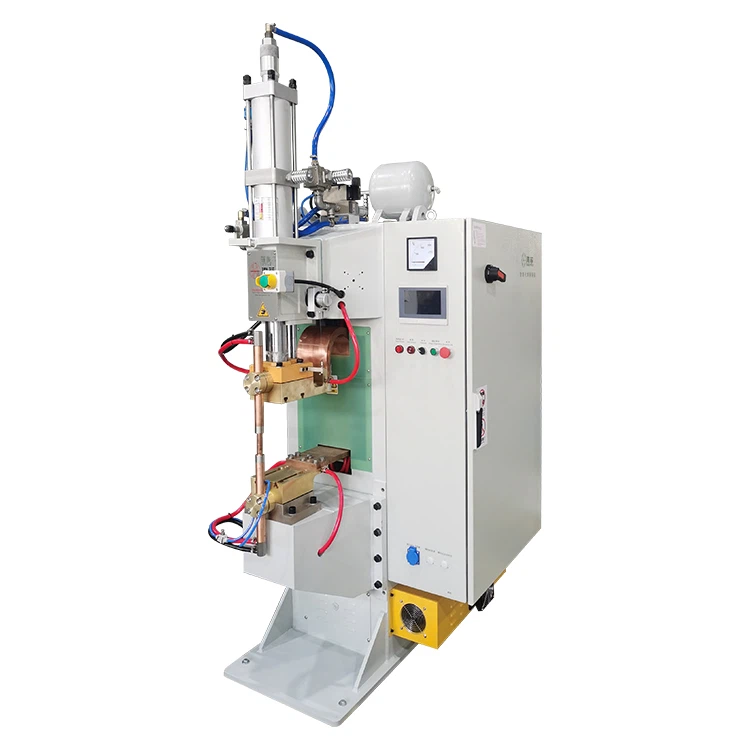
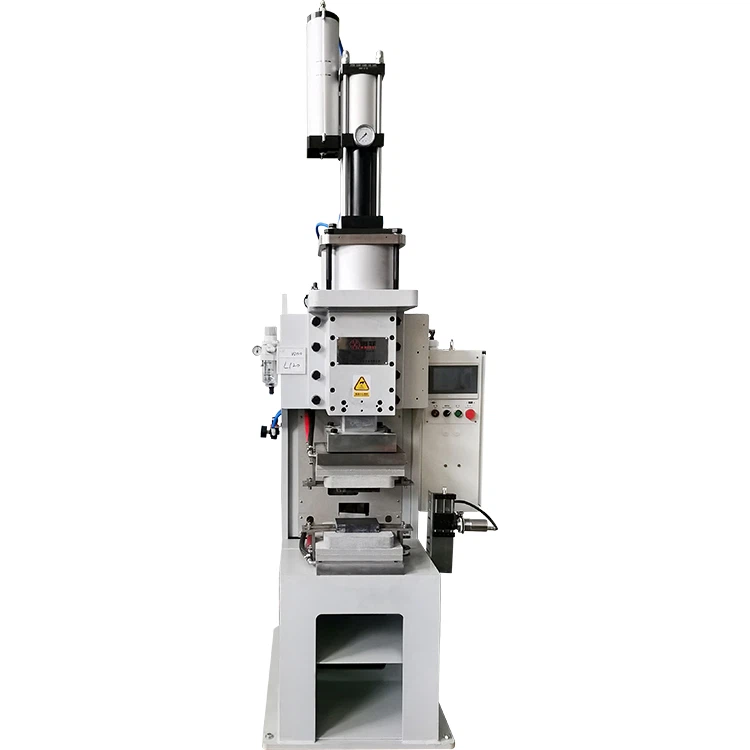
Automobilgintza, etxetresna elektrikoen muntaketa eta prozesamendu mekanikoa bezalako alorretan, azkoinen proiekzioko soldadura teknologia oso erabilia da bere konexio-ezaugarri eraginkor eta fidagarriengatik. Prozesu honen oinarrizko ekipamendu gisa,maiztasun ertaineko puntuak soldatzeko makina, korrontearen kontrol zehatza eta erantzun azkarreko gaitasunarekin, funtsezko eragile bihurtu da-kalitate handiko proiekzio soldadura lortzeko. Artikulu honek sistematikoki aztertuko ditu azkoinen proiekzio-soldaketaren abantailak eta desabantailak ikuspegi teknikotik eta nola sakonduko da.maiztasun ertaineko puntuak soldatzeko makinakberrikuntza teknologikoaren bidez prozesuen botikak optimizatzea, industriarako erreferentzia praktikoa eskainiz.
I. Intxaurren proiekzio-soldaketaren oinarrizko abantailak
Intxaur-proiekzioaren soldadura azkoinaren edo piezaren gainazalean aurrez eratutako -proiekzioak erabiltzen dituen prozesu bat da, erresistentzia-beroa erabiliz, proiekzio horiek urtzeko eta konexio bat sortzeko. Soldadura metodo tradizionalekin alderatuta, bere abantailak nabarmenagoak dira ahalduntzeanmaiztasun ertaineko puntuak soldatzeko makinak:
- Eraginkortasun handiko eta automatizazioaren bateragarritasuna
Puntu bakarreko-soldadura-denbora laburra:a erabiltzeanmaiztasun ertaineko puntuak soldatzeko makina, soldadura-zikloa 0,3-0,8 segundotan konprimitu daiteke, eraginkortasuna 5 aldiz baino gehiago hobetuz arkuko soldadura arruntarekin alderatuta. Adibidez, automobilgintzako ekoizpen-lerro batek 1200 azkoin soldadura egin ditzake orduko.
- Ekoizpen-lerroekin erabateko integrazioa:Ekipamenduak beso robotikoekin eta uhal garraiatzaileekin integratzea onartzen du, langilerik gabeko ekoizpena ahalbidetzen du eta lan-kostuak % 60 murrizten ditu.
- Konexioaren indarra eta koherentzia
Propietate mekaniko bikainak:Proiekzio-diseinuak beroa lokalizatutako eremu batean kontzentratzen du, eta oinarrizko metalaren bero{0}}eragindako zona (HAZ) % 40 murrizten du. Soldaduraren trakzio-erresistentzia 800MPa irits daiteke (torloju arrunten 1,5 aldiz baliokidea).
- Etekin-tasa % 99 gainditzen du:Korronte Konstantea (CC) kontrol moduamaiztasun ertaineko puntuak soldatzeko makinaktentsioaren gorabeherak automatikoki konpentsatu ditzake, lote bakoitzeko soldadura kalitate egonkorra bermatuz.
- Materialen moldagarritasuna eta kostuen abantailak
Metal desberdinekin bateragarria:Uneko uhin-forma egokituz, altzairuzko azkoinen eta aluminio aleazioko plaken edo kobrezko substratuen artean konexio fidagarriak lor daitezke.
- Kontsumigarrien kostuak aurrezten ditu:Ez da soldatzeko alanbrerik edo fluxurik behar; soldadura-puntu bakoitzeko kostua-pertsioen soldaduraren herena baino ez da.
II. Intxaurren proiekzio-soldaketaren muga teknikoak eta erronkak
Abantaila esanguratsuak izan arren, prozesu honek oraindik honako mina puntu hauek ditu, hau damaiztasun ertaineko puntuak soldatzeko makinak pixkanaka hausten laguntzen ari dira:
- Prozesuaren Diseinuaren Atalase Altua
Proiekzioaren zehaztasun-baldintza zorrotzak:Proiekzio-altueraren akatsak ± 0,05 mm barruan kontrolatu behar dira; bestela, soldadura hotzak litekeena da. Korronte gorabehera handiak direla eta, AC soldatzaile tradizionalek sarritan %5-8ko txatar-tasa izaten dute,maiztasun ertaineko puntuak soldatzeko makinaktxatarra-tasa % 0,5etik behera murriztu dezake energia-sarrera zehatzaren bidez.
- Elektrodoaren bizitza laburra:Galbanizatutako xaflak soldatzean, zink-lurrunak elektrodoa kutsatzen du. Ekipamendu arruntak 2.000 soldadura bakoitzean elektrodoak jantzi behar ditu, baina urez hoztutako elektrodo konposatuak erabiltzen dira.maiztasun ertaineko puntuak soldatzeko makinak hau 10.000 soldadura luzatu daiteke.
- Ekipoen inbertsioa eta mantentze-kostuak
Hasierako inbertsio handia:200 kVA batmaiztasun ertaineko puntuak soldatzeko makina150,000 - 250,000 CNY gutxi gorabehera balio du, AC ekipamenduaren prezioa 2-3 aldiz.
- Mantentze tekniko konplexua:Zehaztasun-osagaiek, esate baterako, inbertsore-moduluak eta korronte-sentsoreek, aldizkako kalibrazioa behar dute, eta operadoreei gaitasun profesional handiagoak eskatzen dizkiete.
- Aplikazioaren eszenatokiaren mugak
Erretzeko joera duen xafla meheen soldadura-Bide:0,8 mm baino meheagoak diren xafletarako, proiekziozko soldadura tradizionalak erraz erretzen du piezaren bidez. -pultsu anitzeko kontrolaren funtzioamaiztasun ertaineko puntuak soldatzeko makinakkorrontea etapaka aplika dezake, soldadura gutxieneko xaflaren lodiera 0,5 mm-ra arrakastaz luzatuz.
- Espazio mugak:Elektrodoen funtzionamendurako piezaren alde batean lekua gorde behar da, eta egiturazko pieza konplexuak soldatzeko erronka da.
III. Maiztasun ertaineko Puntuen Soldadura-Makinen Aurrerapen Teknologikoko Bideak
Goiko min-puntuak zuzentzea,maiztasun ertaineko puntuak soldatzeko makinakazkoinen proiekzioko soldadura-prozesua optimizatu, berrikuntza teknologiko hauen bidez:
- Parametro Egokitzeko Sistema Adimenduna
AI algoritmoekin hornitutako ekipoek piezaren lodiera eta gainazaleko egoera automatikoki identifikatu ditzakete, korrontea (5kA-25kA) eta presio-denbora (10ms-500ms) dinamikoki doituz. Etxetresna elektrikoen enpresa baten proben datuek erakusten dute sistema honek arazketa-denbora 2 ordutik 10 minutura murriztu zuela.
- -Etapa anitzeko energia kontrolatzeko teknologia
Energia lau fasetan banatzen da (ikus 2. irudia): estutu, aurrez berotu, soldatu eta tenplatu.
- Estutu etapa:% 10eko korrontea piezaren hutsuneak kentzeko.
- Aurreberotze fasea:%30eko korrontea metalezko gainazala leuntzeko.
- Soldadura fasea:%100eko korrontea proiekzioa urtzeko.
- Tenperaren fasea:%50eko korrontea barneko estresa murrizteko.
- Teknologia honek estalitako materialen (adibidez, altzairu galbanizatutako xaflak) soldadura pasa-tasa %70etik %95era handitzen du.
- Diseinu modularra eta energia aurrezteko hobekuntzak
Egitura zatitua:Transformadorea unitate nagusitik bereizteak ekipoen aztarna %30 murrizten du, tailer-ingurune estuetara egokituz.
- Energia berreskuratzeko sistema:Inbertsoreak gehiegizko energia elektrikoa sarera elikatzen du, energia-kontsumoa % 18 murriztuz eta fabrikazio berdeko estandarrak betez.
IV. Industria Aplikazioak eta Hautaketa Aholkularitza
Aplikazioaren eszenatoki tipikoak
- Automozioko txasisaren soldadura:M10 azkoinak 3 mm-ko erresistentzia handiko-altzairu xaflei konektatzea, batetik 25 kA-ko korronte gailurra erabiliz.maiztasun ertaineko puntuak soldatzeko makina, 45 kN-tik gorako ebakidura-indarra lortuz.
- Euskarri fotovoltaikoen muntaia:Soldadura altzairu herdoilgaitzezko fruitu lehorrak 2 mm-ko aluminio-aleazioko euskarrietara-pultsu bikoitzeko modua erabiliz aluminioa gehiegi berotzea eta deformatzea ekiditeko.
- Ekipamenduen hautaketa-adierazleak
Uneko zehaztasuna:Nahiago ±% 1,5eko errorea edo berdina duten ereduak.
- Elektrodoaren indar-eremua:200N-6000N arteko tarte gomendatua intxaur tamaina desberdinetarako.
- Datuen interfazea:Modbus TCP/IP protokoloaren euskarria MES sistemetan erraz integratzeko.
V. Etorkizuneko Garapen Joerak
- Prozesu sakona-Ekipo-akoplamendua:Garatu proiekzio-soldadura-parametro-pakete dedikatuak; erabiltzaileek materiala eta lodiera sartzen dituzte soldadura-programak automatikoki sortzeko.
- Akatsak aurreikusteko teknologia:Aztertu egungo uhin-formak soldadura hotzeko arriskuak aurreikusteko, zero-akatsen ekoizpena lortuz.
- Ultra-Abiadura-Abiadura handiko soldadura:Hurrengo belaunaldiamaiztasun ertaineko puntuak soldatzeko makinaksilizio karburoan (SiC) erdieroaleetan oinarrituta soldadura-zikloa 0,1 segundora konprimitzea espero da.
Ondorioa
Intxaur-proiekzioaren soldadura teknologia, bere eraginkortasun eta kostu abantailekin, ezinbesteko prozesu bihurtu da fabrikazio modernoan. -ren bertsio adimendunakmaiztasun ertaineko puntuak soldatzeko makinaketengabe hausten ari dira bere aplikazio-mugak. Energia-kontrol zehatzaren,-etapa anitzeko soldadura-estrategien eta ekipamendu modularraren diseinuaren bidez, enpresek proiekzio-soldadura tradizionalaren eragozpenak gainditzeaz gain, kalitatearen, eraginkortasunaren eta kostuaren optimizazio hirukoitza lor dezakete. Etorkizunean, material eta prozesu berrien integrazioarekin,maiztasun ertaineko puntuak soldatzeko makinakbalio berritzailea kaleratuko du alor gehiagotan.