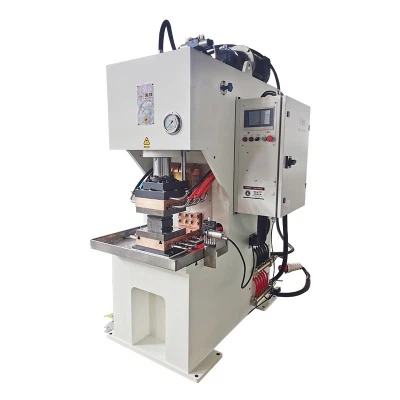
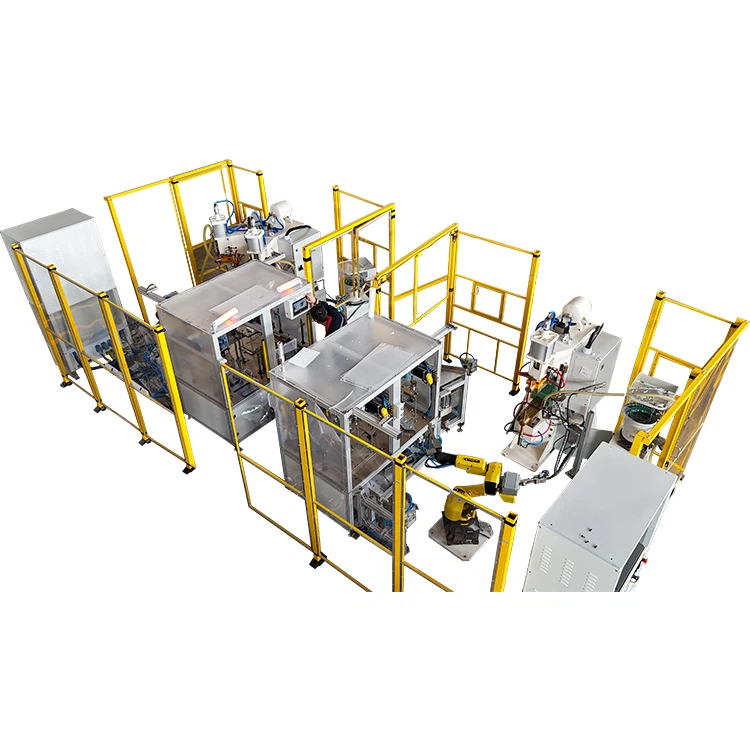
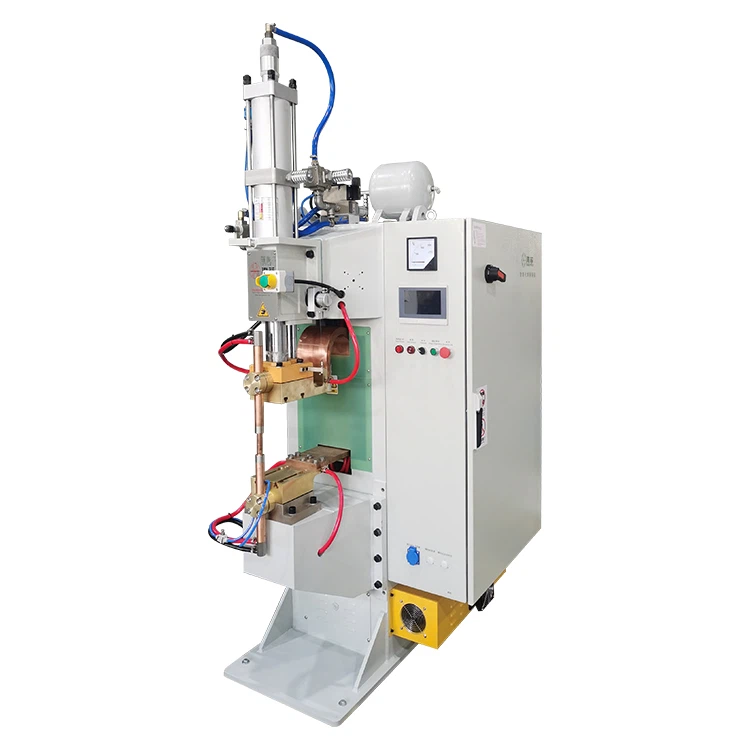
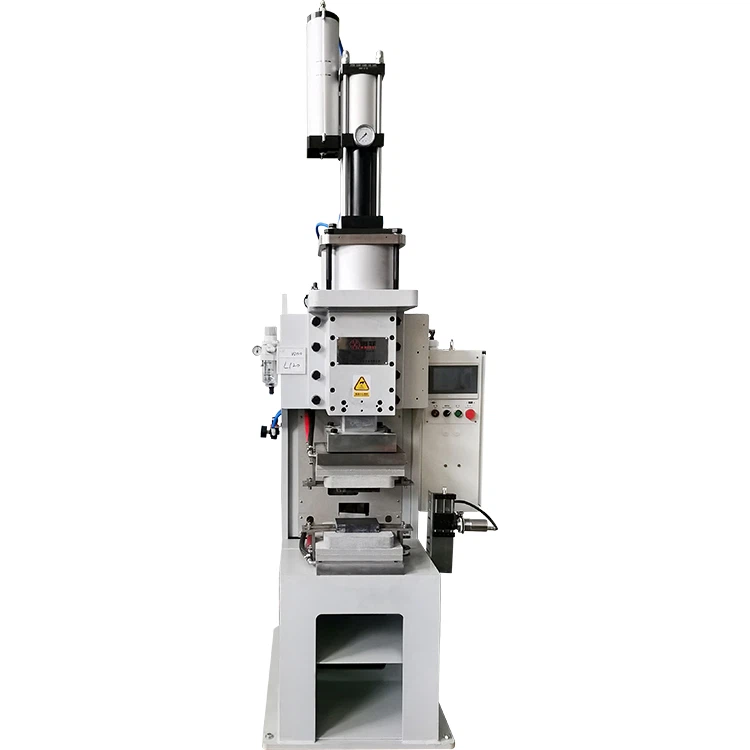
Fabrikazio modernoan, maiztasun-ertainapuntu-soldatzaileapaper garrantzitsua betetzen du metalen elkarketa sendo, fidagarri eta eraginkorra bermatzeko. Automobilgintzako piezen, energia-bateria-moduluen, etxetresna elektrikoen eta metalen fabrikazioa bezalako industriak ekipo honen errendimendu koherentean oinarritzen dira. Soldatzaile onenak ere kalitate egonkorra eskaintzeko ahalegina egiten du mantentze egokirik gabe. Eguneroko zainketa sistematikoek eta programatutako ikuskapenek ekipoen bizitza luzatzen laguntzen dute, hutsegite-tasak murrizten dituzte eta soldadura pasabide-tasa altua mantentzen laguntzen dute.


Lantegi batek soldadura-kalitatearen jaitsiera izan zuen behin, %99,7tik %82ra. Mantentze-programa estandarizatu bat ezarri ondoren, bere ekipamenduaren eraginkortasun orokorra % 65etik % 92ra igo zen. Industriako datuek ere erakusten dute mantentze-lan egokiak soldatzaile baten bizi-iraupena luza dezakeela3-5 urteeta soldadura kostu osoa gutxi gorabehera gutxi gorabehera40%. Zenbaki hauek azpimarratzen dute zergatik garrantzitsua den mantentze egituratuak.
Eguneko mantentze-lanak (txanda bakoitzeko / eguneroko errutina)
Egiaztatu potentzia eta sistema elektrikoak
Elikatze-iturri egonkorrak soldadura-korronte koherentea bermatzen du. Txanda hasi aurretik, egiaztatu tentsioaren egonkortasuna eta ziurtatu kable, konektore, entxufe eta lurrerako linea guztiak seguru daudela oxidazio, gainberotze edo isolamendu kaltetu gabe.
Kontaktu elektriko solteak edo gastatuak bero-sarrera edo segurtasun arriskuak sor ditzakete.
Egiaztatu kontrol panelak, etengailuak, tenporizadoreak eta interfazearen funtzioek behar bezala erantzuten dutela.
Mantendu elektrodoen sistema
Garbitu elektrodoak txanda bakoitzaren hasieran. Oxidoek, hondakinek eta itsatsitako metalek ukipen-erresistentzia areagotzen dute, eta horrek zuzenean eragiten dio soldadura-kopien tamainari eta indarrari.
Ikuskatu elektrodoen higadura, deformazioa edo perretxikoak. Ordeztu edo jantzi elektrodoa geometria zuzena galtzen duen bakoitzean.
Egiaztatu elektrodoaren indarraren zehaztasuna{0}}presioaren desbideratzeak barruan egon behar duela±1.5%, doitasun-soldadurarako industria praktikaren arabera.
Hozte-sistemaren zainketa
Kontrolatu uraren maila, emaria eta tenperatura. Blokeoak, eskalak edo fluxu nahikorik ezak gehiegi berotzea, erresistentzia ezegonkorra eta elektrodoen bizitza murriztea eragiten du.
Garbitu iragazkiak, haizagailuak eta bero-trukagailuak maiz, beroaren xahupen ona bermatzeko.
Lubrifikazioa eta Garbiketa Orokorra
Lubrikatu mugikorrak diren piezak, hala nola besoak, gidak, bisagrak eta besarkadak fabrikatzaileak{0}}gomendatutako lubrifikatzailea erabiliz. Lubrifikazio egokiak higadura mekanikoa murrizten du eta mugimendu egonkorra mantentzen du.
Mantendu makina garbi, batez ere hautsa edo metal partikulak dituzten tailerretan. Armairuaren barruan dagoen hautsak isolamendua eta hoztea arriskuan jar ditzake.
Puntuen Soldadura MakinaAldizkako mantentze-lanak (astero, hilero, hiruhileko, urtero)
Aldizkako ikuskapenek akats goiztiarrak harrapatzen dituzte eta geldialdi-denbora saihesten dute. Jarraian egitarau praktikoa:
| Zikloa | Gomendatutako zereginak |
|---|---|
| Asteko / Ekoizpen Astunaren ondoren | Egiaztatu elektrodoen higadura. Ikuskatu kablearen tenperatura, konektoreen estutasuna eta hozte-iragazkiak blokeatzen diren. |
| Hilerokoa | Garbitu inbertsore-moduluak, IGBT bero-hustugailuak eta transformadoreak. Ikuskatu tenporizadoreak, erreleak eta erantzun logikoa. Gainberotze edo aldatze-zarata anormalaren proba. |
| Hiruhilabetekaria | Egin isolamendu-erresistentzia probak transformadoreetan, kableetan eta inbertsore-moduluetan. Helburuko isolamendu-erresistentzia Handia edo berdina100 MΩ. Egiaztatu lurraren jarraitasuna eta-altuko/behe-tentsioko zirkuituak. |
| 6-12 hilabetero / 1.000 funtzionamendu-ordu | Egitura mekanikoen, soldadurako besoen, besoen eta finkagailuen ikuskapen osoa. Ordeztu zahartutako kableak edo isolamendu-materialak. Garbitu sakon-hozte-sistema eta ordeztu iragazkiak edo hozgarria behar izanez gero. |
Mantentze-lan hoberako gomendatutako arau teknikoak
Jarraian, koherentzia mantentzen laguntzen duten industriak{0}}onartutako erreferentzia-balioak daude:
1.Elektrodoen higadura muga:
- Kobre-tungstenoa: baino txikiagoa edo berdina0,3 mm
- Kromo-zirkonio kobrea: baino txikiagoa edo berdina0,5 mm
2.Hozteko uraren parametroak:
- Emaria baino handiagoa edo berdina8 l/min
- Tenperatura 15-25 gradu
- Eroankortasuna baino txikiagoa edo berdina50 μS/cm
3.Presio-sentsorearen noraeza: baino txikiagoa edo berdina±1.5%egunean
4.Elektrodoak ordezkatzeko maiztasuna:
- Cu–W elektrodoak: bakoitza8.000 soldadura
- CrZrCu elektrodoak: bakoitza15.000 soldadura
Gidalerro kuantitatibo hauek mantentze-lanak aurreikusten eta neurtzen dituzte, -epe luzerako soldadura egonkortasuna hobetuz.
Zergatik garrantzitsua da mantentze egokiak
1. Soldaduraren kalitatea eta koherentzia hobea
Elektrodo garbiak, presio zehatzak eta hozte egonkorra nugget tamaina uniformea eta soldadura sendoagoak sortzen laguntzen dute. Zenbait fabrikek ±0,3 mm-tik ±0,05 mm-ra murriztu zuten nugget-en diametroaren aldakuntza, elektrodoen kudeaketa egokiaren bidez.
2. Ekipoen bizitza luzeagoa, hutsegite gutxiago
Ohiko garbiketak, lubrifikazioak, hozteko mantentze-lanak eta egiaztapen elektrikoak gainkargak eta higadura goiztiarra saihesten dituzte. Makina askok zerbitzu-bizitza 3-5 urte luzatzen dute behar bezala mantentzen badira.
3. Produktibitate handiagoa eta kostu txikiagoak
Soldadura egonkorrak birlanketak, errefusak eta aurreikusi gabeko geldialdiak murrizten ditu. Errendimendu koherenteak errendimendua eta ekipoen eraginkortasun orokorra handitzen ditu.
4. Eragiketa seguruagoa
Isolamendu elektriko fidagarriak, lurreratzeak eta beroaren kudeaketak nabarmen murrizten ditu arrisku elektrikoak edo termikoak.
Mantentze-sistema praktiko bat eraiki

Ekipamendua egoera onean mantentzeko, kontuan hartu:
- Mantentze-lan SOP formalaeguneroko, asteko, hileroko eta urteko zereginak betez.
- Mantentze-erregistroaknork zer, noiz eta zergatik egin duen jarraitzeko.
- Arduradun pertsonal dedikatuajabetza argirik ez izateko.
- Prestakuntzaoperadoreek elektrodoen higadura, hozte-arazoak eta seinale anormalak ezagutzeko.
- KPIren ohiko ebaluazioa, hala nola soldadura kalitate tasa, birlanketa tasa eta geldialdi-denbora, hobekuntza neurtzeko.
Ondorioa
Mantentzea ez da aparteko zeregin bat -, soldadura-kalitate egonkorraren, kostuen kontrolaren eta ekipoen iraupenaren oinarria da. Ertain-maiztasunapuntu-soldatzaileaEguneroko arreta diziplinatua eta epe luzeko{0}}mantentze egituratua onartzen denean bakarrik errendimendurik onena lortzen du. Prozedura egokiekin eta estandar tekniko argiekin, makinak eraginkorra, fidagarria eta errentagarria izaten jarraitzen du urteetan zehar.