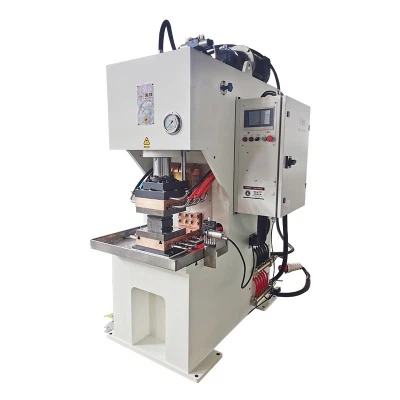
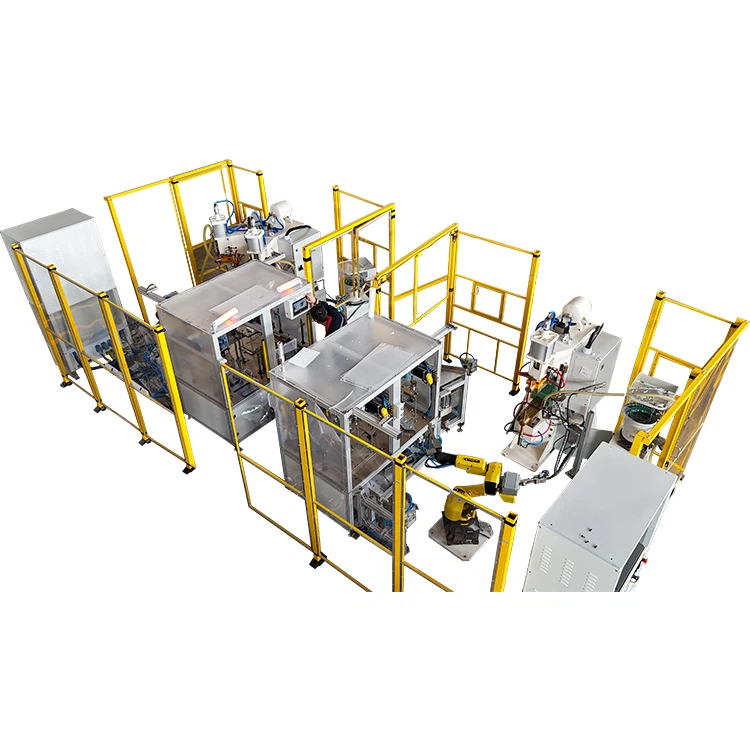
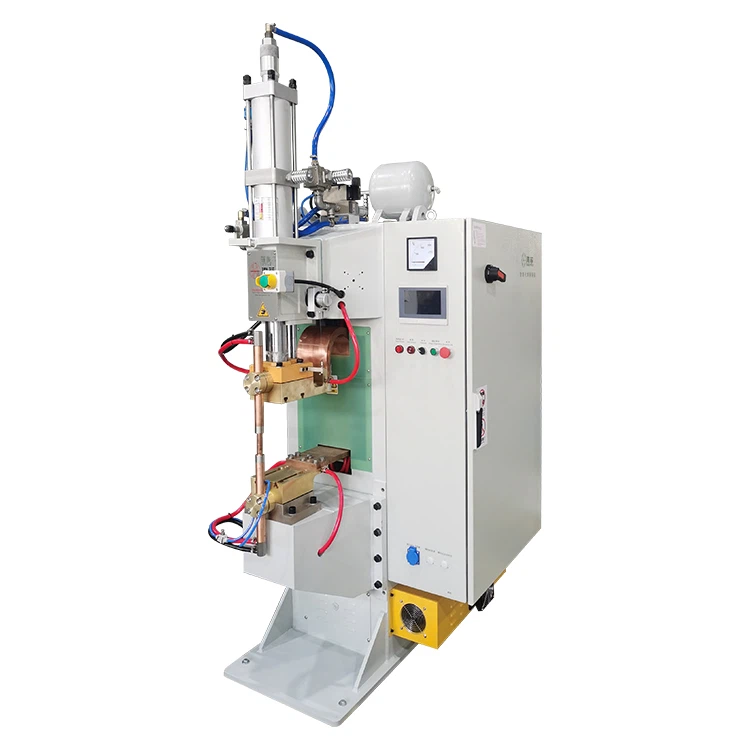
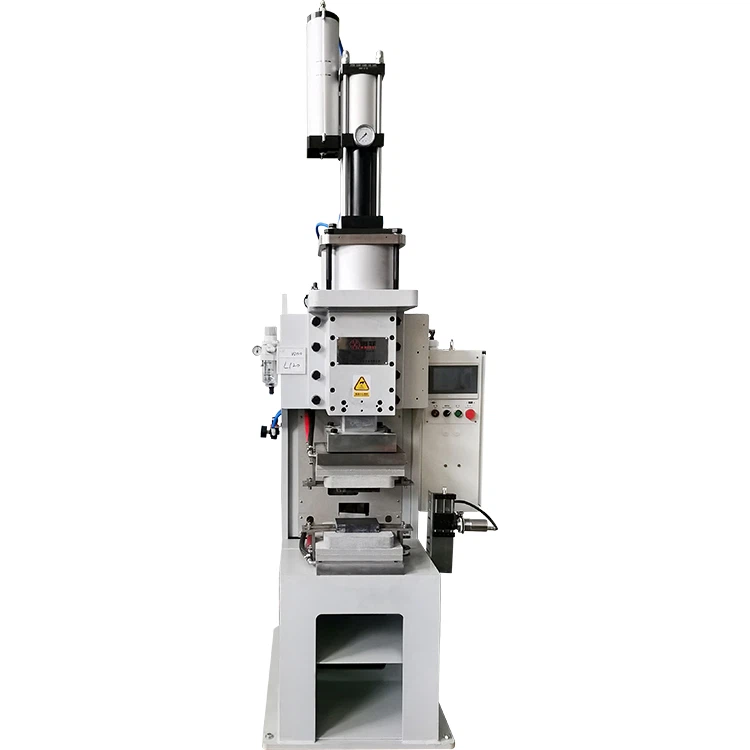
-Errendimendu handiko industrietan, non eroankortasunik handiena eta -indar handiko konexioak negoziatu ezin diren-, difusio-soldadura kobrea eta bere aleazioak elkartzeko urrezko estandar bihurtu da. Egoera solidoko prozesu honek-maila atomikoko lotura metalurgikoa lortzen du oinarrizko metalak urtu gabe. Hala ere, fabrikatzaile askok frustrazio komun batekin aurkitzen dute: zehaztapenak betetzen ez dituen errendimendu bateratua. Gehienetan, arazoa ez da makina bera, kobrearen "aurre-baldintzen"-bereziki bere garbitasuna eta gainazaleko egoeraren kontrol eza baizik.


Gida honetan, prozesuko ingeniari senior baten ikuspegitik sakonduko dugu kobrezko materialen eskakizun zorrotzak aztertzeko eta marko praktiko bat eskaintzeko.difusioko soldadura makina. Gure helburua jatorritik kalitatea ziurtatzen laguntzea eta zure inbertsioaren balioa maximizatzen laguntzea da.
Kobre garbitasuna: soldadura osotasunaren oinarria
Difusio-soldaketaren arrakasta tenperatura eta presio altuetan atomoen arteko difusiorik gabekoan oinarritzen da. Migrazio atomiko hori oztopatzen duten ezpurutasun orok ezinbestean akats ezkutuak ekarriko ditu juntaduran.
Oxigeno edukia: "Lehenengo etsai publikoa"
Kobrea hautatzerakoan, gomendatzen dugu -Oxigenorik gabeko Kobrea (OFC, hala nola C10100 edo C10200). Kobre elektrolitiko gogorrak estandarrak oxigeno-kantitate arrastoak ditu, -tenperatura handiko difusio-prozesuan hutsegite katastrofikoak eragin ditzaketenak:
- "Hidrogenoaren haustura" arriskua:Soldadura-ingurunean edo materialan bertan hidrogeno-kantitate arrastoak badaude, tenperatura altuek hidrogenoa kobrearen barruan dagoen oxido kuprosoarekin (Cu₂O) erreakzionatzen dute. Erreakzio honek-presio handiko ur-lurruna (H₂O) sortzen du. Lurrunak kobre-matrize trinkotik ihes egin ezin duenez, hutsune mikroskopikoak sortzen ditu ale-mugetan, haustura larria eta egitura-erresistentzia nabarmen jaitsiz-industrian "hidrogenoaren gaixotasuna" izenez ezagutzen den fenomenoa.
- Film oxidozko oztopoak:Hidrogeno hausturarik gabe ere, oxigeno-eduki handiak kobrearen gainazalak oxido-film lodi eta egonkor bat sortzeko joera du. Film honek difusio atomikoaren oztopo fisiko gisa jokatzen du, elkarren arteko kontaktu zuzena eta elkarren arteko disolbagarritasuna saihestuz. Emaitza lotura-tasa baxua eta eroankortasun elektriko eskasa da.
Eroankortasun handia eta zigilu hermetikoa behar duten aplikazioetarako, oxigeno-edukia % 0,001etik behera mantendu behar da, gutxienez % 99,95eko kobrearen garbitasunarekin.
Ezpurutasun-elementuen muga zorrotzak
Oxigenoaz gain, -urtze-puntu- baxuko beste ezpurutasun batzuk, hala nola bismutoa (Bi) eta beruna (Pb), zorrotz kontrolatu behar dira. Difusio-soldadura-tenperatura tipikoetan (normalean kobrearen urtze-puntua baino 0,6 eta 0,8 aldiz), elementu horiek ale-mugetan bereizteko joera dute, eta fase likidoak edo-fusio-puntu- baxuak sortuz. Segregazio honek alearen muga-indarra nabarmen ahultzen du, hoztean edo zerbitzuan dagoen bitartean bero-laburtasuna (hauskortasuna) eraginez. -garbitasun handiko kobrea hautatzea da ezpurutasun kaltegarri horiek jatorrian ezabatzeko modu bakarra.
Gainazalaren tratamendua: "Zero-distantzia" kontaktu atomikoa bermatzea
Materialaren garbitasuna soldaduraren "barneko osasuna" bada, gainazaleko tratamendua "kanpoko diziplina" da. Difusio-soldadurak maila mikroskopikoan guztiz lauak eta txukunak izatea eskatzen du elkartzeko gainazalak.
Gainazalaren zimurtasuna kuantifikatzea
Gainazaleko zimurtasuna lautasunaren neurri nagusia da. Difusio-soldaduran, zuzenean zehazten du hasierako kontaktu-eremua eta interfaze-hutsune mikroskopikoak ixteko zailtasuna.
| Aplikazioaren eszenatokia | Gomendatutako zimurtasunaren batez bestekoa | Eragina funtsezkoa |
| Industria maila (adibidez, barra estandarrak) | Ra < 0,8 μm | Oinarrizko lotura-tasa bermatzen du eta beharrezkoa den presioa murrizten du. |
| -Zehaztasun handikoa (adibidez, hutseko zigiluak, bero-hustugailuak) | Ra 0,1 μm - 0.2 μm | Hermetikotasun eta eroankortasun maximoa lortzen du interfazearen hutsuneak gutxituz. |
Zenbat eta zimurtasun txikiagoa izan, orduan eta errazago jasaten dute gainazalek deformazio plastikoa presioa egiten denean. Honek irregulartasun mikroskopikoak azkar ixten ditu, atomoek interfazean zehar hedatzeko behar duten distantzia eta denbora laburtuz.
"Hiru-pauso" garbiketa-protokolo zorrotza
Hondar-materia organiko edo oxido-geruzak difusio atomikoaren oztopo fisiko gisa jardungo du. Garbiketa protokolo zorrotza derrigorrezkoa da:
- -Eraginkortasun handiko koipegabetzea: erabili azetona edo alkohol industriala ultrasoinuen garbiketarekin konbinatuta ebaketa-likidoak, lubrifikatzaileak eta hatz-markak ondo kentzeko.
- Aktibazio kimikoa (Azidoa desugertzea): Erabili azido nitriko edo sulfuriko disoluzio diluitua kobrea desugertzeko. Honek modu naturalean sortzen den oxido-filma kentzen du, -aktibitate handiko substratu metaliko freskoa agerian utziz.
- Lehortze azkarra eta babesa: desugertu ondoren, piezak ur deionizatuarekin garbitu eta berehala lehortu behar dira -purutasun handiko nitrogenoa edo aire beroa erabiliz. Funtsezkoa, tratatutako kobrea 4 orduko epean kargatu eta soldatu behar da bir-oxidazioa saihesteko.
Hedapeneko soldadura-makina hautatzea: materialaren beharrak ekipoen errendimenduarekin bat etortzea
Material-eskakizun zorrotzak ulertzen dituzunean, horiek betetzeko gai den makina zehaztasunez hauta dezakezu. Difusio-soldatzeko makina bat erostea funtsean tenperatura, presioa eta ingurumena kontrolatzeko inbertsioa da.
Presioaren kontrola: koherentzia eta zehaztasuna
Tenperatura altuetan kobreak erresistentzia baxua duenez, oso sentikorra da presioarekin.
- Hautaketa-gakoa: goi-mailako makina batek-zehaztasun handiko eta-uniformetasun handiko presio-aplikazioa eman behar du. Bilatu serbo-hidrauliko edo serbo-elektrikoek gidatzen dituzten ekipoak, denbora errealean-begizta itxia- kontrolatzeko aukera ematen dutenak. Horrek presio-gorabeherak ±% 1 edo gutxiagoren barruan geratzen direla ziurtatzen du. Eremu handiko-soldadurarako, makinak presio banaketa uniformea bermatu behar du gainazal osoan zehar, birrinketa lokalizatua edo lotu gabeko eremuak saihesteko.
Tenperatura Kontrola: Egonkortasuna eta Uniformetasuna
Difusio-soldadurarako tenperatura-leihoa estua da. Baxuegia, eta hedapena ez da gertatuko; altuegia, eta aleak hazteko edo gehiegizko materiala biguntzeko arriskua duzu.
Hautaketa-gakoa:
- Kontrolaren zehaztasuna: Nukleoko tenperatura-sentsoreak (termopareak bezalakoak) piezatik ahalik eta gertuen kokatu behar dira, ± 5 graduko kontrol-zehaztasuna bermatuz.
- Berokuntza-uniformitatea: pieza handietarako, ebaluatu makinak -zona anitzeko tenperatura-kontrol independentea edo indukziozko berokuntza erabiltzen duen ala ez soldadura-eremu osoan profil termiko uniformea bermatzeko.
Soldadura-ingurunea: hutsa eta babes atmosferikoa
Ingurumena aukeratzea funtsezkoa da zure materialen garbitasuna babesteko.
- Hutsean Hedatzeko Soldadura Makina: Muturreko hermetikotasuna behar duten aplikazioetarako edo metal erreaktiboak soldatzeko aproposa. $10^{-3}$ Pa eta $10^{-5}$ Pa arteko huts-maila behar da normalean oxigenoa guztiz isolatzeko. Hau da kalitate goreneko kobrezko konexioetarako urrezko estandarra.
- Atmosferaren babesa (polimero/konexio malgua): maiz -bolumen handiko ibilgailu elektrikoen barren eta konektore malguen ekoizpenerako erabiltzen da. Makina hauek-garbitasun handiko gas babesgarriak erabiltzen dituzte (argona edo nitrogenoa adibidez) airea desplazatzeko. Masa-ekoizpenerako kostu-eraginkorragoak eta eraginkorragoak badira ere, gainazaleko garbitasun handiagoa eskatzen dute hutsik eza konpentsatzeko.
Ondorioa eta eroslearen egiaztapen-zerrenda praktikoa
Kobrearen difusioko soldadura arrakastatsua -purutasun handiko materialen, gainazaleko tratamendu zorrotzen eta doitasun-ekipoen kontrolaren sinergia ezin hobea da.
Eroslearen kontrol-zerrenda praktikoa
| Hautaketa-irizpideak | Funtsezko metrika teknikoa | Zergatik axola zaizun |
| Garbitasun materiala | Oxigenoa % 0,001 baino txikiagoa edo berdina, purutasuna % 99,95 baino handiagoa edo berdina | Hidrogenoaren haustura eragozten du; eroankortasun maximoa bermatzen du. |
| Gainazalaren zimurtasuna | Ra 0,2 μm baino txikiagoa edo berdina (zehaztasuna), Ra 0,8 μm baino txikiagoa edo berdina (Industriala) | Presio-eskakizunak murrizten ditu; ukipen-eremu atomikoa handitzen du. |
| Presio-sistema | Servo{0}}gidatua, % ±1eko doitasuna | Lotura uniformea bermatzen du; deformazioa edo lotu gabeko lekuak saihesten ditu. |
| Tenperatura Sistema | ±5 graduko zehaztasuna, -zona anitzeko kontrola | Hedapen uniformea bermatzen du interfaze osoan zehar. |
| Soldadura Ingurune | $10^{-3}$ Pa Hutsean edo purutasun handiko argona | Gainazal metaliko berriaren bir-oxidazioa ekiditen du. |
Erosketa bat egiteko konpromisoa hartu baino lehen, azpimarratu beti hornitzaileak eskala osoko lagin-probak egiten-zure benetako kobre-materialak eta tratamendu-prozesua erabiliz. Egiaztatu makinaren errendimendua analisi metalografikoen bidez (lotura-tasa eta hutsuneen zenbaketa behatzeko) eta eroankortasun-probaren bidez. Hau da ekipoak zure behar zehatzak betetzen dituela egiaztatzeko modu fidagarri bakarra.