Kobrezko paperezko barra malguakNormalean, kobrezko xafla meheak neurrira moztuz ekoizten dira, behar den geruza kopurua pilatuz eta lerrokatuz, lotura gainazalak garbituz eta bi muturrak horretarako eraikitako tresnetan jarriz. Ondoren, beroa eta presioa kontrolatua aplikatzen dira paper-geruzak terminal-mutur trinkoetan finkatzeko, erdiko sekzioa lotu gabe eta malgu geratzen den bitartean.
Berotu ondoren, loturiko gunea normalean presiopean hozten da busbarra kendu aurretik, mozteko, puntzonatzeko, gainazala tratatzeko eta ikuskatzeko. Azken emaitza ez da soilik tenperaturaren araberakoa, baizik eta paperaren egoeraren, lotura-eremuaren, presio banaketaren, berotze-denboraren, tresnen lautasunaren eta hozte-egonkortasunaren kontrol konbinatuaren araberakoa da.
Ez dago soldadura-egutegi bakar bat autobus-barra malgu guztietarako egokia. 0,10 mm-ko paperezko hogei geruzetarako garatutako prozesu bat ezin da automatikoki aplikatu 0,20 mm-ko paperezko hamar geruzetan, nahiz eta pilaren lodiera osoa berdina izan.


Zer da kobrezko paperezko busbar malgua?
Kobrezko paperezko barra malgua korrontea garraiatzen duen osagaia da, kobrezko paper meheko geruza anitzez egindakoa. Bi muturrak terminal nahiko zurrunetan finkatzen dira, erdigunea laminatua eta malgua izaten jarraitzen duen bitartean.
Konbinazio honi esker, barra-barrak korronte handia eroateko aukera ematen du:
- Ekipoen funtzionamenduan dardara;
- Hedapen eta uzkurdura termikoa;
- Muntatzeko tolerantziak;
- Lotutako osagaien arteko mugimendua;
- Instalazioak eragindako esfortzu mekanikoa;
- Borne elektrikoen arteko deslerrotze arina.
Kobrezko barra malguak EV bateria-paketeetan, energia biltegiratzeko sistemetan, kommutagailuetan, transformadoreetan, potentzia banatzeko armairuetan, kargatzeko ekipoetan eta korronte handiko beste multzo elektriko batzuetan erabiltzen dira.
Lotutako muturrak gero zulatu, zulatu, xaflatu edo beste eroale batzuetara konektatu daitezke. Lotu gabeko erdiko atalak produktuaren marrazkian zehaztutako luzera malgu eraginkorra mantendu behar du.
Zergatik erabiltzen dira hainbat paper mehe kobrezko barra solido baten ordez?
Kobrezko barra sendo batek korrontea modu eraginkorrean eraman dezake, baina ezin du erraz xurgatu bibrazioak edo osagaien arteko mugimendu erlatiboak. Eroalearen lodiera bera geruza mehe anitzetan banatzeak malgutasuna areagotzen du beharrezko norabidean.
Hala ere, paperezko geruza solteak ezin dira modu fidagarrian lotu edo instalatu terminal gune egonkorrak osatu gabe. Kobrezko paper-difusio-soldadura muturrak finkatzeko erabiltzen da, mekanizatu eta konektatu ahal izateko, erdiko geruza-egitura mantenduz.
Zergatik erabiltzen da Hedapen Soldadura Laminatutako kobrezko paperetarako?
Difusio-soldadura egoera solidoko elkartze-prozesu bat da, non beroak eta presioak prestatutako gainazal metalikoak nahikoa estuan jartzen dituzte lotura-interfazeetan zehar. Difusio-lotura klasikoan, ez da betegarri metalik behar, eta gainazaleko egoera, lautasuna, tenperatura, presioa eta denbora prozesuko aldagai garrantzitsuak dira. Printzipio orokor hori TWIk difusio-loturari buruz argitaratutako orientabide teknikoan ere deskribatzen da.
Busbar malguaren industrian, "kobrezko paper-difusio-soldadura" eta "polimero handiko difusio-soldadura" terminoak sarritan erabiltzen dira elektrikoki berotutako, presio bidez lagundutako prozesu baterako, grafitozko tresneria erabiliz. Ekoizpen-metodo hau ez da automatikoki ziklo luzeko huts-labearen difusio-loturaren berdintzat hartu behar. Berokuntza-metodoa, atmosfera, ziklo-denbora eta interfazearen portaera desberdinak izan daitezke.
Erosleentzat, galderarik garrantzitsuena ez da, beraz, prozesua nola deitzen den, baizik eta behar den koherentziaz ekoitzi dezakeen ala ez:
- Lotutako eremua;
- Amaitutako terminal lodiera;
- Erresistentzia mekanikoa;
- Baterako erresistentzia;
- Dimentsio-tolerantzia;
- Azaleren egoera;
- Lotez lote errepikakortasuna.
Ez da betegarri metalik gehigarririk behar
Kobrezko paperezko geruza anitzeko barra arruntetarako, paperaren muturrak normalean soldadurarik edo brasatzeko betegarririk gabe finkatu daitezke. Horrek ezaugarri elektriko, mekaniko edo termiko desberdinak dituen betegarri-material bat ez sartzea saihesten du.
Kobrezko materiala, gainazalaren prestaketa, tresneria eta soldadura-egutegia behar bezala kontrolatzen direnean, prozesuak juntura-erresistentzia baxua eta errepikakorra duen terminal trinkoa sor dezake proba-baldintza zehaztuetan.
Zentro Malgua mantentzen da
Helburua busbarra osoa ez lotzea da. Diseinatutako terminal-eremuak soilik berogailu eta presio gune nagusiaren barruan kokatzen dira. Erdiko sekzioa lotu gabe geratzen da, amaitutako osagaiak bibrazioak eta instalazioaren mugimendua xurga ditzan.
Berotutako eremua erdialdera gehiegi zabaltzen bada, luzera malgu eraginkorra murriztu daiteke. Erreminten dimentsioak eta piezaren kokatzeak, beraz, barra-barraren marrazkiari jarraitu behar diote, ikusizko estimazioan oinarritu beharrean.
Kobrezko xafla malgua Busbar Hedapeneko soldadura-prozesua
Makinen konfigurazioak aldatu egiten diren arren, kobrezko paperezko barra malgu tipikoa sei etapa nagusietatik igarotzen da.
1. Berretsi papera eta amaitutako busbarren zehaztapenak
Prozesuaren garapena produktuarekin hasten da, ez makinarekin. Fabrikatzaileak informazio hau berretsi behar du erremintak hautatu aurretik edo soldadura-egutegia ezarri aurretik:
- Kobrearen kalifikazioa eta materialaren egoera;
- Banakako paperaren lodiera;
- Paper-geruza kopurua;
- Paperaren zabalera;
- Pila osoaren lodiera;
- Produktuaren luzera orokorra;
- Loturaren luzera eta zabalera mutur bakoitzean;
- Soldadu ondoren terminalen lodiera beharrezkoa;
- Zuloen posizioa eta mekanizazio baldintzak;
- Plakatze- edo gainazaleko tratamendu-eskakizunak;
- Onarpen mekaniko eta elektrikoen irizpideak.
Lodiera total berdina duten bi pilak ezberdin joka dezakete. Adibidez, 0,10 mm-ko paperezko hogei geruzek 0,20 mm-ko paperezko hamar geruzek baino interfaze gehiago dituzte. Azalera-egoeran, geruzen arteko kontaktuan, beroketaren portaeran eta konpresioan irristatzearen erresistentzian desberdinak izan daitezke.
Beharrezko amaitutako terminal-lodiera ere garrantzitsua da. Tresneriaren sakea, konpresioaren kontrola eta materialaren deformazio kopuru onargarrian eragiten du.
2. Moztu, lerrokatu eta garbitu kobrezko paperak
Paperak zehaztutako luzerara mozten dira eta behar den geruza-sekuentzian antolatzen dira. Muturrak errepika daitekeen erreferentzia batera lerrokatu behar dira, xede-eremu osoa berotzean eta konpresioan estalita egon dadin.
Pilatu aurretik, operadoreak egiaztatu beharko luke:
- Luzera aldakuntza;
- Ertzaren errebak;
- Zimurrak edo tolesturak;
- Gainazaleko marradurak;
- Olioa edo prozesatzeko hondarrak;
- Oxidazio ikusgaia;
- Geruzen arteko partikulak;
- Paperaren orientazio okerra.
Itxura distiratsuko gainazal bat ez da zertan lotura-azalera garbi bat. Olioek, hatz-markek, hautsak eta oxidozko film meheek geruzen arteko kontaktua oztopatu dezakete oraindik.
Hautatutako garbiketa-metodoak paperaren lodierarekin eta ekoizpen-eskakizunekin bateragarria izan behar du. Tratamendu mekaniko oldarkorrak paper mehea deforma dezake edo dimentsio-aldakuntza sor dezake. Garbitu ondoren, paperak lehor mantendu behar dira, kutsaduratik babestuta eta tresnetan kargatu epe kontrolatu batean.
3. Pilatu eta Kokatu Foilak Tresnetan
Prestatutako paper-pila grafitozko tresnetan edo aplikazio espezifiko batean berotzeko eta finkatzeko muntaia batean jartzen da. Topaketa mekanikoek edo kokapen-funtzioek produktuaren posizioa, lotura-luzera eta paperaren lerrokatzea kontrolatu behar dituzte.
Konfigurazioak hau ziurtatu behar du:
- Terminal-eremu osoa berogailu eraginkorraren eremuaren barruan dago;
- Goiko eta beheko tresneriaren gainazalak paraleloak dira;
- Paper-pila zimurrik gabe eusten da;
- Ez da geruzen artean atzerriko materialrik harrapatuta;
- Lotu gabeko sekzio malgua lotura gune nagusitik kanpo geratzen da;
- Pieza ezin da nabarmen irristatu konpresioan zehar.
Barra zabaletarako edo lotura-eremu handietarako, tresnen lautasuna eta presioaren banaketa garrantzitsuagoa izan daiteke adierazitako makinaren indarra handitzea baino. Zilindro edo irakurketa hidrauliko altu batek ez du bermatzen presioa paper-pilaren zati guztietara uniformeki iristen denik.
Grafitozko gainazal higatu, pitzatu edo irregularrek presio nahikorik gabeko eremuak sor ditzakete, kontaktu elektriko ezegonkorra edo beroaren banaketa irregularra.
4. Aplikatu Bero eta Presio Kontrolatua
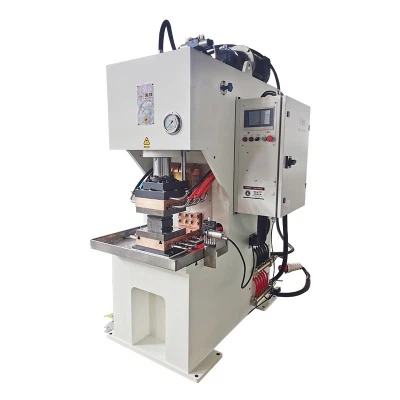
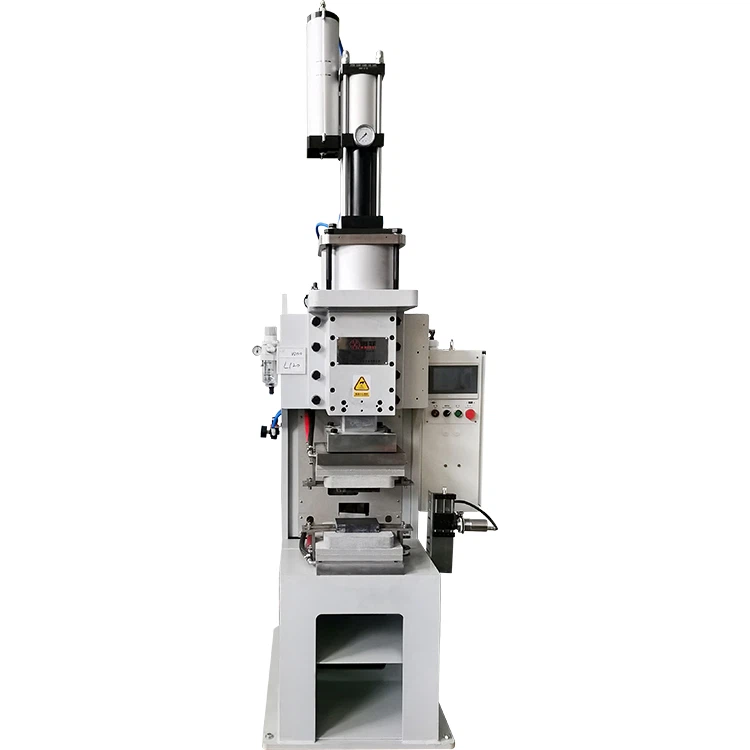
Kokatu ondoren, makinak presioa egiten du kobrezko paper-geruzen arteko hutsuneak murrizteko eta pila egonkortzeko. Ondoren, beroa sartzen da makinaren diseinuaren arabera. Busbar-sistema malgu askotan, erresistentzia elektrikoko berogailua eta grafitozko tresneria erabiltzen dira xede-eremura beroa transferitzeko.
Tenperatura, presioa eta denbora elkarreragin-prozesuaren leiho gisa tratatu behar dira.
Bero edo euste-denbora nahikoa ez izateak interfaze batzuk guztiz lotu gabe utz ditzake. Gehiegizko berotzeak oxidazioa, kolorazioa, tresnen kontsumoa edo terminalen deformazioa areagotu ditzake. Modu berean, presio nahikorik ezak delaminazioa eragin dezake, eta presioak gehiegizkoak edo gaizki kontrolatuak, aldiz, paperaren estrusioa edo amaitutako lodiera okerra eragin dezake.
Berokuntza-programa eraginkorrak honako hauek izan ditzake:
- Paperaren lodiera eta geruza kopurua;
- Kobrearen kalifikazioa eta materialaren egoera;
- Loturaren luzera eta zabalera;
- Berotutako masa osoa;
- Tresneriaren neurriak;
- Grafitoaren egoera;
- Berokuntza tasa;
- Aplikaturiko indarra eta benetako kontaktu-eremua;
- Beharrezko terminal-konpresioa;
- Hozte-baldintzak.
Hori dela eta, beste makina batetik edo beste bus-barra batetik hartutako tenperatura-balio bat ez da erabili behar ekoizpen automatikoko ezarpen gisa.
HAIFEI lagin-probetan, hasierako prozesuaren egutegia bezeroaren benetako paper-pilaren, lotura-dimentsioen, tresneriaren kontaktu-eremuaren eta amaitutako terminalen eskakizunen inguruan garatzen da. Ondoren, probaren emaitzak egiaztatzen dira ekoizpen-parametroak baieztatu aurretik.
5. Hoztu loturiko muturra presiopean
Berotze fasea amaitzen denean, pieza ez da zertan berehala askatu behar. Hasierako hozte-etapan presioa kontrolatuta mantentzeak terminalaren forma egonkortzen eta geruzen arteko malgutasuna murrizten laguntzen du.
Presiopean hozteak onartzen ditu:
- Terminalen lodiera koherenteagoa;
- Paper-pilaren mugimendu murriztua;
- Dimentsio-egonkortasun hobea;
- Deskargan distortsio-arrisku txikiagoa;
- Zikloen artean emaitza errepikagarriagoak.
Hozte-sistemak etengabeko ekoizpenari ere eragiten dio. Hozte-uraren tenperatura edo emaria makinak funtzionatzen duen heinean aldatzen badira, ondorengo zikloetako abiarazte-baldintza termikoa lehen laginarena baino desberdina izan daiteke.
Fabrikatzaileek, beraz, hozte-baldintza garrantzitsuak erregistratu behar dituzte prozesuaren baliozkotzean, batez ere ekoizpen-helburuak txanda luze batean behin eta berriz soldadura behar duenean.
6. Kendu, amaitu eta ikuskatu busbarra
Terminala nahikoa hoztu ondoren, pieza erremintatik kentzen da. Marrazkiaren eta ekoizpen-planaren arabera, ondorengo eragiketak izan daitezke:
- Ertzak moztea;
- Muntatzeko zuloak zulatu edo zulatzea;
- Desbarbatzea;
- Leuntzea;
- Azalera garbiketa;
- Nikelezko paperaren eranskina;
- Estainua edo nikela;
- Isolamendu-instalazioa;
- Dimentsio-ikuskapena;
- Saiakuntza mekanikoak eta elektrikoak.
Soldadura eta beheranzko akabera produkzio fase konektatu baina bereizi gisa tratatu behar dira. Difusio-soldatzeko makina batek ez du automatikoki zulaketa, xaflaketa edo isolamendua egiten prozesu horiek pertsonalizatutako produkzio-zelula batean sartu ezean.
Kobrezko paperaren hedapenaren soldaketaren kalitatea eragiten duten faktore nagusiak
Kobrezko paperaren soldadura-kalitatea prozesu osoak kontrolatzen du, goiburuko parametro batek baino.
| Prozesuaren faktorea | Emaitza posiblea kontrolatu gabe | Zer egiaztatu behar den lehenik |
|---|---|---|
| Paperaren gainazalaren egoera | Deslaminazio lokala edo indar aldakorra | Olioa, oxidazioa, partikulak eta garbiketa ondoren biltegiratzea |
| Paperaren lerrokatzea | Ertz irregularrak edo lotura osatugabea | Ebaketa tolerantzia eta pilaketa erreferentzia |
| Berokuntza-tenperatura eta denbora | Lotura azpikoa, oxidazioa edo gehiegizko deformazioa | Berokuntza-uniformitatea, abiadura eta euste-aldia |
| Presio banaketa | Alde bat lotzen da bestea bereizten den bitartean | Erreminten paralelismoa, piezaren posizioa eta kontaktu-eremua |
| Grafitozko tresneriaren egoera | Beroa edo presioaren aldakuntza lokala | Lautasuna, higadura, pitzadura eta gainazaleko hondarrak |
| Amaitutako lodieraren kontrola | Terminal lodiegia, meheegia edo koherenteegia | Tresneriaren sakea, konpresioa eta pilatzeko tolerantzia |
| Hozte-baldintzak | Dimentsio edo loteen aldakuntza | Uraren tenperatura, emaria eta produkzio tartea |
| Sarrerako kobrearen koherentzia | Prozesuaren emaitzak loteen artean aldatzen dira | Materialaren kalifikazioa, gogortasuna eta paper-lodierako tolerantzia |
Zergatik makinaren presioak bakarrik ez du emaitza azaltzen
Makina batek zilindroaren presioa, presio hidraulikoa edo indar osoa bistaratu dezake, baina paper-interfazeek benetako lotura-eremuan banatutako presioari erantzuten diote.
Bi lotura-eremu ezberdinetan aplikatutako makina-indarrak ez du interfaze-baldintza bera sortzen. Tresneriaren desbideratzeak, lerrokatzeak eta tokiko higadurak gehiago alda dezakete presio banaketa.
Lagin bat alde batetik lotzen denean baina bestetik bereizten denean, makinaren presioa handitzea ez da izan behar lehen erantzun automatikoa. Erreminten paralelismoa, grafitoaren egoera, paperaren lerrokatzea eta piezaren posizioa ikuskatu behar dira lehenik.
Zergatik blokeatu behar diren ekoizpen-parametroak baliozkotu ondoren
Lagin onargarria egin ondoren, onartutako prozesua dokumentatu behar da. Erregistroak honako hauek izan ditzake:
Makina-programaren zenbakia;
- Berokuntza-etapak eta iraupena;
- Aplikaturiko indarra edo presio ezarpena;
- Erreminten identifikazioa;
- Hozteko denbora;
- Kobrezko materiala eta lotea;
- Amaitutako terminalen neurriak;
- Ikuskapenaren emaitzak;
- Eragilea eta produkzio data.
Parametroen kontrolak makinaren arazo bat material, tresneria, prestaketa edo karga aldaketetatik bereizten laguntzen du.
Ohiko akatsak eta zer egiaztatu lehenik
| Behatutako arazoa | Kausa posibleak | Lehen egiaztapenak |
|---|---|---|
| Paperezko geruzak soldatu ondoren bereizten dira | Kutsadura, bero eskasa, presio nahikoa edo eusteko denbora laburra | Gainazalaren prestaketa eta benetako berotze-egoera |
| Alde bat lotzen da eta bestea ez | Presio irregularra, erreminta okertuta edo zentroz kanpoko karga | Erreminten paralelismoa eta piezaren posizioa |
| Gainazaleko gehiegizko kolorea | Gehiegizko beroa, esposizio luzea edo hozte ezegonkorra | Berokuntza-programazioa eta hozte-zikloa |
| Terminalen lodiera ez da koherentea | Paperaren desegokitzea, pilaren aldakuntza edo konpresio irregularra | Sarrerako papera, pilatzeko metodoa eta tresneria |
| Lotutako ertzak pitzadurak zulatzean | Hondar-esfortzua, trokelaren garbiketa okerra edo euskarri nahikorik eza | Puntzonaketa prozesua eta terminalen euskarria |
| Emaitzak aldatzen dira ekoizpen loteen artean | Materiala, tresneria, hozteko edo kargatzeko baldintzak aldatu dira | Produkzio-erregistroak eta sarrerako ikuskapena |
Akats bat gertatzen denean, aldagai bakarra aldatu behar da praktikoa den aldi berean. Tenperatura, presioa eta euste-denbora aldi berean handitzeak itxura ezberdineko lagin bat sor dezake, baina benetako kausa identifikatzea zaila egiten du.
Difusioko soldadura prozesu egokia al da kobrezko konexio bakoitzerako?
Ez da lotzeko metodorik aproposa eroale bakoitzaren diseinurako. Hautaketa junturaren geometria, material konbinazioa, eskakizun elektrikoak, ekoizpen-bolumena eta beroak eragindako eremu onargarria jarraitu behar dira.
| Elkartzeko metodoa | Egokitasun tipikoa | Hautaketa-gogoeta nagusiak |
|---|---|---|
| Difusio-soldadura | Geruza anitzeko kobrezko xaflak terminal eremu zabal eta finkatuekin | Lotura-eremua, geruzen kopurua, tresneria, beroa eta presio-uniformitatea |
| Ultrasoinu bidezko soldadura | Tokiko papera, kablea eta terminal-junturak | Soldadura eremua, sonotrodoen sarbidea, paperaren lodiera eta bibrazioen erantzuna |
| Erresistentziako soldadura | Leku lokalizatuak edo napa-junturaren egitura espezifikoak | Korronte-bidea, elektrodoen sarbidea eta soldadura-puntuaren baldintzak |
| Brasatzea | Betegarri-materiala onargarria den junturak | Betegarrien hautaketa, junturak garbitzea, berokuntza eta hondakinen kontrola |
| Laser soldadura | Jostura edo fitxa lokalizatuak irisgarriak | Reflektibitatea, sartzea, egokitzea eta bero kontzentrazioa |
Difusio-soldadura bereziki balioestea da produktuak paper mehe anitz dituenean eta terminal-eremu trinkoak behar dituenean, muturren artean malgutasuna mantenduz. Prozesu ezberdin bat egokiagoa izan daiteke juntadura oso lokalizatua denean, estutzen zaila denean edo beste material konbinazio baten inguruan diseinatuta dagoenean.
Nola hautatu kobrezko paperezko hedapeneko soldadura makina
Makinaren hautaketa onetsitako piezarik handiena eta zorrotzenean oinarritu behar da, transformadorearen ahalmenean edo produktuaren gehienezko zabalera orokorrean baino.
Hornitzaileak honako hau ebaluatu behar du:
Beharrezko Lotura Eremua
Terminaleko luzerak eta zabalerak bero eta presioa nahiko uniformeak jaso behar dituen kontaktu-eremua zehazten dute. Terminal zabal batek erreminta eta indar antolamendu desberdin bat behar dezake kobrearen lodiera oso berdina duen terminal estu batetik.
Gehienezko paper-pila
Ebaluazioak paperaren banakako lodiera, geruzen kopurua eta pilaren lodiera osoa barne hartu behar ditu. Balio hauek geruzen arteko kontaktuan, beroketaren portaeran eta erreminten garbitasunean eragiten dute.
Amaitutako Terminal Lodiera
Marrazkiak lodiera-perdoia estu bat zehazten badu, sistemak konpresio errepikakorra eta geldialdi edo posizio-kontrol egonkorra eman behar du. Makinaren indarrak bakarrik ezin du azken dimentsioa bermatu.
Ekoizpen Ahalmena
Erosleak eguneroko kantitatea eta beharrezko ziklo-denbora eman behar ditu. Hornitzaileak honako hauek ebalua ditzake:
- Eskuzko edo automatikoki kargatzea;
- Estazio bakarreko edo anitzeko tresneria;
- Hozte ahalmena;
- Parametroen biltegiratzea;
- Operadoreen inplikazioa;
- Materialen manipulazioa;
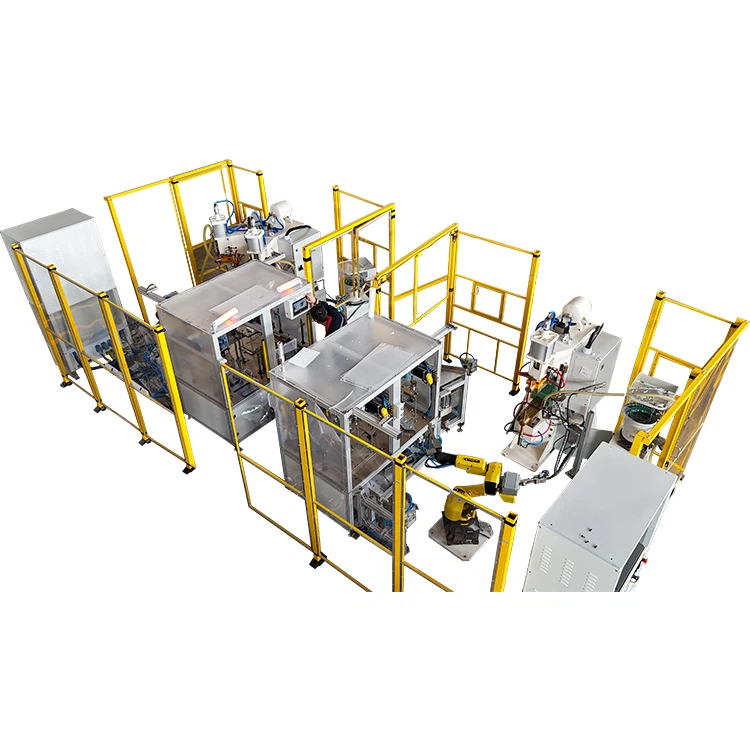
- Mozteko edo puntzonatzeko ekipoekin integratzea.
Utilitateak eta Instalazio Baldintzak
Proposamenak eskatutakoak zehaztu behar ditu:
- Energia hornidura;
- Hozte-ura edo hozteko ahalmena;
- Aire konprimitua, hala badagokio;
- Oinplanoa;
- Makina oinarria;
- Aireztapena edo erauzketa;
- Karga eta mantentze sarbidea.
Kalitate eta Trazabilitatea Baldintzak
Automobilgintzarako, energia biltegiratzeko edo beste produkzio kontrolatu baterako, baliteke erosleek errezeten kudeaketa, pasahitz bidez babestutako parametroak, zikloen zenbaketa, alarma erregistroak edo datuen esportazioa behar izatea.
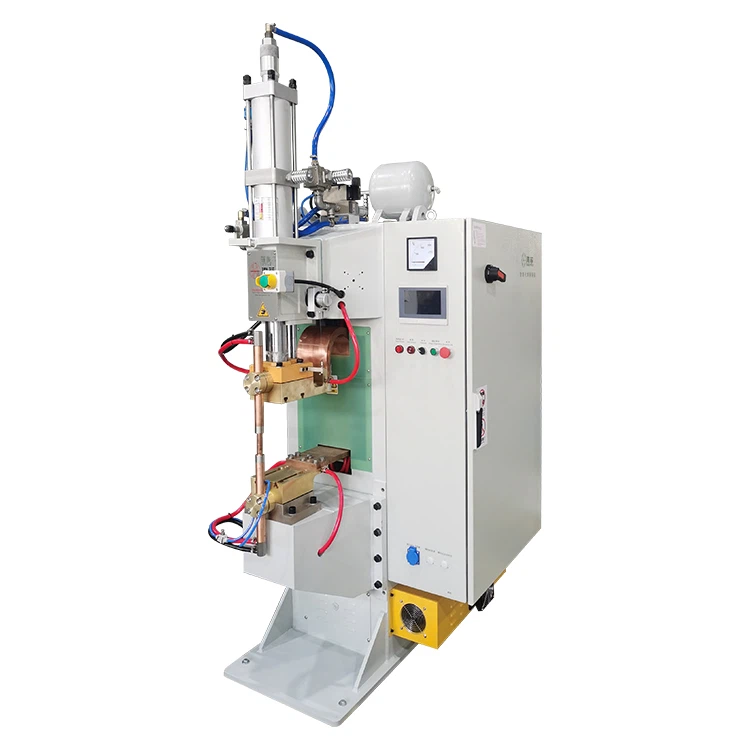
Beharrezko berokuntza-ahalmena, presio-sistema eta tresneriaren dimentsioak benetako paper-pila eta lotura-eremutik ebaluatu behar dira hautatu aurretik.kobre difusioa soldatzeko makina.
Ohiko galderak
G: Kobrezko paperaren hainbat geruza difusioan solda daitezke?
A: Bai. Geruza anitzeko kobrezko paper-pilak terminalen muturretan finkatu daitezke bero eta presio kontrolatuaren bidez. Prozesuaren egutegia paperaren banakako lodieraren, geruza kopuruaren, lotura-eremuaren, kobrearen egoeraren eta beharrezko amaitutako lodieraren arabera garatu behar da.
G: Busbar malgu osoa sendo bihurtzen al da?
E: Ez. Bus-barra malgu tipiko batean, terminalen eremuak soilik lotzen dira. Zentroa laminatua eta malgua izaten jarraitzen du, bibrazio, mugimendu termiko eta muntaketa-perdoiak jaso ditzake.
G: Betegarri metala beharrezkoa al da kobrezko paperaren hedapenerako soldadurarako?
A: Betegarrizko metala, oro har, ez da beharrezkoa kobrezko paper biluziaren geruza bateragarriak elkartzean. Material desberdinak, estalitako paperak edo produktuen egitura bereziak bereizita ebaluatu behar dira, interfaze-diseinu edo elkartze-prozesu desberdin bat behar dutelako.
G: Zer tenperatura behar da kobrezko papera hedatzeko soldadurarako?
E: Ez dago tenperatura unibertsal fidagarririk busbar bakoitzeko. Beharrezko ezarpena kobre-materialaren, paperaren lodieraren, geruzen kopuruaren, lotura-dimentsioen, berotze-metodoaren, tresneriaren, presioaren eta ziklo-denboraren araberakoa da.
Tenperaturaren irakurketa non eta nola neurtzen denaren arabera ere interpretatu behar da. Makinaren irteera-ezarpenak eta paper-interfazeetako benetako tenperatura ez dira zertan berdinak izan.
G: Zergatik bereizten dira kobrezko paperezko geruzak soldadura ondoren?
E: Ohiko arrazoiak gainazaleko kutsadura, beroketa ez nahikoa edo irregularra, presio-banaketa desegokia, euste-denbora laburra, paperaren lerrokadura desegokia eta tresna gastatuak dira. Delaminazioaren posizioak kausa identifikatzen lagun dezake. Ertz batean kontzentratuta dagoen bereizketak sarritan kokatzea edo tresnen paralelismoa adierazten du, makinen gaitasun eza orokorra baino.
G: Kobrezko papera eta nikelezko xafla batu al daitezke prozesu berean?
E: Egitura hori ebaluatu daiteke, baina ez da kobre eta kobre arteko loturaren baliokidetzat hartu behar. Nikelaren lodiera, posizioa, gainazalaren egoera, lotura-eremua eta beharrezko errendimendu elektriko edo mekanikoak prozesuko leihoa alda dezakete. Lagin fisikoa probatzea gomendatzen da ekipamendua hautatu aurretik.
G: Nola aukeratzen dut makinaren tamaina zuzena?
A: Hornitzaileari hornitzaileari paperaren zabalera handiena, geruza kopurua, terminalen lotura-eremua, amaitutako lodiera, ekoizpen-helburua eta kalitate-eskakizunak. Ondoren, makina berotzeko ahalmena, indar erabilgarria, tresnen dimentsioak, hozte ahalmena eta automatizazioa ebaluatu behar dira, potentzia nominalaren arabera hautatu beharrean.
Eskatu kobrezko paperezko laginaren soldadura proba
Makina eta prozesu egokiak ezin dira baieztatu kobrearen lodiera osotik bakarrik.
Bidali Haifeiri zure kobrezko paperaren zehaztapena, geruza kopurua, terminalen dimentsioak, amaitutako lodiera, produktuaren marrazkia eta ekoizpen helburua. Gure ingeniariek junturaren diseinua berrikusi dezakete, aplikazio espezifikoko tresneria prestatu eta soldadura proba lagin bat antolatu dezakete makinaren konfigurazioa gomendatu aurretik.
Eskatu kobrezko paperezko laginaren soldadura proba