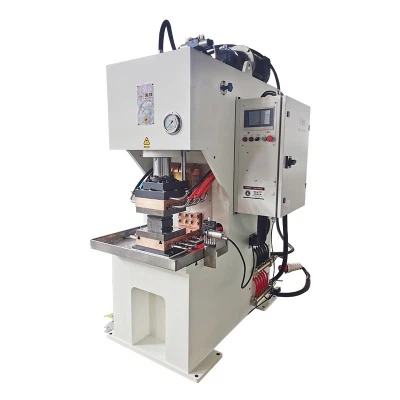
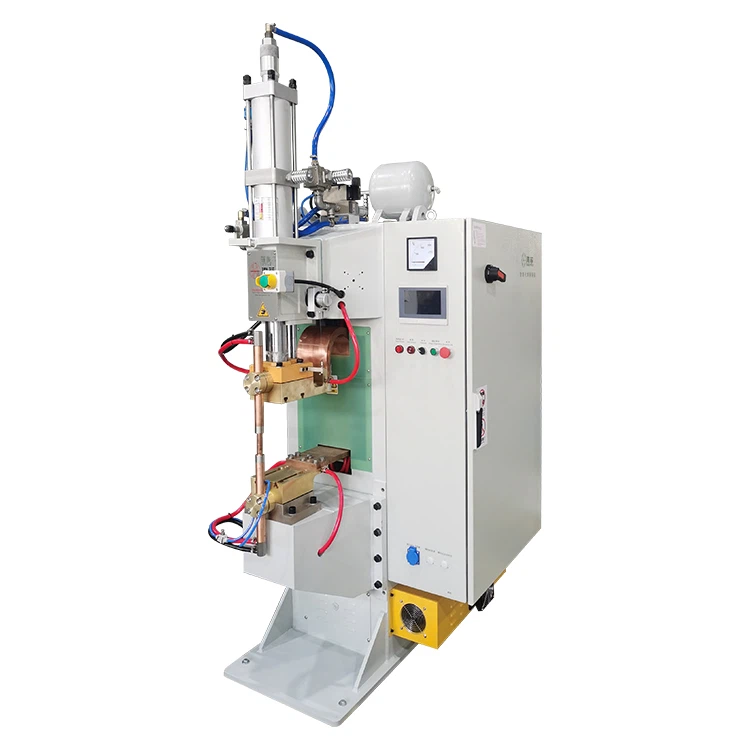
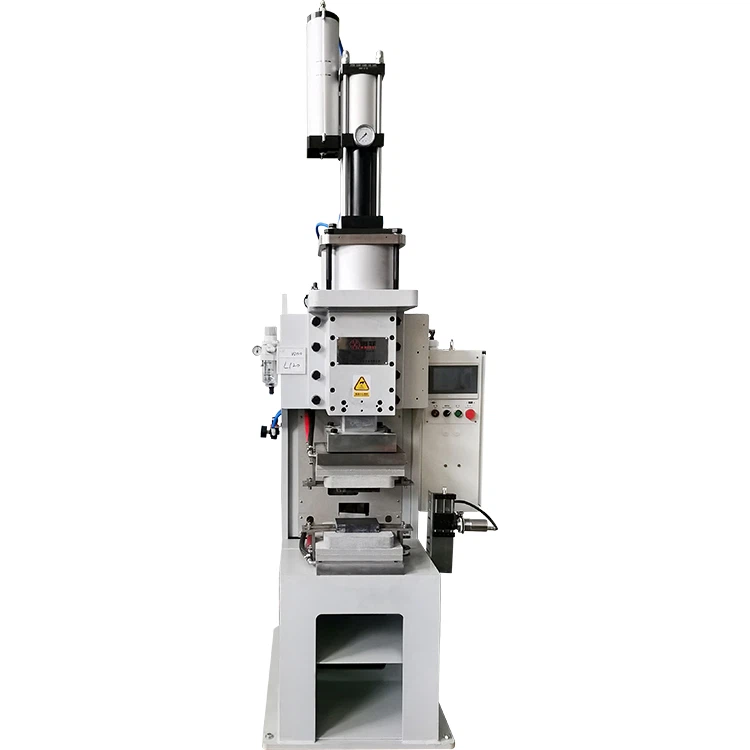
Zabalkundearen soldadura makinakgainditu muturreko erronkakMaterial anitzeko soldadura(e . g ., kobre-zeramikazkoa, altzairua-titanioa edo kobrea-aluminioa) aprobetxatuzEstatuko difusio atomikoaeta prozesu kontrolatzeko kontrol aurreratua . Hemen da materialari modu bateraezintasunari aurre egiteko:
1. urtze eta hauskorrak diren konposatuak saihestea
Arazo: Material ezberdinak urtzeak intermetaliko hauskorrak sortzen ditu (E . g ., CU-AL juntadetan) edo pitzadurak . hedapen termikoaren ondorioz
Konponbide: Difusio soldadura funtzionatzen duurtzen puntuen azpitikMaterial guztietatik . atomoak mugitzen dira solidoak bere horretan mantentzen diren bitartean, fase suntsitzaileak prebenitzea .
2. Zehaztasun Kudeaketa Termikoa
| Erronka | Makina irtenbidea |
|---|---|
| Urtze puntu desberdinak | Berogailu zonifikatua: Berogailu independenteek material optimoak mantentzen dituzte material bakoitzeko (E. g ., al, 800 graduko ti) . |
| Hedapen termikoa desoreka | Gradiente Berogailua: Poliki-poliki arrapalak tenperaturak estresa minimizatzeko; eutsi temp temp-a difusio atomikoa . |
| Difusibitate baxuko materialak |
Denbora zabala: Eutsi bero / presioa orduetan (E . g ., zeramika) migrazio atomikoa . gaitzeko
|
3. interlayer teknologia adimenduna
Arazo: Material batzuek (E . g ., al / ti) zuzeneko difusioari aurre egiten die .
Konponbide: TxertatuNanoscale interlayers(E . g ., nikela, zilar edo bni papera):
. materialen arteko "difusio zubi" gisa jarduten du
Erreakzio kaltegarriak (e . g ., Ti-al Embrittlement) .
Urtzen da iragankorrean microgaps betetzeko → Lotura hobetu .

4. Egokitzeko presioaren kontrola
Arazo: Leuntzeko deformazioa deformazioa (E. g ., aluminiozko altzairua baino azkarrago isurtzen da) .
Konponbide:
Presio isostatikoa: Indar uniformea gas / likidoaren bidez (forma konplexuak egiteko aproposa) .
Jarraitzaileen plakak: Tresna pertsonalizatuak presio modu berdinean banatzen du geometria desberdinetan .
Denbora errealeko iritzia: Sentsoreek soldadura garaian presioa doitzen dute . materialak konpentsatzeko
5. atmosferaren kontrola
Arazo: Oxidazio hondakinak difusioa (E . g ., aluminio oxido blokeen lotura) .
Konponbide:
Hutsezko ganbera(10⁻⁵ mbar) kendu oxigenoa .
Gas Inerta(Ar / h₂) gainazal oxidoak murrizten ditu berogailuan .
Mundu errealeko material anitzeko aplikazioak
| Material bikotea | Erabili kasua | Gako teknika |
|---|---|---|
| Kobrea - Aluminioa | EV bateriaren busbars | Temp baxua (350 gradu)+ Presio Handia → Mugak Hazkunde Kuala |
| Titanioa - karbono zuntzak | Parentesi aeroespazialak | Nikel interlayer+ Presio isostatikoa |
| Altzairua - Silikonaren karburoa | POWER MODULU SINTUAK | Zilarrezko interlayer+ hutsezko lotura |
| Aluminioa - Zeramika | Sentsore etxebizitzak | Plasma garbiketa+ Berogailua kalifikatua |
NolaHaiife makinakHori lortu
OraingoDifusio SoldadurakIntegratu:
Zone anitzeko RF Indukzioa: Hain zuzen ere, material desberdinak berotzen ditu aldi berean .
AI prozesuaren kontrola: Auto-denbora egokitzen du denbora / temp / presioa . materialaren arabera
In-situ jarraipena: Laser ultrasonikoak denbora errealean hutsuneak hautematen ditu → Halt prozesuan, loturak huts egiten badu .

Zergatik iraultzen du fusio soldadura
| Fusio soldadura | Difusio soldadura |
|---|---|
| ❌ Urtutako materialak nahastu → juntura hauskorrak | ✅ Atomoak modu selektiboan → kontrolatutako interfazea |
| ❌ Estres termikoak bikote desberdinak pitzatzen ditu | ✅ Temp baxua → Zero Hurbileko Hondoko Estresa |
| ❌ Bikote "soldatuak" mugatuta | ✅ Bonuak "Nahi ez" combos (E . g ., cu-zeramikan) |
Azken batean: Zabalkundearen soldadura makinakMaterial anitzeko erronkak konkistatuurtzea shuffling atomikoarekin ordezkatzea, Material bakoitzeko beroa / presioa pertsonalizatzea, etaInterlayers adimendunak zabaltzea. Honek materialen bateraezintasunetik bateraezintasuna ekuazio gisa bihurtzen du. Hurrengoa Gen EVS, aeroespaziala eta elektronika gaitu . 🔥🔗