Sarrera
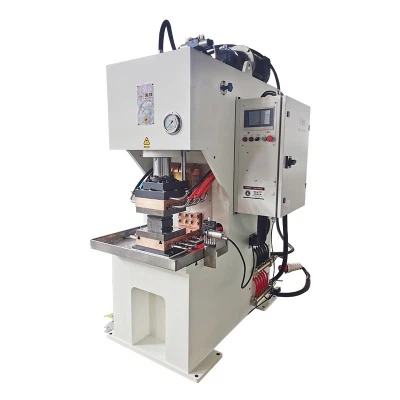
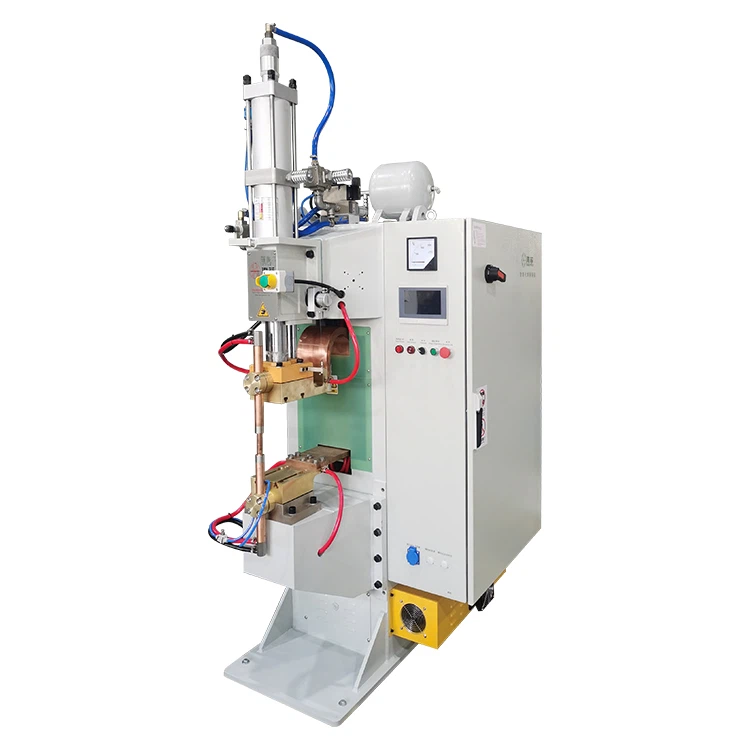
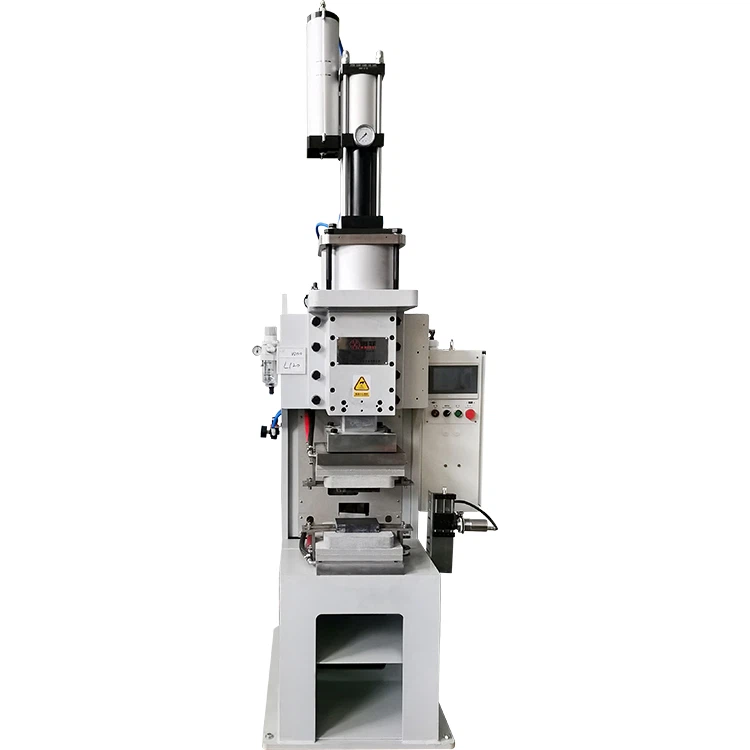
Industri fabrikazioan,Energia Biltegiratzeko Soldatzaileakasko erabiltzen dira metalen soldaduran eraginkortasun handia eta energia{0}}aurrezteko ezaugarriengatik. Haien ezaugarri mekanikoek (adibidez, elektrodoen presioa, deskarga-denbora, elektrodoaren materiala eta transmisio-sistema) zuzenean eragiten dute soldadura-kalitatean eta ekoizpen-eraginkortasunean. Artikulu honek Energia Biltegiratzeko Soldatzaileen oinarrizko ezaugarri mekanikoetan zentratzen da, soldadura-prozesuan dituzten eragin espezifikoak aztertuz.
I. Elektrodoen presioa: soldadura-indarraren kontrol-faktorea
Energia Biltegiratzeko Soldatzaileen elektrodoen presioak doikuntza dinamikoa behar du materialaren lodieran, gogortasunean eta soldadura-baldintzetan oinarrituta.
- Presio nahikorik ez: elektrodoek ezin dituzte proiekzioak guztiz kolapsatu, eta soldaduretan kontaktu-eremu nahikoa ez dakar, soldadura edo zipriztin faltsuak erraz eraginez. Esate baterako, altzairu herdoilgaitza presio nahikorik gabe soldatzen denean, baliteke proiekzioak guztiz ez urtzea, soldaketaren indarra nabarmen murriztuz.
- Gehiegizko presioa: proiekzioak goiztiar erortzen dira, korronte-dentsitatea eta bero-kontzentrazioa murriztuz, eta, azken batean, soldadura indar nahikoa ez dakar. Esate baterako, aluminiozko plaka meheak soldatzean, gehiegizko presioak zuzenean sar daiteke piezan, soldadura-egitura kaltetuz.
- Doikuntza dinamikoa: sistema pneumatikoen edo serboen bidez, fase anitzeko presioaren kontrolak (adibidez, -prepresioa, presio nagusia eta mantentze-etapak) materialaren deformazioa eta soldadura-fusio beharrak orekatu ditzake, soldaketaren koherentzia hobetuz.
II. Deskarga-denbora: Energia-askatzearen kontrol zehatza
Energia biltegiratzea Soldagailuek berehala askatzen dute energia handia kondentsadorearen energia biltegiratzearen bidez, normalean 0,001 eta 0,02 segundo bitarteko deskarga denborarekin.
- Iraupen laburregia: gehiegizko energia-askatzeak proiekzio osoa urtzea eragotzi dezake, eta ondorioz, soldadura-lotura nahikoa ez da. Adibidez, plaka lodiak soldatzean, deskarga-denbora laburrak ezin dira materiala barneratu, tokiko lotura ahulak erraz sortuz.
- Iraupen luzeegia: bero-difusio-eremua zabaldutako materialak gehiegi berotzen ditu soldadura inguruko materialak, deformazio-arriskua areagotuz. Esaterako, doitasuneko osagai elektronikoak soldatzerakoan, deskarga-denbora luzeegiek substratuaren kolorea kolorazioa edo kalte funtzionalak eragin ditzakete.
- Optimizazio estrategia: Doitu isurketa-denbora materialaren eroankortasun termikoaren arabera. Eroankortasun termiko handiko materialek (kobrea, aluminioa, esaterako) deskarga-denbora laburragoak behar dituzte, eta eroankortasun termiko baxuko materialak (adibidez, altzairu herdoilgaitza) egoki heda daitezke soldadura-eremuan bero-kontzentrazioa bermatzeko.
III. Elektrodoen materialak eta egitura: eroankortasuna eta higadura erresistentzia orekatzea
Energia biltegiratzeko soldatzaileentzako elektrodoek eroankortasun handia eta higadura erresistentzia behar dute, kobre aleazioak, kromo zirkonio kobrea, etab.
- Eroankortasuna: eroankortasun handiko materialek (adibidez, zilar-kobre aleazioak) bero-galera erresistentea murriztu dezakete eta energiaren erabilera hobetu dezakete. Adibidez, oso eroaleko materialak (adibidez, kobre purua) soldatzean, zilar-kobrezko elektrodoak erabiltzeak isurketa arriskua murrizten du.
- Higadura-erresistentzia: maiz soldatzeak elektrodoen gainazalak higatzen ditu, ukipen-erresistentzia areagotuz. Adibidez, erresistentzia handiko altzairu-soldatzean, kromo zirkoniozko kobre-elektrodoek higadura-erresistentzia hobea dute kobre-elektrodo arruntek baino, eta bizitza iraupena luzatzen dute.
- Egitura-diseinua: elektrodoen puntaren formak (adibidez, konikoak, esferikoak) piezaren proiekzio-tamainekin bat egin behar dute presio banaketa uniformea bermatzeko. Adibidez, mikro-proiekzioak soldatzerakoan, kurbadura-erradio txikiko elektrodoen puntak erabiltzeak tentsio-kontzentrazioa saihes dezake.
IV. Transmisio pneumatikoko sistema: egonkortasuna eta koherentzia bermatzea
Energia biltegiratzeko soldatzaileek gehienbat transmisio pneumatikoko sistemak erabiltzen dituzte, elektrodoen presioa zilindroen bidez bultzatuz.
- Presioaren egonkortasuna: Airearen presioaren gorabeherek elektrodoen presioaren desbideratzeak eragiten dituzte, soldaketaren kalitateari eraginez. Adibidez, aire iturriaren presioa nahikoa ez denean, elektrodoek ezin dute ezarri presioa ezarri, eta soldadurak pitzadurak izateko joera dauka.
- Erantzun-abiadura: sistema pneumatikoen erantzun azkarreko gaitasunak soldadura-zikloak labur ditzake. Esate baterako, produkzio-lerro automatizatuetan, pneumatikoki bultzatutako Energia Biltegiratzeko Soldagailuek maiztasun handiko-soldadura minutuko dozenaka aldiz lor dezakete, ekoizpenaren eraginkortasuna hobetuz.
- Mantentze-baldintzak: Aire zirkuituaren zigiluak eta iragazkien garbitasunak zuzenean eragiten dute sistemaren egonkortasunean. Aire-presioko kanalizazio-ihesak aldizka ikuskatzeak presio-anomaliek eragindako soldadura-akatsak saihestu ditzake.
Ondorioa
-ren ezaugarri mekanikoakEnergia Biltegiratzeko Soldatzaileaksoldadura-kalitatearen oinarrizko bermea dira, elektrodoen presioa, deskarga-denbora, material aukeraketa eta transmisio-sistemaren egonkortasuna kontuan hartu behar direlarik. Parametro zientifikoen doikuntzaren eta ekipoen konfigurazio optimizatuaren bidez, soldadura-indarra eta koherentzia hobetzeaz gain, energia-kontsumoa eta mantentze-kostuak ere murriztu daitezke. -Doitasun handiko fabrikazioa bilatzen duten enpresentzat, ezaugarri mekaniko hauek sakon ulertzea eta zehaztasunez kontrolatzea funtsezko urratsa da soldadura eraginkorra eta egonkorra lortzeko.