Sarrera
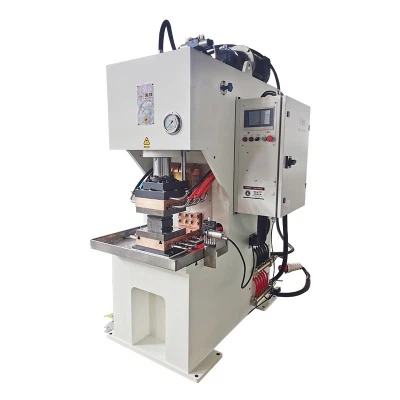
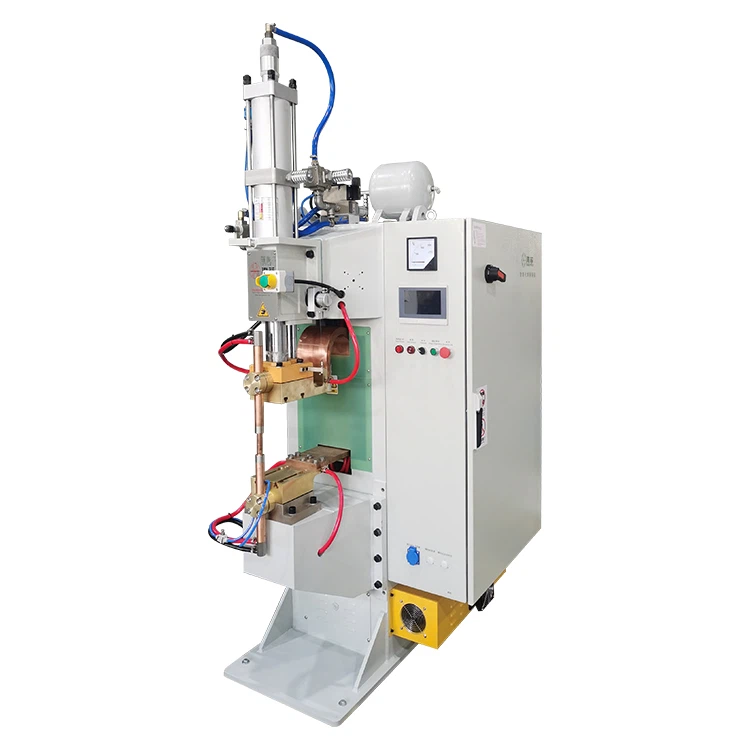
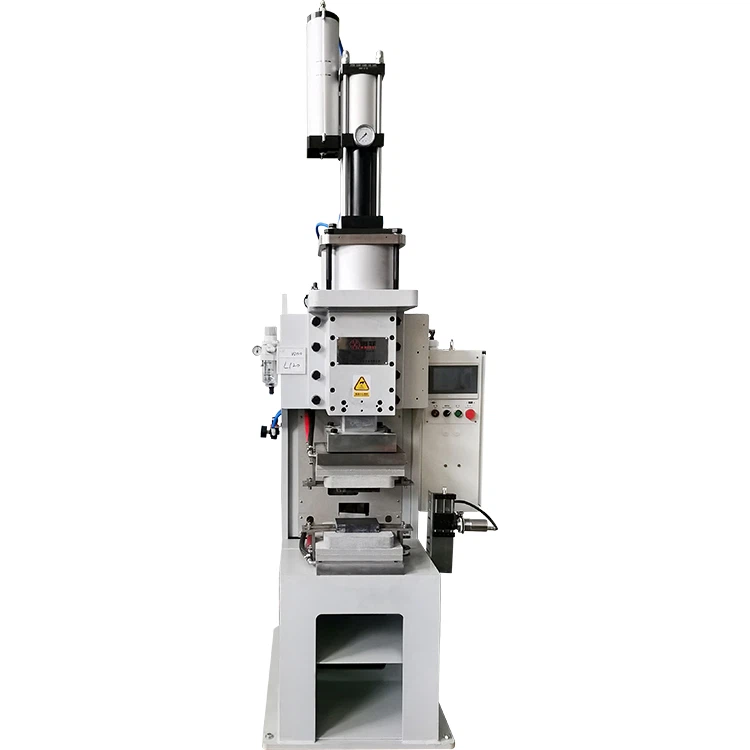
Energia berrien ibilgailuen bateria-moduluen soldadura tailerrean, dudeskarga kapazitiboko soldaduraeguneroko produkzio ahalmena 8.000tik 25.000 unitatera handitzen du; titaniozko aleazio aeroespazialeko kabinen soldaduran, bere milisegundoko -mailako energia kontrolak deformazio termikoa % 90 murrizten du. Erresistentzia soldatzeko ekipo tradizionalekin alderatuta,deskarga kapazitiboko soldadurasoldadura-eraginkortasuna 3-5 aldiz hobetzeaz gain, erabilera kostu integralak %40 baino gehiago murrizten ditu, energia kudeatzeko mekanismo bereziari eta kontrol sistema adimendunari esker. Artikulu honek sistematikoki aztertzen ditu oinarrizko abantailakdeskarga kapazitiboko soldadurasei dimentsiotako aplikazio praktikoetan:produkzio-eraginkortasuna, kalitatearen egonkortasuna, energia-eraginkortasuna, erosotasun operatiboa, mantentze-kostuak, etaprozesuen bateragarritasuna.
I. Ekoizpen eraginkortasunean jauzia:-puntu bakarreko soldaduratik erritmoaren kontrol adimenduna
1. Milisegundoko-mailako soldadura-zikloa
- Ezarpen Teknikoa:
Karga-deskargatzeko denbora<0.5ms (traditional equipment >20 ms).
Soldadura-zikloa 0,8 segundo/punturaino laburtu da (AC soldatzaileek 3 segundo/puntu behar dute).
- Industria Konparaketa:
| Ekipamendu mota|Soldadura Abiadura (puntu/minutu)|Erritmo Egonkortasuna |
|----------------------|--------------------------------|------------------|
| AC Soldatzailea|20-25|±%15 |
| Deskarga gaitasunezko soldadura | 70-120 | ±2% |
2. -Geltoki anitzeko funtzionamendu paraleloa
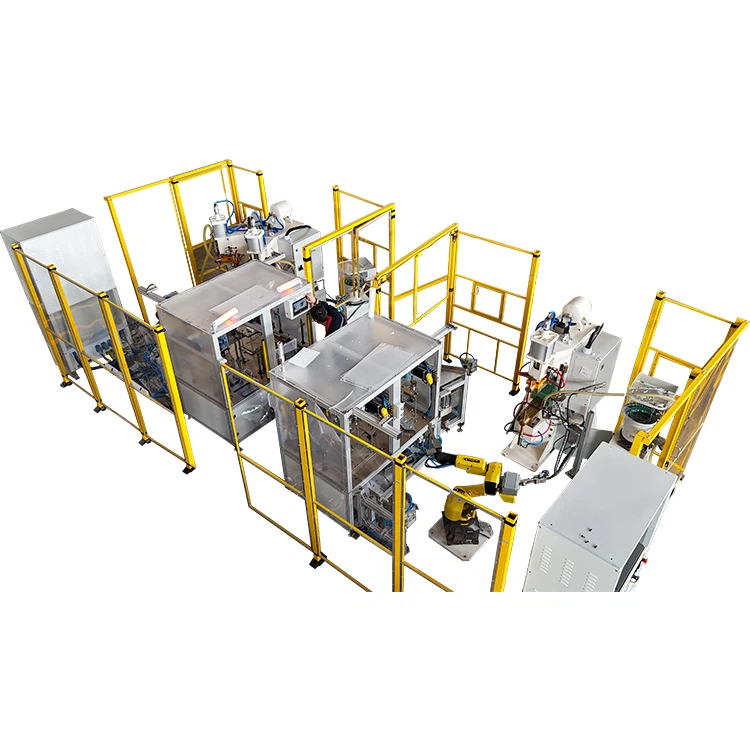
Diseinu modularrak 4-8 soldadura-buru onartzen ditu aldi berean.
Tesla Gigafactory kasua:
Lanpostu bakarreko eguneroko ekoizpen-ahalmena 12.000 soldadura puntura igo zen.
Produkzio-lerroen aztarna %60 murriztu da.
II. Kalitate-egonkortasunean aurrerapausoa: Kontrol enpirikotik Datuen begizta itxira
1. Parametro Dinamikoaren Konpentsazio Sistema
- -Denbora errealeko jarraipen-adierazleak:
| Parametro mota|Laginketa-maiztasuna|Doikuntzaren zehaztasuna |
|--------------------|--------------------|---------------------|
| Elektrodoen Presioa|2kHz|±3N |
| Deskarga Korrontea|100kHz|±%0,5 |
| Tenperatura aldaketa|50Hz|±5 gradu |
- Konpentsazio-algoritmoaren adibidea:
Tentsio-konpentsazio-balioa ΔV=0.1 × (T - 25)² (T: giro-tenperatura gradutan).
2. Soldadura Errendimendua Hobetzea
CATL Power bateriaren aplikazioa:
Tab soldadura pasatzeko tasa % 92tik % 99,98ra igo zen.
Urteko kalitate-galera ¥30 milioi baino gehiago murriztu da.
III. Energia Eraginkortasunaren Berrikuntza: Kontsumo Handitik Fabrikazio Berdera
1. Energia Birziklatzeko Mekanismoa
- Energia Biltegiratzeko Eraginkortasun Kapazitiboa:
Charge-discharge efficiency >%95 (transformadore tradizionalak %60 bakarrik).
Erreserbako energia-kontsumoa<100W (AC welders >2000W).
- Energia Aurrezteko Formula:
Energia E=0.5 × C × V² × η (η=0.92 puntu bakoitzekodeskarga kapazitiboko soldadura, η=0.55 ekipo tradizionaletarako).
2. Benetako Energia Kontsumoaren Konparaketa
| Soldadura Materiala | Ekipamendu Mota | Energia puntu bakoitzeko (J) | Urteko aurreztutako elektrizitatea (10.000 kWh) |
|---|---|---|---|
| 1,5 mm-ko aluminiozko aleazioa | AC Soldatzailea | 1800 | - |
| 1,5 mm-ko aluminiozko aleazioa | Deskarga gaitasunezko soldadura | 650 | 38.5 |
IV. Erosotasun operatiboaren bertsio berritzea: arazketa konplexutik aurrezarpen adimendunetara
1. Prozesu-parametroa Hodeiaren kudeaketa
Aurrez-gordetutako 2000+ soldadura-parametro-multzoak (50 metal-konbinazio barne).
Eskaneatu kodea parametroen doikuntza automatikorako (aldaketa-denbora<3 seconds).
2. Giza-makinen interakzioaren berrikuntza
10 hazbeteko ukipen-pantailako interfazea (3D parametroen kurba bistaratzea onartzen du).
Voice command response (recognition accuracy >98%).
V. Mantentze-kostuen optimizazioa: ohiko ordezkapenetik epe luzeko-eragiketara
1. Gako osagaien bizi-iraupena
| Osagaiaren izena | Ekipamendu tradizionalak bizi-iraupena | Deskarga gaitasunezko soldaduraBizi-iraupena | Mantentze-kostuak murriztea |
|---|---|---|---|
| Elektrodo punta | 8.000 puntu | 50.000 puntu | 84% |
| Kondentsadoreen bankua | 1 urte | 5 urte | 80% |
2. Mantentze-sistema prediktiboa
Denbora errealeko-elektrodoen higaduraren kontrola (zehaztasuna ±2μm).
Fault prediction accuracy >90%.
VI. Prozesuaren bateragarritasunaren hedapena: soldadura bakarretik-eszenategiaren estaldura osora
1. -Material anitzeko soldadurarako gaitasuna
| Materialen konbinazioa | Soldatzeko lodiera (mm) | Aplikazioaren eszenatoki tipikoa |
|---|---|---|
| Kobrea-Aluminioa | 0.1-3.0 | Potentzia Bateria Moduluak |
| Titanioa{0}}Altzairua | 0.5-5.0 | Aeromotorren karkasak |
| Nikelezko aleazioa-Zeramika | 0.05-1.2 | Sentsoreen paketea |
2. Prozesu Modular Paketeak
Soldadura moduen artean aldatzea azkarra (puntu/jotura/proiekzioaren soldadura).
BYD Blade bateriaren ekoizpen-lerroaren kasua:
6 bateria modeloren ekoizpen mistoa onartzen du.
Aldaketa-denbora 2 ordutik 8 minutura murriztu da.
Ondorioa
Oinarrizko teknologien bidez, hala nola, milisegundo-mailako erantzuna, konpentsazio-algoritmo adimentsuak eta diseinu modularra,deskarga kapazitiboko soldadura% 99,99ko soldadura pasatzeko tasa lortzen du eta energia kostuak % 42 murrizten ditu Huawei-ren 5G oinarrizko estazioen ekoizpen-lerroan. Bere energia kudeatzeko mekanismo bereziak ekipamenduen inbertsioa itzultzeko epea 10 hilabetera laburtzen du eta ekoizpenaren eraginkortasuna % 300 hobetzen du ekipo tradizionalekin alderatuta. Edge informatikaren eta teknologia biki digitalaren integrazio sakonarekin, hurrengo-belaunaldiadeskarga kapazitiboko soldaduraauto-optimizatzeko prozesuaren parametroak eta norberaren-kontzientziaren egoera lortuko ditu, fabrikazio adimenduna aro berri batera eramanez.