Sarrera
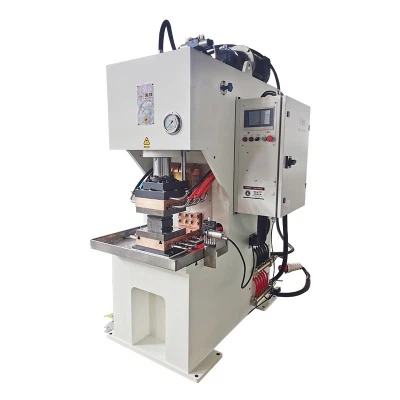
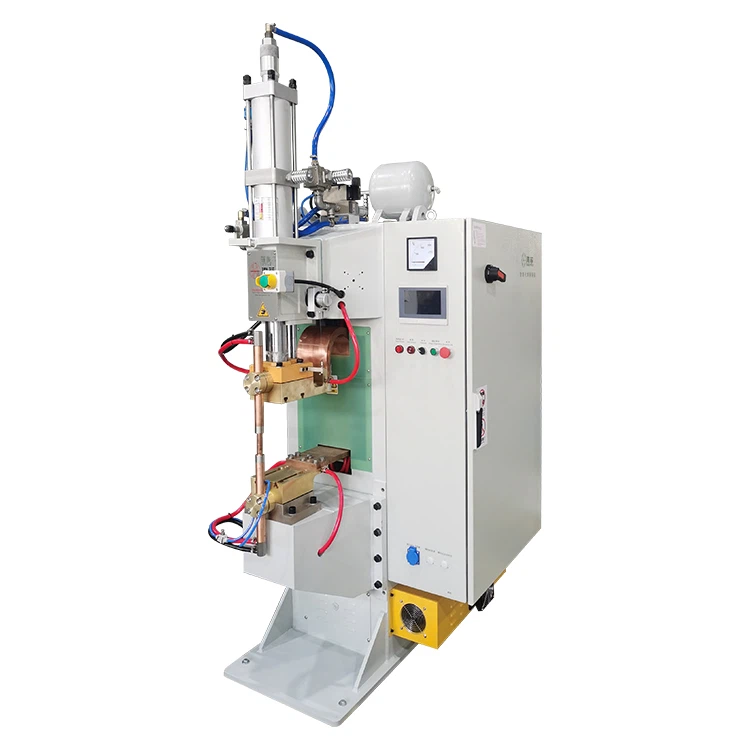
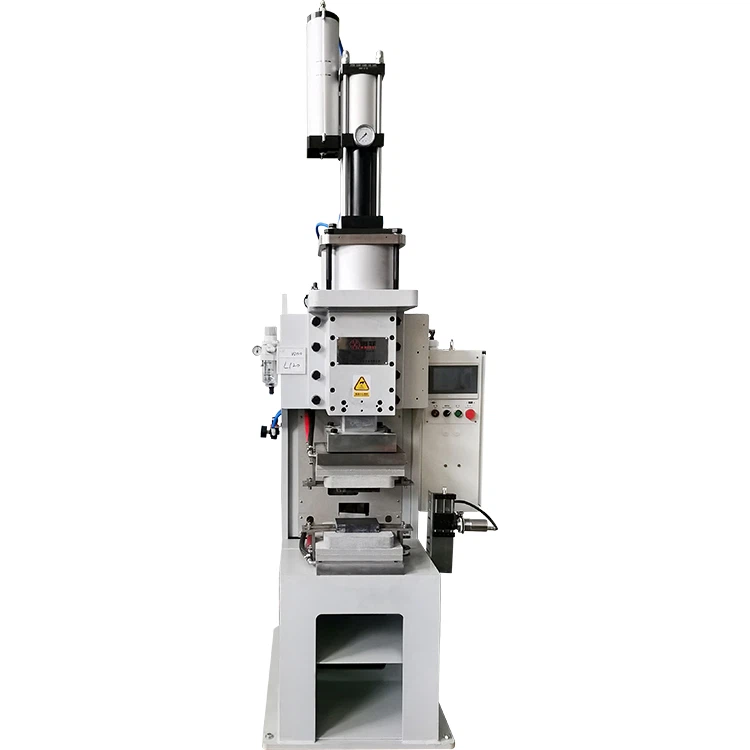
Soldadura ekipo eraginkor gisa,deskarga kapazitiborako soldadurarako makinakasko erabiltzen dira bateriaren fabrikazioan, osagai elektronikoetan eta beste alor batzuetan. Haien soldadura-kalitatea zehaztapen-doikuntzen araberakoa da zuzenean, korrontea, denbora eta elektrodoen presioa bezalako parametroak barne. Artikulu honek deskarga kapazitiboko soldadura-makinen oinarrizko doikuntza puntuetan zentratzen da, soldadura-zehaztapenak zientifikoki nola optimizatu aztertuz.
I. Soldadura-korrontearen gailurraren doikuntza
- Deskarga kapazitiboko soldadura-makinen soldadura-korronte gailurrak zuzenean eragiten du soldadura-fusio-efektuari. Malgutasunez doi daiteke metodo hauen bidez:
- Doitu Karga-tentsioa: energia biltegiratzeko kondentsadoreen karga-tentsioa handitzeak egungo gailurra hobetu dezake, baina arreta jarri behar da energia-irteera osoa orekatzeari. Adibidez, plaka lodiak soldatzerakoan, tentsioa handitu egin behar da sartzea hobetzeko.
- Aldatu Transformadorearen bira-erlazioa: bobina primarioaren bira murrizteak korronte gailurra handitu dezake, baina energizazio denbora laburtu egingo du. Metodo hau egokia da soldadura-abiadura handiagoa behar duten eszenatokietarako.
II. Energizazio Denboraren optimizazioa
- Energia-denbora soldadura-energiarekin oso lotuta dago eta piezaren lodieraren eta materialaren arabera doitzea behar du:
- Kondentsadorearen edukieraren doikuntza: kondentsadoreen bankuaren edukiera handitzeak energizazio denbora luzatu dezake, material lodietarako edo eroankortasun termiko handiko metaletarako (adibidez, kobrea, aluminioa, adibidez).
- Doikuntza integrala Korronte gailurrarekin konbinatuta: korronte gailurra altua bada, energizazio-denbora behar bezala laburtu daiteke gehiegi berotzea ekiditeko; alderantziz, energizazio-denborak luzapena behar du soldadura-fusio nahikoa bermatzeko.
III. Elektrodoen presioa eta tamaina hautatzea
- Elektrodoaren presioak eta tamainak zuzenean eragiten dute soldaketaren egonkortasuna eta indarra:
- Presioaren doikuntza: elektrodoen presioa piezaren materialarekin bat etorri behar da. Esate baterako, altzairu herdoilgaitza soldatzerakoan, presioa handitu behar da kontaktuaren erresistentzia murrizteko, eta material meheek, berriz, presioa murriztu behar dute koskak saihesteko.
- Tamaina egokitzea: elektrodoaren puntaren tamaina soldadura puntuaren tamainaren arabera hautatu behar da. Handiegiak beroaren sakabanaketa errazten du, eta txikiegiak, berriz, tokiko gainberotzea eragin dezake, zipriztinak eraginez.
IV. Segurtasuna eta probako soldadura egiaztatzea
- Zehaztapenak egokitu ondoren, soldadura probako egiaztapena egin behar da:
- Probako soldadura-prozesua: soldadura-itxura (esaterako, koska-sakonera, zipriztin-egoera) eta indarra (trakzio/ebakidura-probak) behatu soldadura probaren bidez, parametroak pixkanaka zuzenduz.
- Segurtasun neurriak: egiaztatu elektrodoen higadura funtzionatu aurretik, ziurtatu lurreratzea ona; berehala deskargatu kondentsadorearen hondar-karga soldadura ondoren, deskarga elektrikoaren arriskuak saihesteko.
Ondorioa
Deskarga kapazitiboko soldadura-makinetarako soldadura-zehaztapenak doitzeak materialaren ezaugarriak, piezaren lodiera eta prozesu-beharrak konbinatzea eskatzen du, emaitza optimoak lortzeko parametroen optimizazio koordinatuaren bidez, hala nola, korronte gailurra, energizazio-denbora eta elektrodoen presioa. Zehaztapen zientifikoek soldadura kalitatea hobetzeaz gain, ekipoen bizitza luzatzen dute. Gomendagarria da enpresek parametroen datu-base estandarizatuak ezartzea eta operadoreak aldizka prestatzea errendimenduaren abantailak guztiz erabiltzeko.deskarga kapazitiborako soldadurarako makinak.