Sarrera
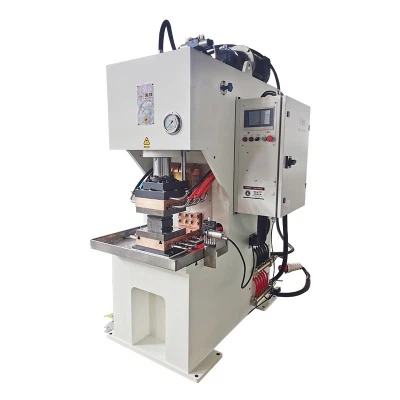
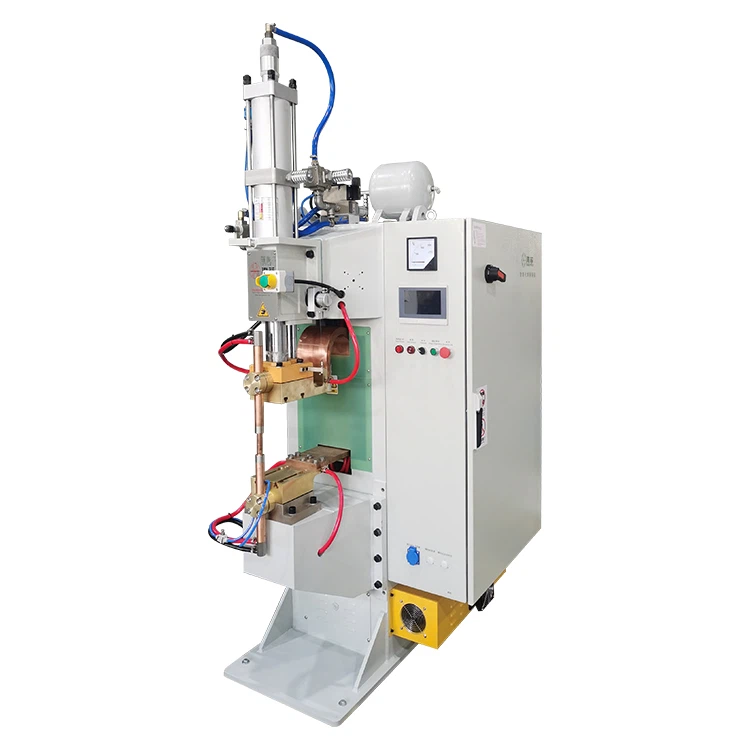
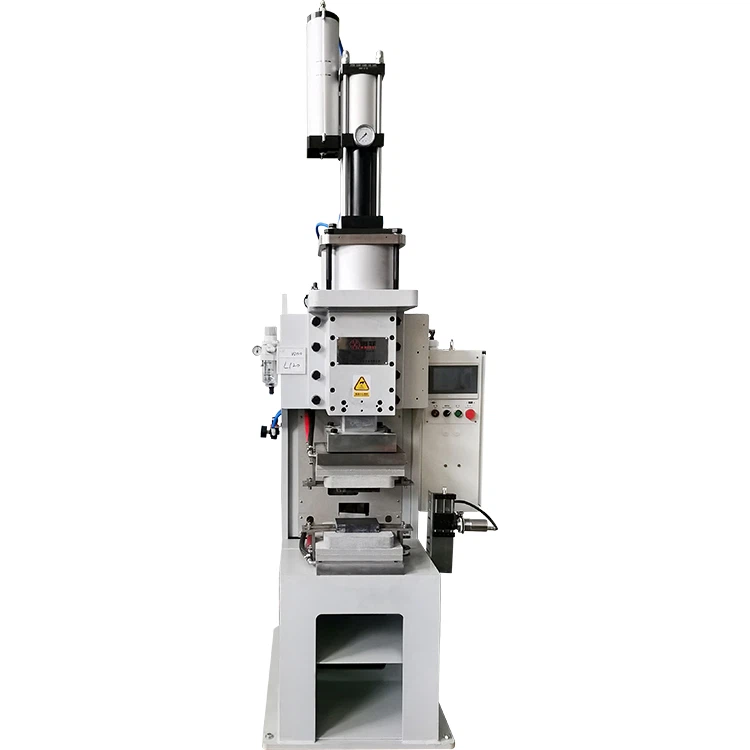
Fabrikazioan doitasun-soldaduraren eskaera gero eta handiagoa dela eta,energia biltegiratzeko puntu-soldagailuakoinarrizko ekipamendu bihurtu dira automobilgintzaren fabrikazioan, osagai elektronikoetan, hardwarearen prozesamenduan eta beste alor batzuetan, beren berehalako energia irteera handiagatik, energia kontsumo baxuagatik eta prozesuen egonkortasunagatik. Hala ere, aplikazio praktikoetan, energia biltegiratzeko puntu-soldatzaileen soldadura-eraginkortasuna nola hobetu industriaren funtsezko ardatza izaten jarraitzen du. Artikulu honek eraginkortasuna hobetzeko irtenbide bideragarriak aztertuko dituenergia biltegiratzeko puntu-soldagailuakdimentsio anitzetatik, ekipoen optimizazioa, prozesu parametroen doikuntza eta lan-fluxu operatiboaren kudeaketa barne.
I. Energia biltegiratzeko puntu-soldatzaileen lan-printzipioa eta eraginkortasun-botila-lepoak
- Energia biltegiratzeko puntu-soldatzaile baten oinarrizko printzipioa da energia elektrikoa kondentsadore-banku baten bidez biltegiratzea eta dentsitate handiko{0}}korronte askatzea denbora laburrean, metalezko piezaren ukipen-azalak berehala urtzea eta soldadura-puntu bat sortzea eraginez. Bere eraginkortasun-abantailak bi puntutan islatzen dira: lehenik, energia kontzentratuta askatzeak beroa-afektatutako zona murrizten du; bigarrenik, deskarga bakarreko denbora laburra da (normalean 3-10 milisegundo), abiadura handiko ekoizpen agertokietarako egokia da.
- Hala ere, aplikazio praktikoek eraginkortasun mugak dituzte oraindik:
- Kondentsadorearen karga/deskarga galera?:Kondentsadore-bankuaren karga-eraginkortasunak eta deskarga-egonkortasunak zuzenean eragiten dute soldadura-kalitatean eta abiaduran.
- Elektrodoen higadura?:Maiz soldatzeak elektrodoaren puntaren oxidazioa eta deformazioa eragiten du, eta ordezkatzeko停机 (geldialdia) eskatzen du, etengabeko funtzionamenduaren eraginkortasuna eragiten du.
- Parametro bat datorren desbideratzea?:Tentsioaren, korrontearen, presioaren eta beste parametro batzuen ezarpen desegokiek soldadura hotzak edo gehiegizko erredurak eragin ditzakete, birlanketa kostuak areagotuz.
II. Eraginkortasuna hobetzeko funtsezko neurriakEnergia Biltegiratzeko Puntu Soldatzaileak
- 1. ? Ekipoen Hardwarearen Optimizazioa: Eraginkortasuna Hobetzeko Oinarriak ezarri?
- Kondentsadorearen modulua berritzea?:Barne-erresistentzia baxua erabiliz, -gaitasun handiko film-kondentsadoreak kondentsadore elektrolitiko tradizionalak ordezkatzeko, karga-abiadura % 30 baino gehiago handitu dezakete energia-galera murrizten duten bitartean.
- Elektrodoen materialaren berrikuntza?Kromo -zirkonio-kobre aleazioko elektrodoen puntak erabiltzeak, kobre arruntak baino eroankortasun termiko eta higadura erresistentzia hobea dutenak, bizitza 2-3 aldiz luzatzen du eta 停机 (geldialdi) mantentze-lanaren maiztasuna murrizten du.
- Hozte-sistema (Aldaketa):50 gradutik beherako elektrodoen tenperatura kontrolatzeko ura birzirkulatzen duen gailu bat gehitzeak tenperatura altuek eragindako soldadura kalitatearen gorabeherak saihesten ditu.
- 2. ? Prozesuaren parametroen parekatzea zehatza: eraginkortasuna eta kalitatea orekatzea?
- Kargatzeko tentsioaren doikuntza?:Doitu tentsioa dinamikoki materialaren lodieraren arabera. Esate baterako, 0,5 mm-ko altzairu herdoilgaitza soldatzerakoan, ezarri tentsioa 450V-ra; 1,2 mm-ko materialetarako, handitu 600V-ra behar den nugget sartze-sakonera ziurtatzeko.
- Deskarga denbora kontrola?:Erabili osziloskopioa deskarga-uhina kontrolatzeko, soldadura-denbora eraginkorra kontrolatuz 5 milisegundoren barruan, energia xahutzea ekiditeko.
- Elektrodoen presioaren optimizazioa?:Presio nahikoak kontaktuaren erresistentzia areagotu dezake, eta gehiegizko presioak elektrodoen higadura bizkortzen du. 0.1N mailako doitasun doikuntza lortzeko serbo presio-kontrol-sistema erabiltzea gomendatzen da.
- 3. ? Berritze adimenduna: ahalduntze digitala eraginkortasun jauzirako?
- Soldaduraren kalitatea kontrolatzeko sistema?:Integratu korronte-sentsoreak eta irudi termiko infragorriak soldadura-puntuen tenperatura eta deformazioa denbora errealean kontrolatzeko, produktu akastunak automatikoki baztertuz.
- Datuak-Bilatutako erabakiak hartzea?:Erabili Industrial IoT (IIoT) plataforma bat energia biltegiratzeko puntu-soldatzaile bakoitzaren erabilera-tasa eta energia-kontsumoaren kurba estatistikoak egiteko, eraginkortasun-botoiak identifikatzeko eta optimizazio-iradokizunak sortzeko.
- Kontrol egokitzeko algoritmoa?:Ikaskuntza automatikoko ereduetan oinarrituta, automatikoki lotu parametroen konbinazio optimoa materialaren propietateen eta giro-tenperatura/hezetasunaren arabera, eskuzko arazketa-denbora murriztuz.
- 4. ? Prozesu operatiboen estandarizazioa: giza-makinen sinergia potentziala askatu?
- Prebentzio Mantentze Sistema?:Ezarri zehaztapenak, esate baterako, elektrodoak garbitzeko zikloak (5000 soldadura behin leundua) eta kondentsadorearen osasun-egiaztapenak (hileroko ahalmenaren usteltze-probak) bat-bateko hutsegite arriskua murrizteko.
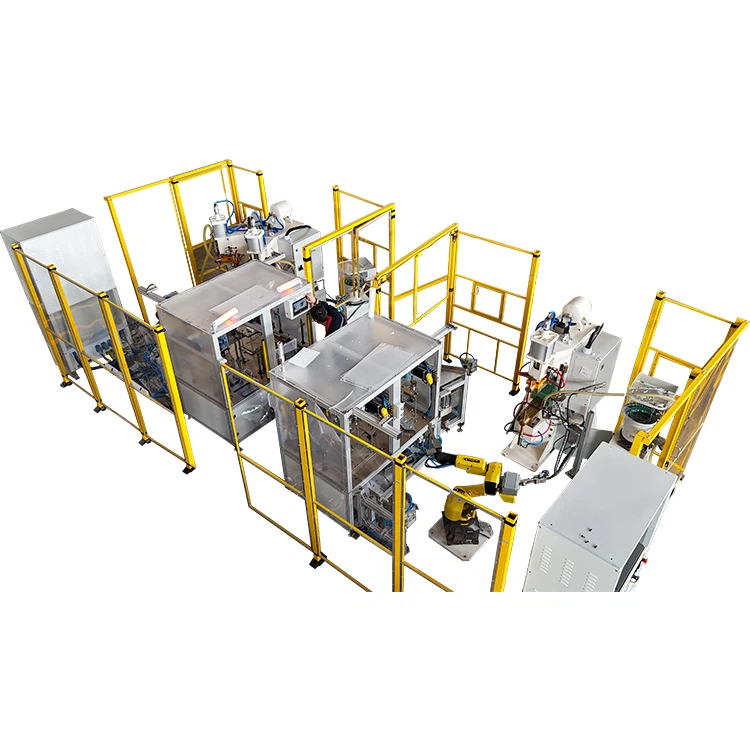
- -Geltoki anitzeko eragiketa paraleloak?:Programatu beste prozesu batzuk (adibidez, piezaren kokatzea eta{0}}ondoko soldadura ikuskatzea) energia biltegiratzeko puntu-soldagailuaren karga-间隙 (hutsunea) kargatzean produkzio-zikloaren denbora konprimitzeko.
- Langileen trebetasunen prestakuntza?:Soldadura-uhin-diagramak eta egitura metalografikoak interpretatzeko operadoreen gaitasuna indartzea, arazo anormalei erantzuteko abiadura hobetzeko.
III. Kasu tipikoa: Eraginkortasunaren Hobekuntzaren egiaztapen praktikoa
- Energia-ibilgailuen bateriaren konexio-pieza ekoizteko lerro berri batean, energia biltegiratzeko puntu-soldagailuaren eraginkortasun osoa % 42 hobetu zen, honako hobekuntza hauen bidez:
- Nitrogenoa{0}}babestutako soldadura-ingurune bat onartu da elektrodoen oxidazioa murrizteko, eta mantentze-zikloa 12.000 puntu/denbora arte luzatu da.
- Kontrol-sistema moldagarria zabaldu du, parametroen arazketa-denbora 15 minutu/lotetik 2 minutura murriztuz.
- Ikusmen-kokapen-sistema bat sartu du, piezaren lerrokatze-zehaztasuna ±0,05 mm-ra hobetuz eta txatarra-tasa % 67 murriztuz.
IV. Etorkizuneko joerak eta aurreikuspenak
- Hirugarren-belaunaldiko gailu erdieroaleak (adibidez, SiC MOSFETak) aplikatuta, hurrengo-belaunaldiko energia biltegiratzeko puntu-soldatzaileen karga-eraginkortasuna % 95 gainditzea espero da. Bien bitartean, AI-prozesuen simulazio-teknologiak gidatutako-begizta itxiko optimizazioa lortuko du "soldadura-parametroa-bat datozen - proba birtualak - denbora errealean-denbora errealeko zuzenketa". Gainera, diseinu modularreko kontzeptuak zabaltzeak ekipamenduen mantentze-denbora % 50 baino gehiago konprimituko du.
Ondorioa
Soldadura-eraginkortasuna hobetzeaenergia biltegiratzeko puntu-soldagailuakhardware-berrikuntzak, prozesuen optimizazioa, adimena eta lan-fluxuen kudeaketa orekatzea eskatzen duen proiektu sistematikoa da. Kondentsadoreen teknologiaren berrikuntzaren, parametroen kontrol zehatzaren, monitorizazio digitalaren eta beste bide batzuen bidez, enpresek gailu bakar baten eraginkortasuna hobetzeaz gain, ekoizpen sistema egonkor eta eraginkorra ere eraiki dezakete. Etorkizunean, teknologia adimentsu eta material berrien integrazio sakonarekin,energia biltegiratzeko puntu-soldagailuakeraginkortasunaren eta zehaztasunaren alorretan aurrera egiten jarraituko du, fabrikazioaren kalitate -altuko garapenari laguntza sendoagoa eskainiz.