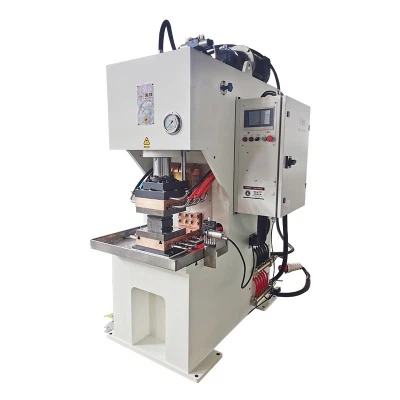
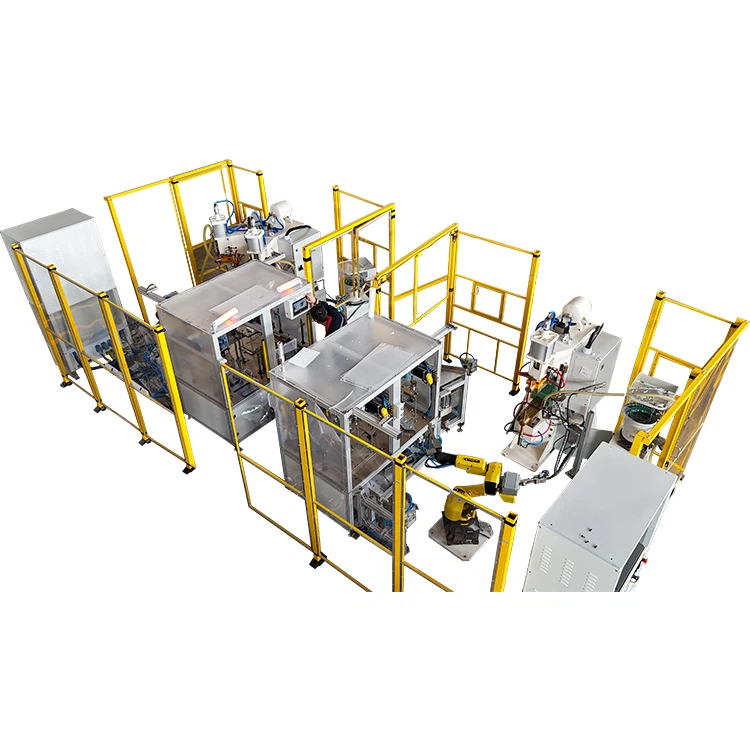
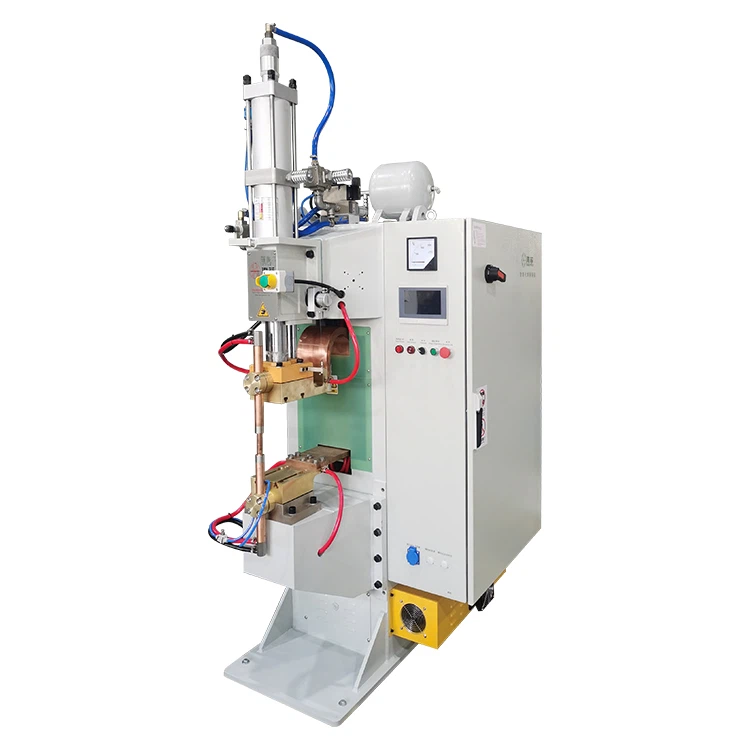
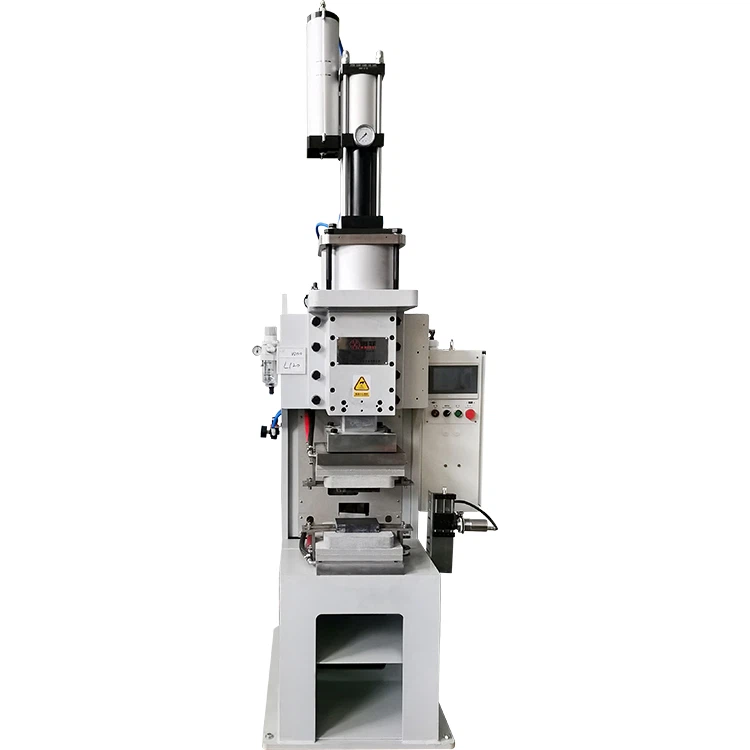
Sarrera
Energia-ibilgailuen bateria-fabrika berri batek % 35 handitu zuen fitxa soldadura-indarra haien presio-kurba optimizatuzdeskarga kapazitiboko soldadurasistema. Aitzitik, etxetresna elektrikoen fabrikatzaile batek % 20ko igoera ikusi zuen kobre-aluminioko soldadura desberdinen akatsen tasak parametroen ezarpen okerren ondorioz. Kasu hauek erakusten dute funtzionamendu zientifikoa menperatzeadeskarga kapazitiboko soldaduraeraginkortasuna eta kalitatea esponentzialki hobetu ditzake. Mikrosegungo-mailako deskarga kontrolatzeko (±0,05 ms) eta feedback sistema adimentsuak (2000 lagin/segundo) dituen doitasun-ekipoak, bere funtzionamenduak hiru oinarrizko printzipio jarraitu behar ditu:parametroen parekatzea zehatza, prozesu normalizatuak, etadoikuntza dinamikoak. Artikulu honek sistematikoki hausten du erabilera zientifikoadeskarga kapazitiboko soldadurasei arlo nagusitan.
1. Ekipoen Parametroak Ezartzeko Metodologia
1.1 Oinarrizko Parametroak Kalkulatzeko Eredua
| Parametroa | Kalkulu Formula | Doikuntza Urratsaren Tamaina |
|---|---|---|
| Karga-tentsioa (V) | V = √(2E/C) | ±5V |
| Deskarga-denbora (ms) | t = K × (T1 + T2) | ±0,1 ms |
| Elektrodoen presioa (N) | P = σ × A × 1.2 | ±50N |
(E: soldadura-energia, C: kapazitatea, T: materialaren lodiera, σ: materialaren erresistentzia, A: kontaktu-eremua)
1.2 Material-parametroak lotzeko taula
| Materialen konbinazioa | Tentsio-tartea (V) | Presio-denbora (ms) | Eutsi denbora (ms) |
|---|---|---|---|
| 0,5 mm-ko aluminioa-Aluminioa | 300–450 | 8–12 | 15–20 |
| 1,2 mm altzairu galvanizatua | 600–800 | 12–18 | 25–35 |
| 0,8 mm titaniozko aleazioa | 1000–1200 | 20–25 | 40–60 |
Defentsa fabrikatzaile batek TC4 titaniozko soldadura sartzea 0,3 mm handitu du gradiente-presioa erabiliz (800N hasierako → 1200N gailurra).
2. Funtzionamendu-prozedura normalizatuak
2.1 Bost-Urratso Eragiketa Metodoa
1. Piztu-预热 (10min/25 gradu) → 2. Parametroen karga (eskaneatu/eskuzko sarrera) → 3. Probako soldadura (3 lagin) → 4. Lineako jarraipena (uneko uhin-formaren analisia) → 5. Loteen ekoizpena (lagina 50 piezaz behin)
2.2 Funtzionamenduaren kontrol-puntuak
Laginak egiaztatzeko estandarrak:
| Ikuskapen-elementua | Kualifikazio Araua | Ikuskapen-metodoa |
|---|---|---|
| Nugget Diametroa | 4√t baino handiagoa edo berdina (t: xaflaren lodiera) | Mikroskopio metalurgikoa |
| Trakzio Erresistentzia | Oinarrizko materialaren % 80 baino handiagoa edo berdina | Proba makina unibertsala |
| Gainazalaren oxidazioa | Ez dago kolorea nabarmenik | Kolorimetroa (ΔE 2 baino txikiagoa edo berdina) |
3. Parametroak doitzeko teknika dinamikoak
3.1-Denbora errealeko konpentsazio-mekanismoa
Tenperatura konpentsatzeko formula:
V_adj=V_set × [1 + (T-25)]
(=0.003/gradu, T: giro-tenperatura)
Bateriaren fabrikatzaile batek soldadura-indarraren egonkortasuna mantendu zuen % +2.1 tentsio-konpentsazioarekin 32 graduko tailerreko tenperaturan.
3.2 Elektrodoen higaduraren konpentsazio estrategia
| Higadura etapa | Konpentsazio Neurria | Doikuntza-eremua |
|---|---|---|
| Hasierako Higadura | Igo presioa % 5 | +50N |
| -Epe erdiko jantziak | Luzatu eusteko denbora % 10 | +3ms |
| Berandu-Etapako jantziak | Igo tentsioa % 3 | +30V |
4. Prozesu Berezien Soluzioak
4.1 Metalen Soldadura Parametro Desberdintasunak
| Materialen konbinazioa | Tentsio-alborapena | Uhin forma hautatzea | Interfazearen tratamendua |
|---|---|---|---|
| Kobrea-Aluminioa | -Eroankortasun handiko aldea | Pultsu-bikoitza | Nikelizatzea |
| Altzairua-Titanioa | -Urttze-puntu- altuko aldea | Pultsu anitzeko- | Artezketa mekanikoa |
| Aluminio-Altzairu herdoilgaitza | Balantze ertaina | Igoera motela-uhin-forma | Garbiketa kimikoa |
4.2-Orri meheen-Distortsioaren aurkako teknikak
Distortsioaren aurkako hiru-pauso-metodoa:
Erabili uhin-forma mailakatuak (igoera malda 50V/ms baino txikiagoa edo berdina).
Gehitu ura-hoztutako instalazioak (tenperatura 80 gradu baino txikiagoa edo berdina).
Aplikatu tarteko soldadura (saltatu-puntu-eredua).
5. Ekipamenduen Eraginkortasuna Optimizatzeko Estrategiak
5.1 Energia-aurrezteko irtenbideak
| Optimizazio Zuzendaritza | Neurri Teknikoa | Energia aurrezteko efektua |
|---|---|---|
| Kondentsadoreen Bankuaren Kudeaketa | Taldekako karga adimenduna | %15eko murrizketa |
| Deskarga-zirkuituaren optimizazioa | -Erresistentzia baxuko elektrodo-besoak | %8 eraginkortasun handiagoa |
| Etengabeko potentzia kontrola | Auto lo egiteko funtzioa | Itxarotean kontsumoa % 90 txikiagoa |
5.2 Eraginkortasuna Hobetzeko Konparaketa
| Optimizazio elementua | Modu estandarra | Modu optimizatua | Hobekuntza |
|---|---|---|---|
| Kargatzeko Abiadura | 3 segundo/soldadura | 2,2 segundo/soldadura | 36%↑ |
| Tresneria aldatzeko denbora | 15 minutu | 8 minutu | 88%↑ |
| Porrotaren berreskurapena | 30 minutu | 10 minutu | 200%↑ |
6. Funtzio Adimendunen Aplikazioak
6.1 IoT Funtzioen Garapena
Urruneko monitorizazio parametroak:
-Denbora errealeko korronte kurbak → Hodeiko biltegiratzea → Kalitatearen trazabilitatea
Elektrodoen presioaren gorabeherak → Anomalia alertak → Mantentze prebentiboa
Fabrika adimendun batek akatsak %40 murriztu zituen MES sistemaren integrazioaren eta parametroen banaketa automatikoaren bidez.
6.2 AI auto-ikasteko modua
Parametroen optimizazio-fluxu adimenduna:
Sarrerako materialaren parametroak → Sortu hasierako parametroak → Probako soldadura → Makina ikasteko zuzenketa → Irteera parametro optimoa
Ondorioa
Baterien fabrikatzaile nagusi batek 150 puntu/minutuko soldadura-abiadura lortu zuen parametroen optimizazio ereduen bidez. Enpresa aeroespaziale batek material berrien soldadura garatzeko zikloak % 70 murriztu zituen AI auto{3}}ikasteko funtzioak erabiliz. Datuek frogatzen dute funtzionamendu zientifikoko metodoek eraginkortasun orokorra hobetu dezaketeladeskarga kapazitiboko soldadurasistemak %50 baino gehiago. Biki digitalen teknologian eta ertzetako informatiketan egindako aurrerapenekin, etorkizunak soldadura adimenduna ekarriko du, norberak-sortzen dituzten parametroak, norberak-jakitun diren ekipoen egoera eta auto-kontrolatutako ekoizpen-kalitatearekin.