Sarrera
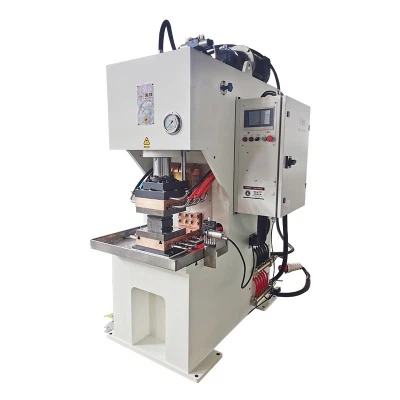
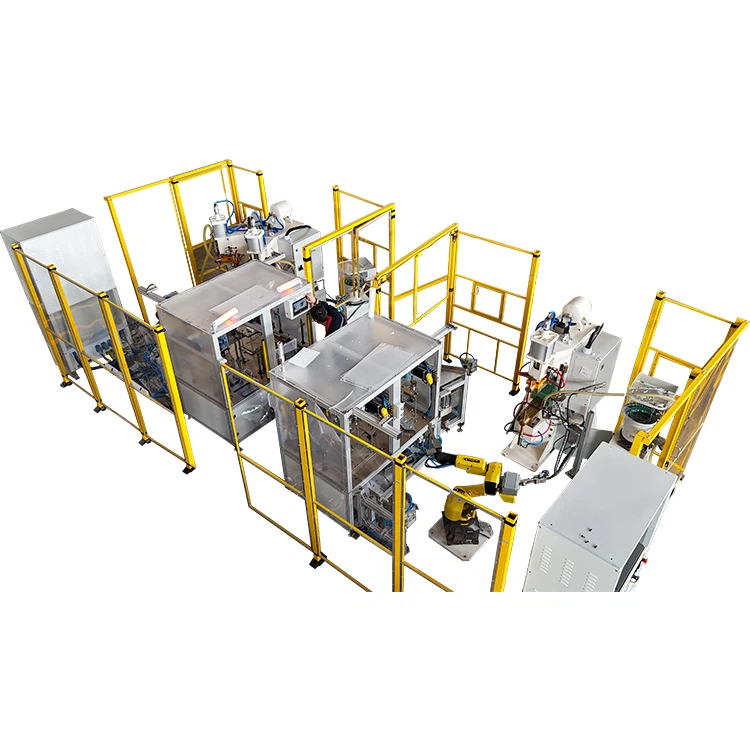
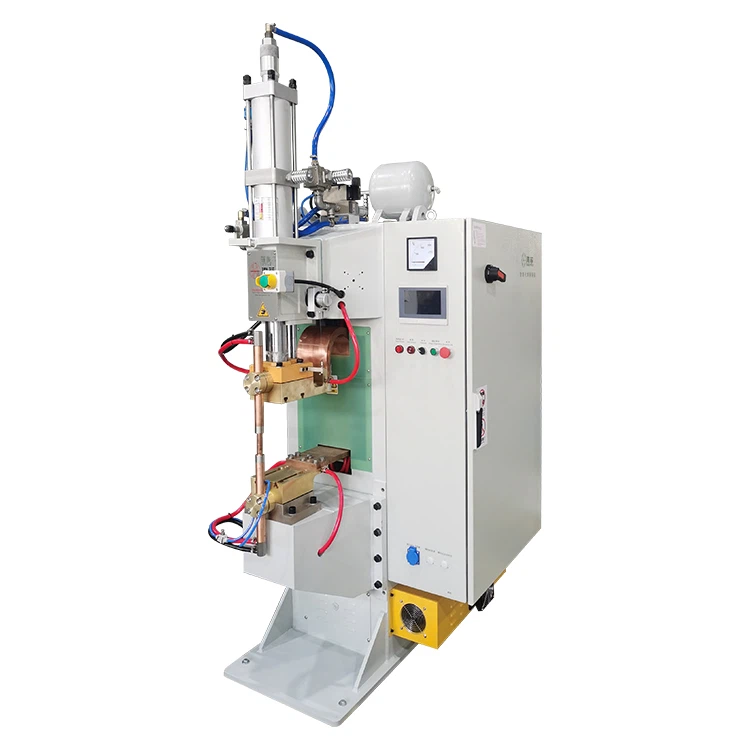
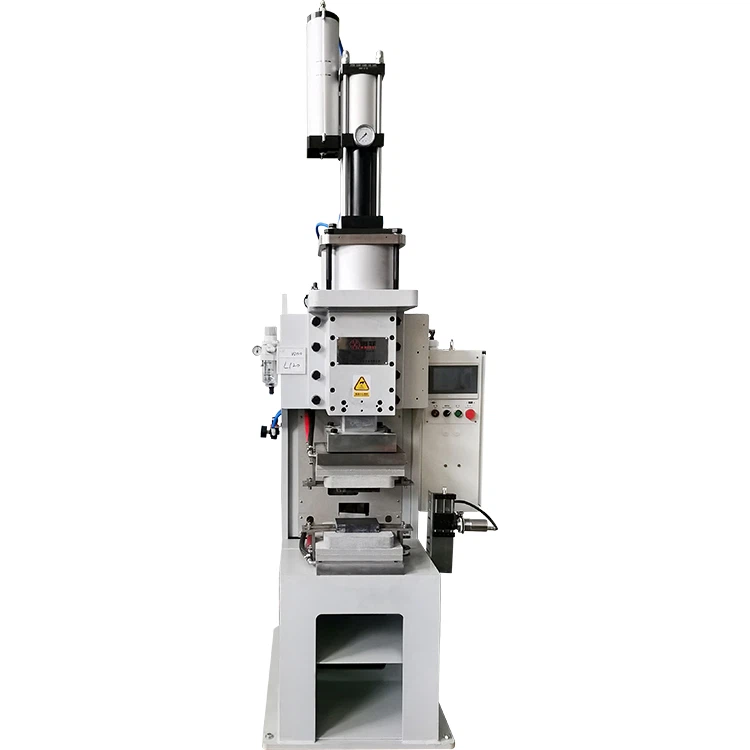
Doitasunezko fabrikazio agertokietan, hala nola, potentzia-bateriei buruzko soldadura eta 5G komunikazio-gailuen ontziratzea, kondentsadoreak deskargatzeko puntuko soldadura prozesu hobetsia bihurtu da-txapa meheko konexioetarako, bere milisegundo-mailako energia askapenagatik eta bero-sarrera kontrolagarriagatik. Hala ere, industriaren datuek erakusten dute soldadura-puntuaren kalitate-akatsek eragindako produktuen hutsegiteek soldaketaren hutsegiteen % 73 direla, eta-puntu bakarreko soldadura-indarraren % 15etik gorako gorabeherak egituraren segurtasun-arriskuak ekar ditzakeela. Artikulu honek sistematikoki aztertzen ditu soldadura puntuen kalitatearen eskakizun zorrotzakkondentsadorearen deskargako soldaduraeta ezarpen-bideak propietate mekanikoen, mikroegituraren eta prozesuen egonkortasunaren ikuspegitik.
1. Soldadura puntuen kalitatearen oinarrizko adierazleen sistema
Prozesuaren ezaugarriakkondentsadorearen deskargako soldaduraSoldadura puntuen kalitateari buruzko baldintza bereziak zehaztea, oinarrizko bost adierazle bete behar dituena:
1. Errendimendu Mekanikoen Baldintzak
- Ebakidura-indarra: Power bateriaren fitxako soldadura puntuek 80N baino handiagoa edo berdineko ebakidura-indarra jasan behar dute (ISO 18278 araua).
- Trakzio Erresistentzia: Aeroespaziala aluminiozko aleazioko soldadura puntuek oinarrizko materialaren indarraren % 85-95 lortu behar dute.
- Neke-bizitza: energia-ibilgailuen osagaien soldadura-puntu berriek 10^6 bibrazio-proba gainditu behar dituzte (SAE J2334 estandarra).
2. Dimentsio-zehaztasun-baldintzak
- Nugget-en diametroa: ±0,1 mm-ko fluktuazio-tarte onargarria (adibidez, 1,2 mm-ko altzairuzko xaflak 4,2-4,4 mm-ko diametroa behar du).
- Koskaren sakonera: xaflaren lodieraren % 15ean kontrolatu behar da (adibidez,<0.075mm for a 0.5mm aluminum sheet).
3. Mikroegiturazko Baldintzak
- Egitura metalografikoa: Nugget eremuko alearen tamaina ASTM 8. gradu edo gorago iritsi behar da, oxido-inklusiorik gabe.
- Beroa-Kalpetutako gunea (HAZ): zabalerak izan behar du<0.3mm, hardness fluctuation ≤10%.
4. Gainazaleko Kalitate Baldintzak
- Ez dago zipriztinrik, pitzadurarik edo erretzerik (ISO 17638 ikuskatzeko araua).
- Poroen diametroa<0.05mm, number of pores per unit area ≤3 pcs/cm².
5. Prozesuaren koherentzia-eskakizunak
- -Makina bakarreko CPK balioa 1,67 baino handiagoa edo berdina (prozesu-gaitasun indizea).
- Soldadura lotearen indarraren tartea<8%.
2. Kalitatea Bermatzeko MekanismoakKondentsadorearen Deskargako Soldadura
1. Energia Kontrolaren Zehaztasuna
- Kondentsadorearen Deskarga Egonkortasuna: Tentsioaren gorabehera<±1%, ensuring single-point energy error ≤3%.
- Denbora-kontrolaren zehaztasuna: Deskarga-denboraren kontrola 0,1 ms-ko mailan, gehiegizko bero sarrera saihestuz.
- Automozio-enpresa batek egindako benetako probek erakusten dute: kondentsadorearen ahalmenaren desintegrazio-tasa % 5eko gehikuntza bakoitzak 0,12 mm-ko gorakada handitzen du nugget-en diametroa.
2. Presio-sistema dinamikoa
- Servo Presioaren Kontrola: Presioaren gorabeherak<±2%, improving contact resistance stability by 40%.
- Elektrodoen jarraipen--konpentsazioa: elektrodoen desplazamenduaren denbora errealeko-doikuntza, materialaren deformazio termikoa konpentsatzeko (konpentsazio-zehaztasuna 0,01 mm).
- Formula: Ukipen-erresistentzia R=K / √P (K materialaren koefizientea da, P elektrodoaren presioa).
3. Monitorizazio Sistema Adimenduna
- Lineako kalitate-ikuskapena:
- Hall sensors monitor the current curve; deviations >% 5ak automatikoki arbuiatzen ditu soldadura puntu akastunak.
- Irudi termiko infragorriek nugget tenperatura-eremua harrapatzen dute, nukleo-zonako tenperatura urtze-puntuaren %90-110era iristen dela ziurtatuz.
- Lineaz kanpoko analisi metalografikoa:
- Lote bakoitzeko soldadura puntuak hartu eta nugget morfologia aztertu mikroskopia elektronikoa erabiliz (200-500X handitzea).
3. Kalitate Kontrolerako Praktikak Aplikazio Agertoki Tipikoetan
1. Baterien geruza anitzeko fitxa soldadura
- Kalitate-baldintzak:
- 0,2 mm-ko aluminio-paperaren + 0.15mm-ko kobre-paperaren soldadura, ebakidura-indarra 75N baino handiagoa edo berdina.
- Interfazearen erresistentzia<15μΩ·cm².
- Prozesuaren konponbidea:
- Hartu uhin trapezoidala deskarga (hasiera leuna, amaiera azkarra) metalezko zipriztinak kentzeko.
- Ezarri -pultsu bikoitza modua: lehenengo pultsuak oxido-geruza hausten du (3 ms), bigarren pultsuak nugget osatzen du (5 ms).
- Neurtutako emaitzak: etekin-tasa % 88tik % 96ra igo zen, interfazearen erresistentzia % 22an murriztu zen.
2. Titaniozko aleazio aeroespazialeko osagaiak
- Kalitate-baldintzak:
- TC4 titaniozko aleazioko soldadura-puntuaren neke-bizitza 10^7 ziklo baino handiagoa edo berdina (karga-erlazioa R=0.1).
- -fasearen edukia beroa-erasandako eremuan<5%.
- Prozesuaren Berrikuntza:
- Garatu uhin forma konposatua: uhin karratua + desintegrazio uhin konbinazioa hozte-tasa kontrolatzeko.
- Aplikatu nitrogeno likidoa{0}}lagundutako hoztearekin, hozte-denbora 800 gradutik 300 gradutik 0,8 segundora konprimituz.
- Ikuskapenaren emaitzak: soldaketaren nekearen indarra % 35 handitu da, beroak-eragindako zonaren zabalera 0,25 mm-ra murriztu da.
4. Bide teknologikoak Kalitatezko Botil-lepoak Apurtzeko
1. -Fisikaren eremu anitzeko akoplamenduaren kontrola
- Eraiki indar elektromagnetiko-termiko-akoplatzeko ereduak nugget hazkunde-ereduak aurreikusteko (simulazioaren zehaztasuna % 95eraino).
- Algoritmo moldatzaileak garatzea denbora errealean-deskarga-parametroak doitzeko (erantzun-denbora<0.5ms).
2. Materialen interfazea aldatzeko teknologia
- Laser garbiketa aurretratamendua: gainazaleko oxido-geruzak kentzen ditu, kontaktuaren erresistentzia % 40-60 murriztuz.
- Nanoestaldura aplikazioa: 50 nm-ko nikel-trantsizio-geruza bat gehitzen du kobrea eta aluminioa bezalako material desberdinen artean, konposatu intermetalikoen eraketa eragozteko.
3. Sentsazio kuantikoa detekzioa
- Erabili interferentzia kuantikoko gailu supereroaleak (SQUID) mikra -mailako akatsak hautemateko (0,01 mm³ bereizmena).
- Garatu terahertz-uhinak irudikatzeko sistemak-suntsitzailerik gabeko probak egiteko, soldadura-puntuen barruko egituren (sartze-sakonera 5 mm-raino).
5. Industria-Kalitatearen Berritze-kasuen analisia
- Kontsumo-elektronika-enpresa batek gama-altua aurkeztu zuenkondentsadorearen deskargako soldaduramakinak eta kalitatezko aurrerapena lortu zuen neurri hauen bidez:
- Parametroen optimizazioa: DOE diseinu esperimentala erabili du deskarga-denbora 8 ms-tik 6,5 ms-ra optimizatzeko.
- Prozesuaren jarraipena: CCD ikusmen-sistemak gehitu dira soldadura-puntuaren posizioaren desbideratzea % 100ean ikuskatzeko (zehaztasuna ± 0,02 mm).
- Ekipamenduaren aldaketa: kondentsadore-modulu berrituak, energia askatzeko egonkortasuna %99,2raino hobetuz.
- Sei hilabeteko ezarpenaren ondoren, produktuaren itzulera tasa % 1,2tik % 0,15era jaitsi zen, eta makina bakoitzeko urteko onurak 850.000 RMB handitu ziren.
Ondorioa
Soldadura puntuen kalitatearen baldintzakkondentsadorearen deskargako soldaduradoitasunezko fabrikazioaren garaiko eskakizunak islatzea. Energiaren kontrol zehatzaren, prozesu adimendunaren jarraipenaren eta materialak prozesatzeko teknologia berritzaileen bidez, modernoakkondentsadorearen deskargako soldaduramakinek soldadura-kalitatea modu egonkorrean lor dezakete mikra-mailako zehaztasunarekin. Biki digitalak eta sentsazio kuantikoa bezalako teknologien aplikazioarekin, etorkizuneko soldadura-puntuen kalitate-kontrola "iragar-zuzena" begizta itxi- adimendunaren fase berri batean sartuko da, goi--fabrikaziorako kalitate-erreferentzia zorrotzagoak ezarriz.