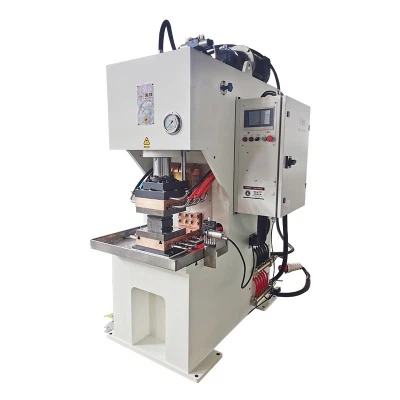
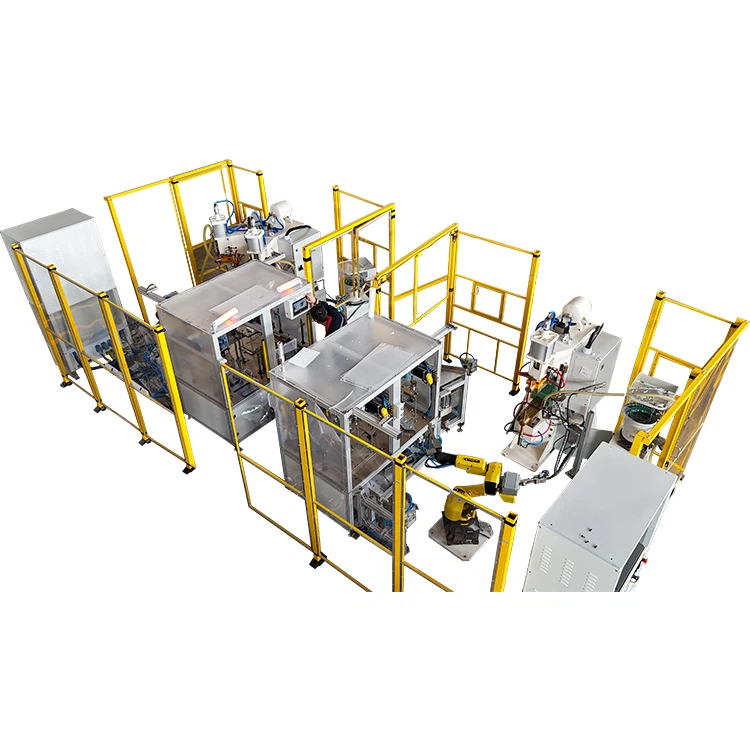
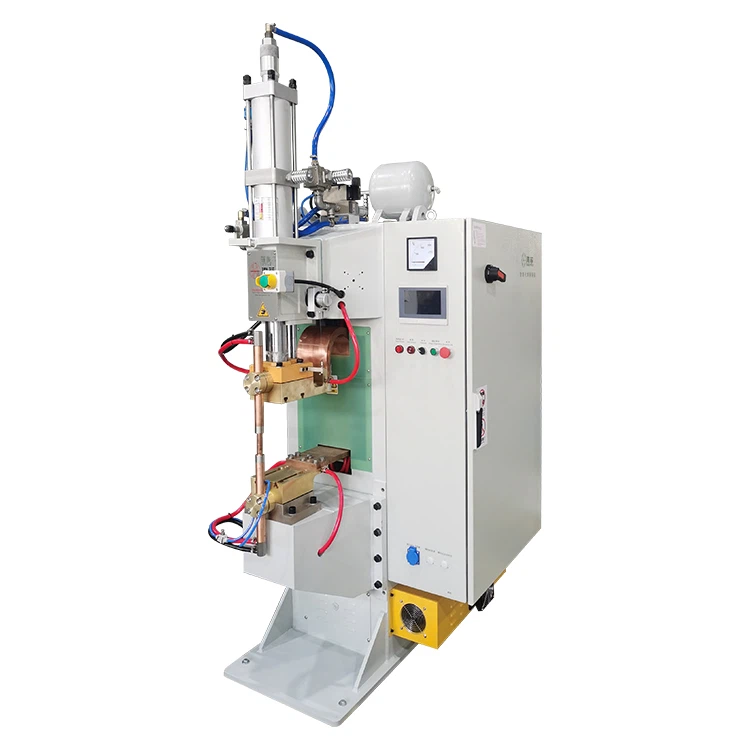
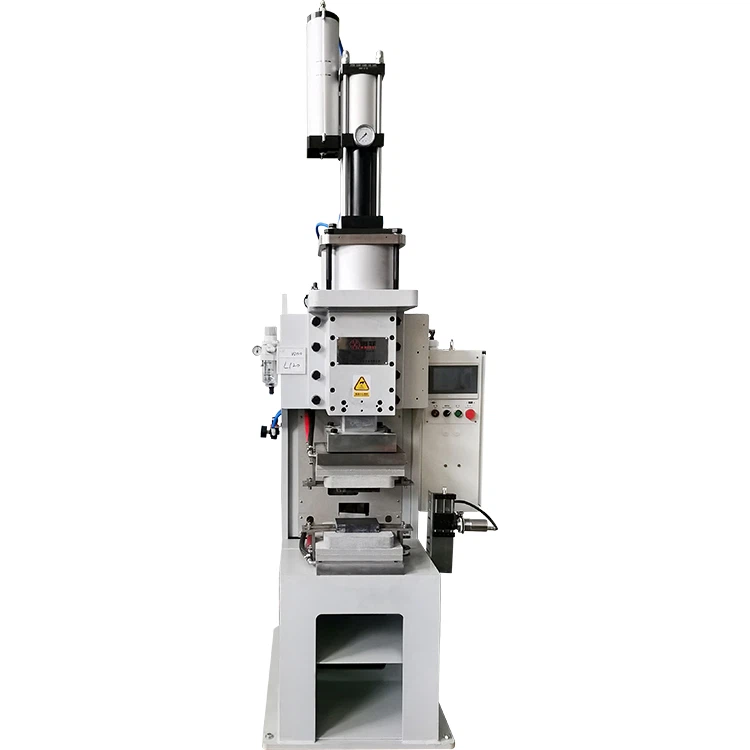
I. Ekipamendua Aukeratzeko Erabaki Sistema
1. Jabetza materialaren ebaluazioa (oinarrizko dimentsioa)
Eroankortasun elektriko/termikoaren analisia:
Eroankortasun handiko materialek (kobrea/aluminioa) 100 kJ baino handiagoa edo berdina duten kondentsadore-ahalmena duten modeloak behar dituzte. Adibidez, 0,3 mm-ko kobrezko papera soldatzeak 150 kJ behar duenergia biltegiratzeko soldadura.
Lodiera-konbinazio bat etortzea:
| Lodiera osoa | Gomendatutako Makinen Energia | Elektrodoen Presio-eremua |
|---|---|---|
| 0,05-0,5 mm | 10-30kJ | 50-200N |
| 0,5-2,0 mm | 30-80kJ | 200-600N |
| 2,0-5,0 mm | 80-150kJ | 600-1200N |
Kasua:Energia-bateria enpresa berri batek 0,1 mm-ko aluminio-papera + 2mm-ko kobre-terminalak soldatzen dituen 120 kJ-ko modelo bat hautatu du, Φ1,0±0,05 mm-ko nugget diametroa lortuz.
2. Ekoizpen-eskariaren modelizazioa (dimentsio ekonomikoa)
Edukiera kalkulatzeko formula:
Ekipoen inbertsioaren itzulera-epea (hilabeteak)=(Ekipoaren kostua + 3-urteko mantentze-kostua) / (Kostua murriztea soldadura-puntu bakoitzeko × eguneroko batez besteko soldadura-puntu × 22 egun)
Ekoizpen Zikloaren Denbora Optimizazioa:
Soldadura puntuen tartea denean<3mm, a rotary electrode system is needed to increase welding speed to 120 spots/minute.
3. Hornitzaileen gaitasunaren ebaluazioa (adierazle gakoak)
Oinarrizko parametro teknikoak:
Kondentsadore-bankuaren ziklo-bizitza 500.000 ziklo baino handiagoa edo berdina
Presio-sistemaren erantzun-denbora 3 ms baino txikiagoa edo berdina
Kontrol-sistemako erlojuaren zehaztasuna 0,01 ms
Zerbitzu-gaitasunaren egiaztapena:
Process database reserve >500 material konbinazio
-Guneko arazketako erantzun-denbora<48 hours
II. Ekipamenduen Erabilera Operatzeko Prozedurak
1. Parametroak ezartzeko urrezko arauak
Hiru-etapa arazketa-metodoa:
① Oinarrizko parametroak: Kalkulatu hasierako korrontea materialaren lodieraren arabera × 80A/mm²
② Sintonizazio fina-Etapa: doi ezazu deskarga-denbora ±0,2 ms proba metalografikoen bidez
③ Optimizazio fasea: sartu erresistentzia dinamikoaren monitorizazioa presio-balio optimoa blokeatzeko
Parametroen konbinazio tipikoak:
| Materiala | Tentsioa (VDC) | Denbora (ms) | Presioa (N) |
|---|---|---|---|
| 304 herdoilgaitza | 450 | 4.5 | 350 |
| Aluminioa 1060 | 380 | 2.8 | 180 |
| Titanioa TC4 | 550 | 6.2 | 500 |
2. Eguneroko Mantentze-puntuak
Elektrodoen mantentze-egutegia:
| Soldadura Materiala | Janzteko tartea | Ordezko estandarra |
|---|---|---|
| Kobrea/Aluminioa | 50k lekutan behin | Laneko aurpegiaren diametroa % {0}} |
| Altzairu herdoilgaitza | 80k lekutan behin | Gogortasuna gutxitzea HRB 10 |
Kondentsadore-bankuaren osasunaren jarraipena:
Hileroko egiaztapena kapazitatearen desintegrazio-tasa (izan beharko luke<3%/year) Quarterly insulation resistance test (≥100MΩ)
3. Kalitate Arriskuen Prebentzioa eta Kontrola
Prozesuaren jarraipenaren adierazleak:
Erresistentzia dinamikoaren fluktuazio-tasa<5%
Nugget diametroa tolerantzia banda kontrola ±% 8
Bero-eragindako zonaren zabalera Materialaren lodieraren % 20 baino txikiagoa edo berdina
Akatsen tratamendu tipikoa:
| Akats mota | Kausen Analisia | Irtenbidea |
|---|---|---|
| Soldadura Hotza | Presio nahikoa/CR altua | Gehitu -prepresioa 50-100N |
| Gehiegizko erredura | Gehiegizko energia/Denbora | Murriztu tentsioa 50-80VDC |
| Zipriztina | Presioaren erantzunaren atzerapena | Egiaztatu aire zirkuitua密封性 (zigilua) |
III. Berritze-bide adimenduna
1. Sistema Digital Twin Eraikuntza
Ezarri 5000 prozesu-parametro multzo dituen soldadura-eredu birtual bat.
Automobilgintzako piezen enpresa batek aplikatu ondoren, prozesu berriak garatzeko denbora 14 egunetik 3 egunera murriztu zen.
2. AI Prozesuen Optimizazio Sistema
Parametroen konbinazio optimoak iragartzen ditu ikasketa sakonaren bidez, zehaztasuna % 92 baino handiagoa edo berdina.
Konektoreen fabrikatzaile batek soldadura-parametroen doikuntza automatikoa lortu zuen, akats-tasa % 76 murriztuz.
3. IoT Urruneko Eragiketa eta Mantentze-lana
Ekipoen egoeraren datuen{0}}denbora errealeko transmisioa (laginketa-maiztasuna 1 kHz).
Funtsezko osagaien hutsegiteen iragarpenaren zehaztasuna % 85 baino handiagoa edo berdina.
IV. Kostuak Kontrolatzeko Estrategiak
1. Bizi-ziklo osoko kostuen eredua
Kalkulu-formula:
LCC=Erosketa-kostua + (Energia-kontsumoa × 0,8 CNY/kWh) + (Electrodo-kontsumoa × Unitatearen prezioa) + Mantentze-kostua
Kasu tipikoa:Etxetresna elektrikoen konpainia batek 80 kJ-ko modelo bat aukeratu zuen, eta hiru-urteko kostuak %42 murriztu zituen ekipo tradizionalekin alderatuta.
2. Energia-kontsumoa optimizatzeko plana
Erabili GaN potentzia-gailuak bihurketaren eraginkortasuna % 93ra handitzeko.
Ezarri haraneko-gailurreko elektrizitatearen prezioen ekoizpenaren programazioa, energia-kostuak % 28 murriztuz.
3. Ordezko Piezen Kudeaketako Berrikuntza
Osagai nagusien (kondentsadoreak/IGBT moduluak) inbentario partekatu bat ezarri.
Inbentarioen fakturazio-tasa % 300 hazi da, fondoen okupazioa % 60 murriztu da.
Ondorioa
bat zientifikoki hautatzeaenergia biltegiratzeko soldaduraHiru dimentsioko "material-prozesu-ekonomia" erabaki-eredu bat ezartzea eskatzen du, oinarrizko parametroetan zentratuz, hala nola ekipoen energia-irteeraren zehaztasuna (±% 1) eta presio-erantzun-abiadura (3 ms baino txikiagoa edo berdina). Erabilera eraginkorrean,-begizta itxia kudeatzeko sistema bat eraiki behar da parametroen arazketarako, prozesuak kontrolatzeko eta mantentze-lan adimentsurako. Datuek erakusten dute energia biltegiratze-soldatzaileen erabilera estandarizatuak soldadura-pasa-tasa %99,95etik gora egonkortu dezakeela eta ekipoen eraginkortasun orokorra (OEE) %89ra igo daitekeela. Biki digitalen eta AI algoritmoen aplikazio sakonarekin, adimendunen belaunaldi berriaenergia biltegiratzeko soldadura"Norberak-sortzeko parametroak, norberak-epaitzeko kalitatea eta auto-diagnostiko akatsen garapena lortuko du". Gomendagarria da enpresek soldadura-prozesuetarako aktibo digitalaren liburutegia ezartzea eta ekipoaren balioaren % 3-55 urtero inbertitzea eraldaketa adimentsuko funtsetan dibidendu teknologikoak etengabe lortzeko. Karbono bikoitzaren-estrategian, energia biltegiratzeko soldadura-teknologiaren funtsa menperatzen duten enpresek %15-%25eko abantaila handia lortuko dute goi-mailako fabrikazio-esparruan.