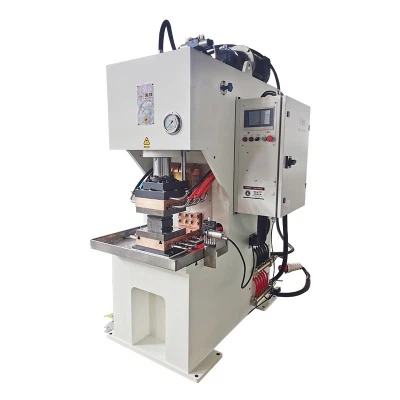
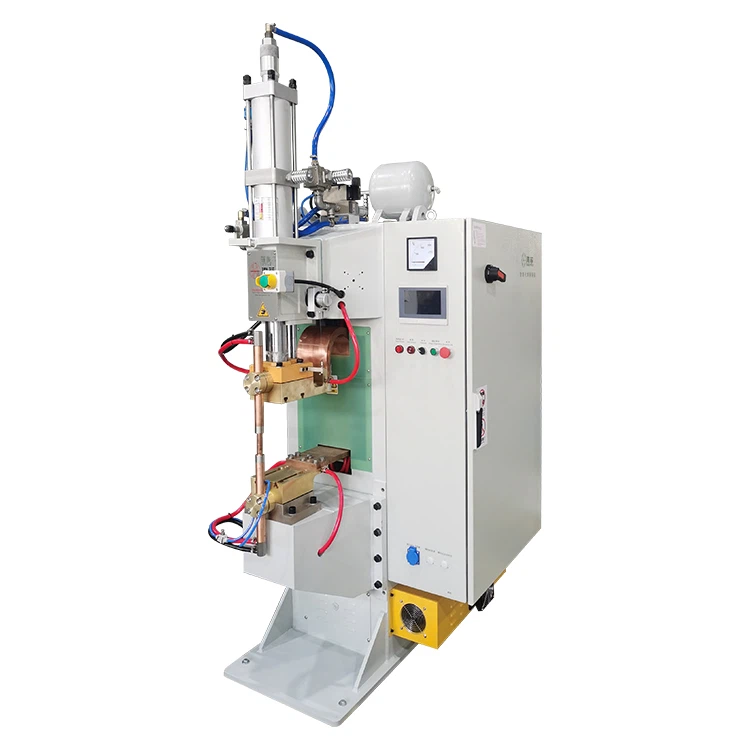
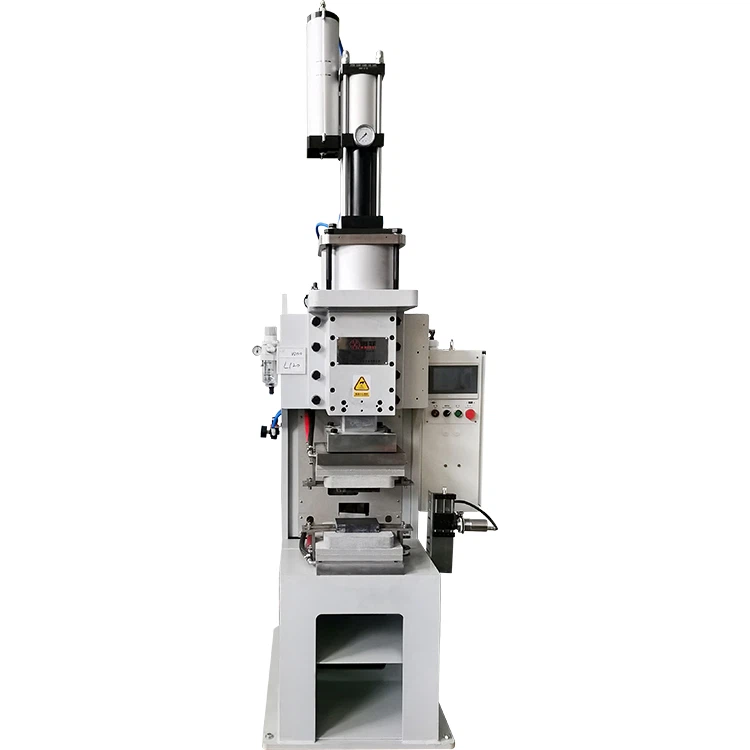
Nola konpondu akatsakMaiztasun ertaineko Puntu Soldatzailea
Maiztasun ertaineko puntu-soldagailuakekipamendu kritikoak dira metalen prozesamendu modernoan. Haien egonkortasuna eta fidagarritasuna ezinbestekoak dira ekoizpen-lerro etengabeko funtzionamendurako. Hala ere, erabilera luzea edo funtzionamendu desegokia dela eta, soldatzaile hauek hainbat akats topa ditzakete. Artikulu honek ohiko akatsak konpontzeko ikuspegi logiko eta egituratua eskaintzen dumaiztasun ertaineko puntu-soldatzaileak.

1. Matxuren identifikazioa eta sailkapena
Identifikazio zehatza akats bat gertatzen denean lehen urratsa da. Ohiko akatsak hauek dira:
- Soldaduraren kalitatea gutxitu:Soldadura ahulak edo inkoherenteak.
- Soldadura-korronte ezegonkorra:Korronte irteeran gorabeherak.
- Makina itzaltzea:Ustekabeko funtzionamendua etetea.
Akats hauek hainbat arrazoirengatik izan daitezke:
- Energia hornidura arazoak
- Kontrol-sistemaren matxurak
- Elektrodoen higadura
- Piezen gainazaleko kutsadura
- Parametroen ezarpen okerrak
- Hozte sistemaren hutsegitea
- Gehiegi berotzea
2. Matxura arrunten irtenbideak
- Arazoa: Soldaduraren kalitatea gutxitzea
Kausa:Elektrodo gastatuak, piezaren gainazal kutsatuak edo soldadura-parametro okerrak.
Irtenbidea:
Ikuskatu elektrodoak:Egiaztatu higadura. Ordeztu larriki gastatutako elektrodoak berehala.
Garbitu piezak:Kendu olioa, zikinkeria edo oxidazioa soldatu beharreko gainazaletatik.
Doitu parametroak:Berrikusi eta optimizatu soldadura-korrontea, denbora eta presio ezarpenak.
- Arazoa: Soldadura Korronte Ezegonkorra
Kausa:Elikatze-hornidura arazoak, kontrol-sistemaren akatsak edo elektrodoen kontaktu txarra.
Irtenbidea:
Egiaztatu elikadura iturria:Ziurtatu konexio guztiak estu eta seguru daudela. Egiaztatu sarrerako tentsioaren egonkortasuna.
Kontrol-sistema ikuskatu:Kontrolagailua diagnostikatu. Berrabiarazi behar izanez gero. Ordeztu akatsen osagaiak.
Egiaztatu elektrodoaren kontaktua:Ziurtatu elektrodoen eta piezaren arteko lerrokadura egokia eta ukipen-indar/eremu nahikoa.
- Arazoa: Makina itzaltzea
Kausa:Elektrizitate-hutsegitea, hozte-sistemaren matxura edo gehiegizko berotzea.
Irtenbidea:
Egiaztatu potentzia:Egiaztatu potentzia-sarrera nagusia, fusibleak eta etengailuak.
Hozte-sistema ikuskatu:Ziurtatu hozte-fluxua oztoporik gabe dagoela eta hozte-tenperatura zehaztutako tartean dagoela. Egiaztatu ponpak eta mahukak.
Helbidea gainberotzea:Utzi makina hozten. Egiaztatu aireztapenak blokeatuta dauden edo hozte-osagaiak hondatuta dauden (haizagailuak, bero-trukagailuak).
3. Matxurak konpontzeko prozesua
Jarraitu egituratutako prozesu hau arazoak konpontzeko:
- Eragiketa gelditu:Gelditu berehala soldadura segurtasunagatik.
- Identifikatu sintomak:Definitu argi ikusten den akatsa (adibidez, soldadura txarra, akats-kode keinukaria, itzaltzea).
- Diagnostiko sistematikoa:Sintometan oinarrituta, egiaztatu metodikoki arrazoi potentzialak ziurrenetik hasita (adibidez, potentzia, gero kontrolak eta gero mekanikoak).
- Erregistro datuak:Erregistratu behaketak, neurketak (tentsioa, korrontea ahal bada) eta errore-kodeak.
- Inplementatu irtenbidea:Diagnostikoan identifikatutako ekintza zuzentzaileak aplikatzea.
- Probatu eta egiaztatu:Berrabiarazi makina baldintza kontrolatuetan eta egiaztatu matxura konpondu dela.
4. Prebentzio Neurriak
Murriztu akatsen agerraldia mantentze proaktiboaren bidez:
Programatutako mantentze-lanak:Egin aldian-aldian ikuskapenak eta mantentze-lanak fabrikatzailearen egutegiaren arabera. Arlo nagusiak hauek dira:
- Elikatze-kableak eta konexioak
- Kontrol-sistemaren osagaiak
- Elektrodoen egoera eta lerrokatzea
- Hozte-sistema (fluido-maila, kalitatea, ponpa-funtzioa, iragazkiak)
- Lotura mekanikoak eta presio-sistemak
- Ingurumenaren Kontrola:Jarri soldagailua zehaztutako ingurune-baldintzetan (tenperatura, hezetasuna, hauts maila). Saihestu gehiegizko beroa, hezetasuna edo hauts eroalea.
- Operadoreen Prestakuntza:Ziurtatu langileak guztiz trebatuta daudela funtzionamendu-prozedura zuzenetan, oinarrizko arazoak konpontzeko eta eguneroko mantentze-lanetan.
Ondorioa
Akatsak modu eraginkorrean konpontzeamaiztasun ertaineko puntu-soldatzaileakidentifikazio zehatza, diagnostiko sistematikoa eta konponbide zuzenduak aplikatzeari dagokio. Prebentziozko mantentze-laneko egutegi sendoak ezartzea, funtzionamendu-ingurunea kontrolatzea eta operadorearen gaitasuna bermatzea funtsezkoak dira ekipoen denbora, egonkortasuna eta fidagarritasuna maximizatzeko.