Sarrera
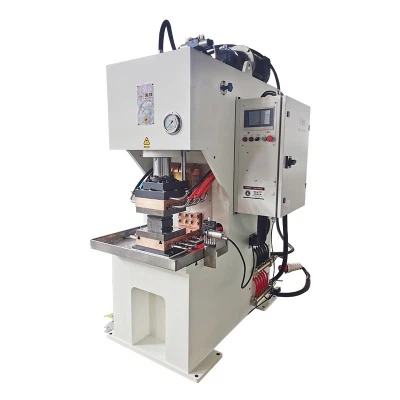
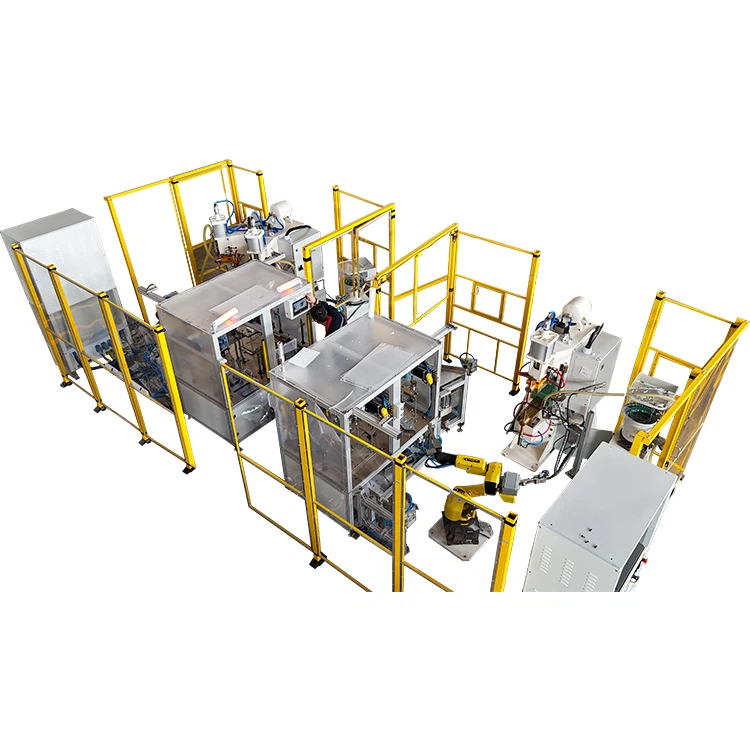
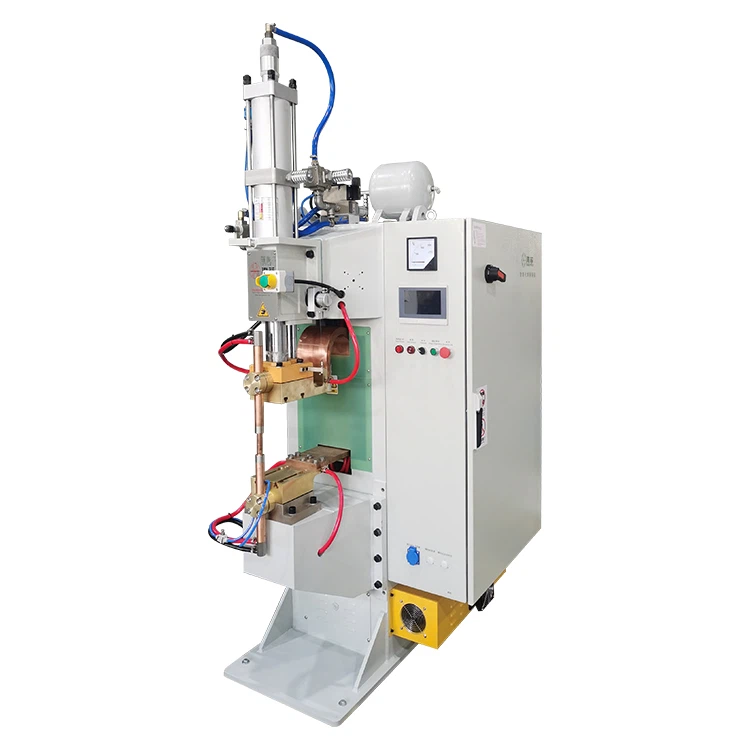
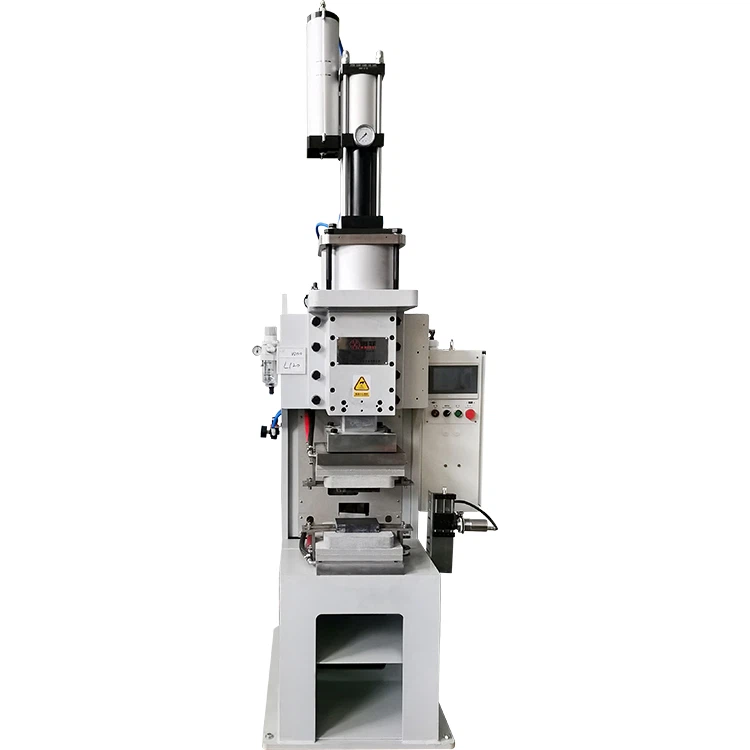
-Goi-mailako fabrikazio-esparruetan, hala nola energia berrien ibilgailuen bateria-moduluetan eta doitasun-osagai elektronikoetan, 0,1 mm baino gehiagoko soldadura desplazamenduak produktuaren hutsegite funtzionala ekar dezake. Industria ikerketek erakusten dute soldadura-prozesuan zehar desplazamenduak eragindako kalitate-akatsak % 42 direla. TheEnergia Biltegiratzeko Puntu Soldatzailea, bere milisegundoko-energia kontrolatzeko eta presioa doitzeko sistema adimendunarekin, soldadura desplazamendua kontrolatzen du ±0,05 mm-ko barruan. Artikulu honek sakon aztertuko ditu bide teknikoak eta ingeniaritza praktikakEnergia Biltegiratzeko Puntu Soldatzaileasoldadura-desplazamendua ebazten.
I. Soldadura-desplazamenduaren hiru arrazoi eta arrisku nagusi
1. Hedapen termikoaren efektua (% 58a kontuan hartuta).
- Berehalako soldadura-tenperatura materialaren urtze puntura iristen da (660 gradu aluminioa, 1084 gradu kobrea), eta hedapen termikoko koefizienteen aldeak desplazamendua eragiten du. 0,5 mm-ko aluminiozko plaka bat soldatzean, tenperatura-diferentzia 100 graduko igoera bakoitzeko, hedapen lineala 0,12 mm-ra iristen da.
2. Errepulsio elektromagnetikoen eragina (% 27koa da).
- Deskarga-korronte gailurra 20-50kA-ra iristen da, eta Lorentz indarrak elektrodoen bibrazioa eragiten du. Automobil enpresa batek egindako proba praktiko batek erakusten du 15 kA-ko korronte baten azpian elektrodoen desplazamenduaren anplitudea 0,08 mm-ra iristen dela.
3. Bibrazio mekanikoaren transmisioa (% 15 hartzen du kontuan).
- Ekipamenduaren bibrazio-maiztasuna 20-200Hz bitartekoa da, markoaren bidez soldadura eremura igortzen dena. Bibrazio-azelerazioa 0,5 g gainditzen duenean, soldadura-desplazamendua esponentzialki handitzen da
4. Desplazamendu-arriskuaren katea
- Mikro-desplazamendua → Soldadura pikorraren desbideratzea → Indarraren arintzea → Egitura-hutsegitea → Segurtasun arriskua
- (Adibidez, potentzia-bateria fitxaren 0,2 mm-ko desplazamenduak interfazearen erresistentzia % 35 handitzen du)
II. Bost-Dimentsioko Desplazamenduaren Kontrolerako TeknologiaEnergia Biltegiratzeko Puntu Soldatzailea
1. Presio Dinamikoaren Konpentsazio Sistema
- Printzipio teknikoa: hartu -begizta itxiko serbo presio-kontrola erantzun-abiadura batekin<2ms; monitor pressure fluctuations in real time and automatically compensate for ±5% of the set value.
- Parametroen ezarpena: F=K × ΔL / t
- (Non K=materialaren zurruntasun koefizientea, ΔL=desplazamendua, t=denbora)
- Inplementazio efektua: 3C enpresa batek aplikatu ondoren, 0,3 mm-ko altzairu herdoilgaitzezko soldaduraren desplazamendua 0,15 mm-tik 0,04 mm-ra jaitsi da.
2. Uhin formaren modulazio adimendunaren teknologia
- -Pultso-kontrol bikoitza: lehenengo pultsuak (3-5 ms) materiala aurrez berotu eta leuntzen du, kontaktuaren erresistentzia % 40 murriztuz; bigarren pultsuak (8-12 ms) energia askatzen du inpaktu elektromagnetikoa ezabatzeko
- Uhin-formaren optimizazio kasua: uhin-deskarga trapezoidala erabiltzeak (hasierako igoera motela, geroko igoera azkarra) % 62 murrizten du kobre -aluminiozko material ezberdinen soldadura-desplazamendua.
3. -Ardatz anitzeko kokapen-sistema sinkronoa
- Teknologia gakoa: ± 0,005 mm-ko kokapen-zehaztasuna errepikatzen duten motor linealek bultzatuta; sei-dimentsioko indar-sentsore batek kontaktu-egoera itzultzen du denbora errealean.
- Ingeniaritza-konfigurazioa: X/Y ardatzaren mugimendu-abiadura 200mm/s-ko, 3g-ko azelerazioa; errotazio-ardatzaren angeluaren bereizmena 0,001 gradukoa
4. Deformazio termikoaren aurreko-Konpentsazio algoritmoa
- Eredu matematikoa: ΔL_comp=× ΔT × L × η
- (Non=hedapen termikoaren koefizientea, ΔT=tenperatura igoera, L=luzera ezaugarria, η=murrizketa koefizientea)
- Inplementazio-urratsak:-aldez aurretik kalkulatu deformazio teorikoa; aldatu hasierako elektrodoaren posizioa alderantziz; soldadura ondoren neurtutako konpentsazio-errorea da<0.02mm.
5. Bibrazioen isolamendua eta moteltze kontrola
- Three-Level Vibration Reduction System: Air-floating vibration isolation platform (isolates low-frequency vibrations >10Hz); motelgailu aktiboa (5-50Hz-ko erresonantzia-gailurrak kentzen ditu); karbono-zuntzezko elektrodo-besoa (maiztasun handiko bibrazio-energia arintzen du).
- Neurtutako datuak: ekipoen bibrazioen transmisio-tasa % 25etik % 3ra jaitsi zen; soldadura-eremuaren anplitudea da<0.003mm.
III. Aplikazio tipikoen agertokietarako irtenbideak
1. Baterien -geruza anitzeko fitxa soldadura
- Erronka: 0,2 mm-ko aluminio-paperaren + 0.15 mm-ko kobre-paperaren soldadura pilatua, desplazamendu-tolerantzia osoa duena.<0.06mm.
- Energia Biltegiratzeko Puntu SoldatzaileaIrtenbidea: kokapen bisual sistema batekin hornitu (zehaztasuna ±0,01 mm); Presio-kontrol hierarkikoa hartu (aurre-presioa 50N → soldadura-presioa 300N → euste-presioa 200N).
- Emaitza: fitxen lerrokatze-tasa % 99,3ra igo zen eta interfazearen erresistentzia % 28 jaitsi zen.
2. Titaniozko aleazio aeroespaziala-Hometako osagai meheak
- Erronka: TC4 titaniozko aleazioaren soldadura (1 mm + 1 mm), deformazio termikoko sentsibilitate koefizientearekin 0,15 mm/ graduarekin.
- Kontrol-estrategia: Aplikatu nitrogeno likidoaren hozte osagarria 280 graduko tenperaturaren igoera kontrolatzeko; uhin forma asimetrikoa garatu materialaren eroankortasun termikoko desberdintasunak konpentsatzeko
- Emaitza: soldadura desplazamendua egonkorki kontrolatzen da ± 0,03 mm-tan, eta neke-bizitza % 40 handitzen da.
IV. Kalitatea Egiaztatzeko eta Prozesuak Kontrolatzeko Sistema
1. Lineako Jarraipen Teknologia
- Desplazamenduaren sentsazio-sistema: Laser desplazamendu-sentsorea (barrutia ± 2 mm, bereizmena 0,001 mm); -abiadura handiko kamera (5000 fps) desplazamendu dinamikoaren prozesua harrapatzeko.
- -Denbora errealeko feedback-mekanismoa: desplazamenduak tolerantzia gainditzen duenean konpentsazio-programa automatikoki abiarazten da, erantzun-denborarekin.<0.5ms.
2. Lineaz kanpoko detektatzeko estandarrak
- Metalografiko Azterketa Metodoa: soldadura nugget zentroaren desplazamendua da<15% of the weld nugget diameter (ISO 14329 standard); use an electron microscope to measure the interface offset (magnification 200X).
- Proba Mekanikoa: Kontrolatu desplazamendu-tolerantzia-banda ebakidura-indar proban (adibidez, 85N ±5N).
V. Etorkizuneko Teknologiaren bilakaeraren joerak
- Digital Twin Prediction System: desplazamendu joerak aurreikustea soldadura birtualaren bidez
- Sentsazio kuantikoa: interferentzia kuantikoko gailu supereroaleek (SQUID) nanoeskalako desplazamenduen monitorizazioa egiten dute.
- Material adimendunaren aplikazioa: forma memoriako aleazio elektrodoek automatikoki konpentsatzen dute deformazio termikoa.
Ondorioa
TheEnergia Biltegiratzeko Puntu Soldatzaileasoldadura-desplazamenduaren zehaztasuna mikroen mailara igotzen du bost-dimentsioko teknologia-sistema baten bidez, presio-konpentsazio dinamikoa, uhin-formaren modulazio adimenduna, ardatz anitzeko kokapen-koordinazioa, deformazio termikoaren aurre-konpentsazioa eta bibrazioen isolamenduaren kontrola barne. -Goi-mailako fabrikazio-esparruetan, hala nola energia-ibilgailu berriak eta aeroespaziala, kontrol-ahalmen zehatz hori abantaila lehiakor nagusi bat bihurtzen ari da kalitatezko botikak gainditzeko. -Detekzio adimendunen eta algoritmo moldagarrien aplikazio sakonarekin, desplazamenduaren kontrola "zuzenketa pasibotik" "prebentzio aktibora" aldatuko da, doitasun-soldadurarako erreferentzia berri bat ezarriz.