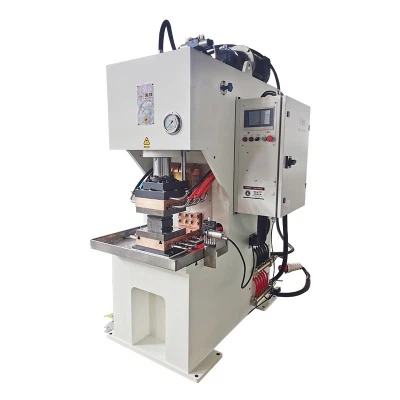
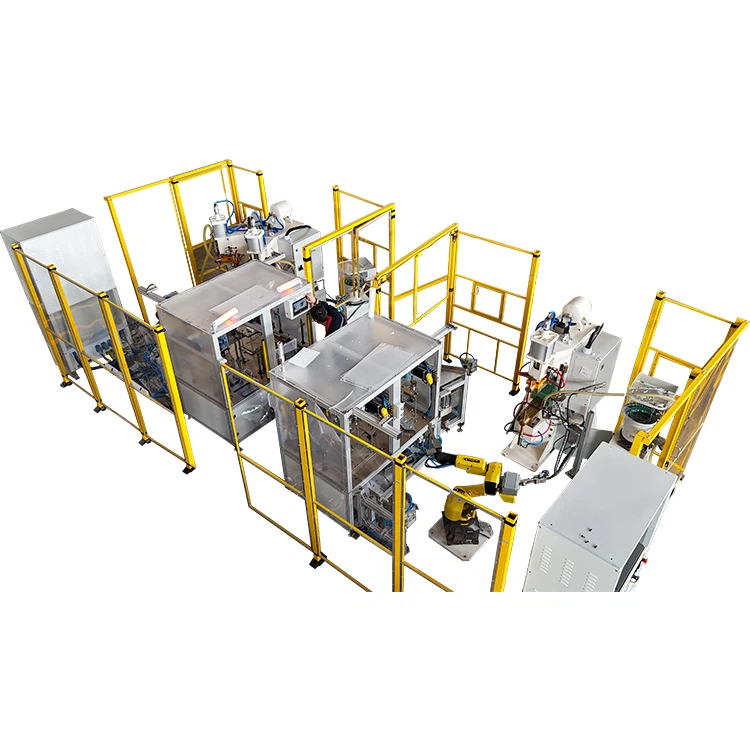
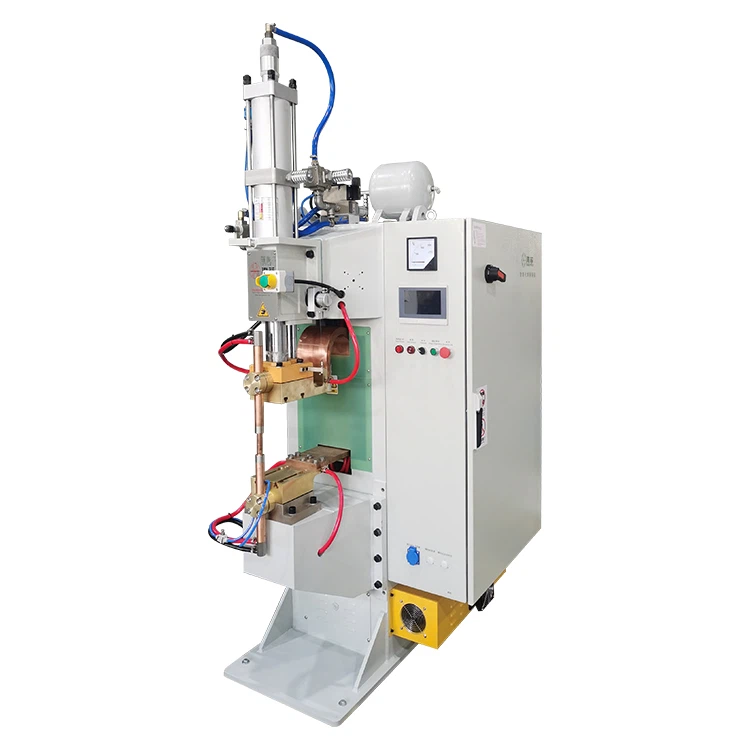
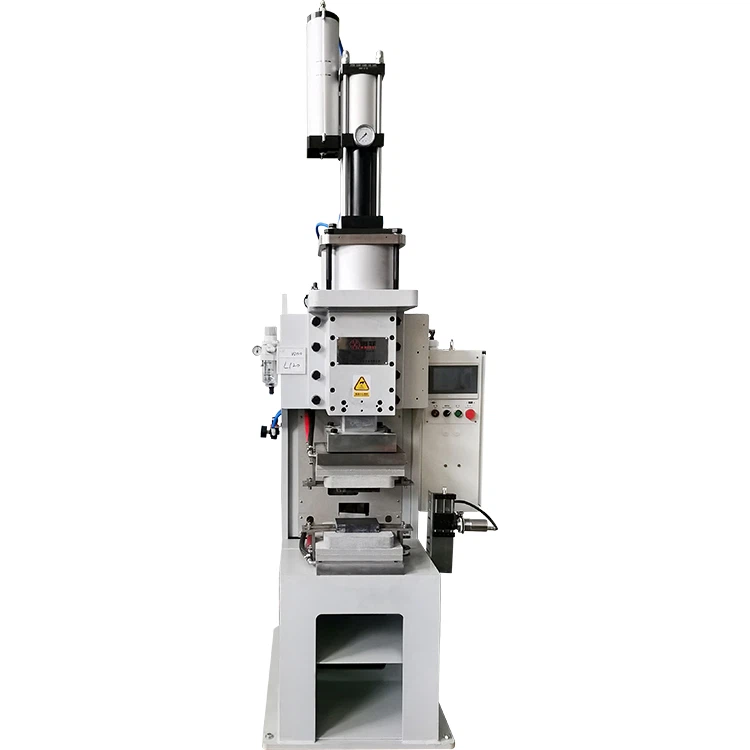
Auto olio depositua soldatzea (normalean karbono baxuko altzairuzkoa edo aluminioa) erabilizSeam soldatzeko makinaziurtatzeko zehaztasuna eskatzen duIhes-froga, iraunkorrak eta pitzadurak erresistenteak diren josturak. beheko urratsez urrats gida da:
1. material eta diseinu prestaketa
- Materiala:
Altzairuzko deposituak: erabili karbono baxuko altzairua (E . g ., SAE 1006/1010) soldagarritasunerako .
Aluminiozko deposituak: erabili 3003/5052 aleazio (saihestu 7000- seriea) .
- Gainazal garbiketa:
Garatu alkalinoarekin → Kendu oxidoak urratzaileen bidez (altzairuzko) edo grabaketa kimikoen bidez (aluminioa) .
- Diseinu bateratua:
Itzuli artikulazioak10-12mm gainjarketa(josturaren soldadurarako) .
Flange lerrokatzeko tolerantzia:± 0,2mm.
2. Seam soldatzeko makinaEzarri
| Parametro | Altzairu deposituak | Aluminiozko deposituak |
|---|---|---|
| Soldadura korrontea | 15-25 ka | 20-35 ka |
| Elektrodo indarra | 3-6 KN | 2-4 |
| Soldadura abiadura | 1-3 m / min | 0,5-2 m / min |
| Pultsuaren iraupena | 10-30 ziklo (AC) | 5-15 ziklo (MFDC) |
| Hotza | Kanpoko ur-jetsiak | Barneko elektrodo hoztua |
Nota:
- Altzairu: Erabili AC edo MFDC (maiztasun ertaineko korronte zuzena) .
- Aluminio: Mfdc bakarrik(elektrodoak saihesten ditu) .
- Elektrodo: Cu-cr aleazio gurpilak (zabalera=1.5 × xafla lodiera) .
3. soldadura prozesuaren fluxua
- Fixture Kargatzen:
Clamp Tank erdiak arotafixgune(jostura zirkularretarako) edojarraitzaile lineala(jostura zuzenetarako) .
- Soldadura:
Leku-soldadura amaitzen da% 50 potentzia. desegitea ekiditeko
- Jostura soldadura:
Elkartutako elektrodo gurpilak → Aplikatu indarra → abiarazi uneko pultsua + gurpilaren biraketa .
Kritiko: Gainontzeko lekuak25–30%. zigilu hermetiko etengabearentzat
- Post-soldaduraren hoztea:
Kolpe konprimitua soldaduraren gaineko aireportua . distortsioa murrizteko
4. funtsezko kalitate egiaztapenak
- Ihes proba:
Depositua presionatu0,5 barra→ uretan murgildu; Begiratu burbuilak (% 100 ikuskatzea) .
- Proba suntsitzailea:
Ebaki lagina → NeurriaNugget zabalera(√𝑡 baino handiagoa edo berdina izan behar du, non 𝑡=xafla lodiera) .
- Ikusizko / tindanteak:
Ikuskatu pitzadurak, porositatea edo elektrodo markak .
5. akats arruntak eta konponketak
| Akats | Eragin | Konponbide |
|---|---|---|
| Ihilespen | Gehiegi gainjarri / korronte baxua | ↑ Korrontea% 10; ↓ Abiadura% 20 |
| Kratilak / Cracks | Elektrodoen mantentze eskasa | Jantzi elektrodoak 50 soldadu behin |
| Nodioz | Bero gehiegizko sarrera | ↑ Abiadura; Erabili pultsatutako hozteak |
| Itsatsi (AL) | Elektrodoa aleazio desoreka | Erabili CU-ZR elektrodoak + MFDC |
6. automatizazio integrazioa (bolumen handiko produkzioa)
- Josteko zelula robotikoak:
6- Ardatz robotak josten ari diren laserrekin (E . g ., fanuc arcate) .
- Lineako ihes probatzaileak:
Presioaren gainbeheraren sentsore automatizatuak → Baztertu tanke akastunak<20 sec.
Eguneratu automatikoki / indarra denbora errealeko erresistentzia monitorizazioan oinarrituta .
7. segurtasuna eta betetzea
- Aireztapen: Soldadurako fumak ateratzea (altzairua: mn / cr oxidoak; al: al₂o₃) .
- Estandarrak:
ISO 3834 (fusio soldadura kalitate baldintzak) .
FMVSS 301 (erregai deposituaren osotasuna ibilgailuetarako) .
ZergatikJostura soldadura(vs . alternatibak)?
| Metodo | Atera | Seam soldadura abantaila |
|---|---|---|
| Mig / tig | Motela; Skill-menpe | Abiadura Handia(3x azkarragoa) |
| Estesen lotura | Erregai / olioaren degradatuak | Kimikoki erresistenteak |
| Laser soldadura | Ekipamendu handiko kostua | Kostu txikiagoaDepositu lodietarako |