Sarrera
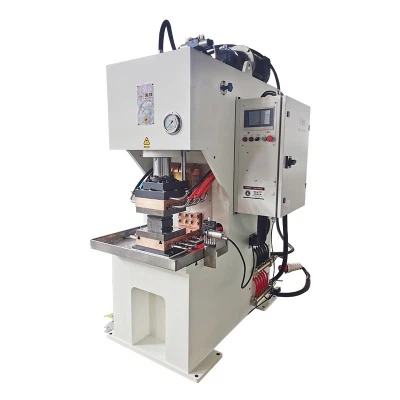
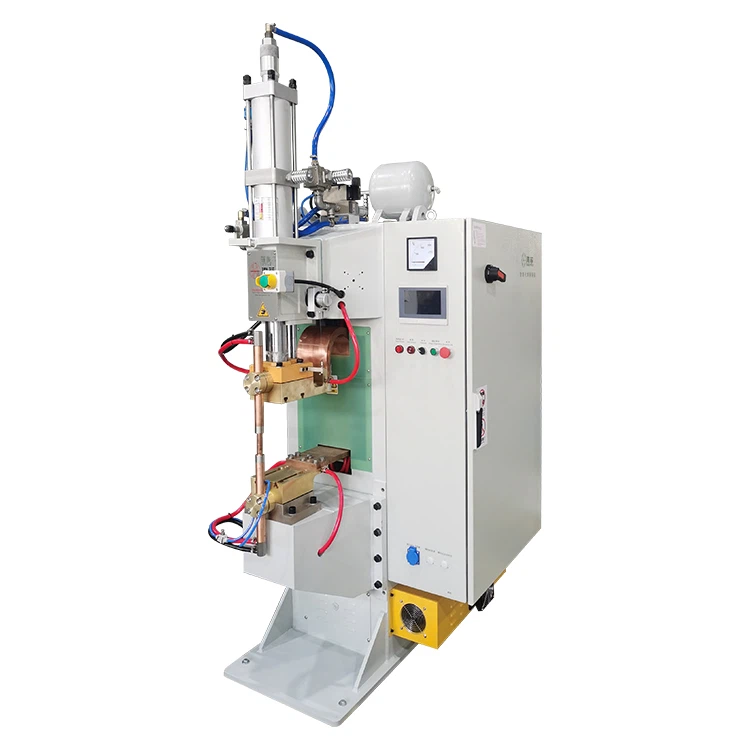
Fabrikazio industrialaren funtsezko ekipamendu gisa, eraginkortasuna eta zehaztasunaMaiztasun ertaineko Puntu Soldatzaileasoldadura-kalitateari zuzenean eragiten dio. Hala ere, ekipamenduaren funtzionamendu eraginkorra segurtasun zientifikoko funtzionamendu-arauetan oinarritzen da. Artikulu honek gida operatibo sistematiko bat emango du maiztasun ertaineko puntu-soldatzaileen erabilera seguruko urratsetan oinarrituta, erabiltzaileei arriskuak saihesten eta ekoizpenaren segurtasuna bermatzen lagunduko die.
1. Funtzionamenduaren aurretik: Arazoak saihesteko prestaketa integrala
1.Ekipoaren egiaztapena eta ingurumenaren berrespena
- Lurreratze eta zirkuituaren segurtasuna: Ziurtatu maiztasun ertaineko puntu-soldagailua behar bezala lurrarekin lotuta dagoela; egiaztatu korronte-kableak, kableak eta lurreko hariak kalteak edo zahartuta daudenik, ihes elektrikoen arriskurik ez izateko.
- Lan-ingurunearen garbiketa: Kendu ekipoaren inguruko material sukoiak eta lehergarriak, aireztapen ona mantendu soldadura keak pilatzea saihesteko.
- Hozte-sistemaren -aurrerako egiaztapena: konektatu hozte-ura elikadura-hornidura hasi aurretik, ziurtatu uraren presioa 0,15-0,2 MPa tartean dagoela, ekipoa gainberotzea ekiditeko, bero xahutze txarra dela eta.
2. Babes pertsonaleko ekipoak (PPE)
- Operadoreek segurtasun-betaurrekoak, eskularru babesgarriak, oinetako isolatuak eta babes-arropa eraman behar dituzte txinpartak edo deskarga elektrikoaren lesioak saihesteko.
- Debekatuta dago ekipoa ukitzeko zapatilak edo eskularru bustiak erabiltzea; ziurtatu eragiketa osoan zehar agerian dagoen larruazala ez dagoela-tenperatura altuko eremuetan.
3.Ekipoen arazketa eta parametroen ezarpena
- Elektrodoen doikuntza: Doitu elektrodoen tartea eta presioa (oro har 2-5kgf/cm²) piezaren lodieraren eta materialaren arabera elektrodoaren eta piezaren arteko kontaktu uniformea bermatzeko.
- Parametroa aurrez ezarri: soldadura-korrontea, denbora eta hozte-denbora ezarri kontrolagailuaren bidez, "korronte baxuarekin hastea" printzipioari jarraituz eta parametro optimoetara pixkanaka egokituz.
2. Funtzionamenduan zehar: Exekuzio estandarizatua, Kontrol zehatza
1.Hasi eta Proba Soldadura Prozedura
- Jarri maiztasun ertaineko puntu-soldagailua "Probako soldadura" moduan, zapaldu pedala elektrodoen ekintza eta korronte-irteera probatzeko, eta, ondoren, aldatu "Soldatu" modura anomaliarik ez dagoela baieztatu ondoren.
- Garbitu piezaren gainazala soldatu aurretik, olio-orbanak, eskalak eta bestelako ezpurutasunak kentzeko, gehiegizko ukipen-erresistentziak eragindako zipriztinak edo soldadura faltsuak saihestuz.
2.-Denbora errealeko jarraipena eta arriskuak saihestea
- Elektrodoen Segurtasun Distantzia: zorrozki debekatu eskuak edo bestelako objektuak elektrodoen hutsunean sartzea soldatzean deskarga elektrikoa edo lesio mekanikoak saihesteko.
- Manipulazio anormala: ekipamendua gainberotzea, erretzea edo parametroen anomaliak hautematen badira, moztu berehala korrontea eta jakinarazi langile profesionalei ikuskatzeko.
- Aireztapenaren babesa: hornitu soldadura-eremua ihes-gailuekin, gas kaltegarrien kontzentrazioa murrizteko eta operadorearen osasuna babesteko.
3.Parametroen optimizazio dinamikoa
- Doitu korronte-intentsitatea eta soldadura-denbora denbora errealean-piezen materialen desberdintasunen arabera (adibidez, altzairu leuna, altzairu herdoilgaitza). Adibidez, eroankortasun handiagoa duten materialek soldadura-denbora laburragoak behar dituzte erre-saihesteko.
- Aldian-aldian egiaztatu elektrodoen higadura, eta ordezkatu edo jantzi berehala soldadura-kalitate egonkorra bermatzeko.
3. Eragiketa ondoren: Ondorio egokia, Ekipoen mantentze-lanak
1.Itzaltze seguruaren prozedura
- Lehenik eta behin, itzali elektrizitate- eta aire-hornidura, gero hozte-uraren hornidura gelditu ekipoan hondar beroak eragindako segurtasun-arriskuak saihesteko.
- Elektrodoak guztiz hoztu ondoren, garbitu elektrodoen puntak eta metal-hondakinak piezaren gainazaletik oxidazioak ondorengo erabileran eragina izan ez dezan.
2.Ekipoen Mantentzea eta Grabaketa
- Lubrifikazioa eta estutzea: Gehitu olio lubrifikatzailea piezen irristagarriei eta egiaztatu torlojuak eta azkoinak solteak dauden ekipoaren egonkortasuna bermatzeko.
- -Epe luzeko inaktiboen babesa: ekipoa 8 ordu baino gehiagoz inaktibo badago, itzali entxufe-kutxa eta aplikatu-herdoilaren aurkako olioa-margotu gabeko piezei.
- Datuen Grabaketa: Eragiketa bakoitzerako soldadura-parametroak eta ekipoen egoera erregistratu, ondorengo mantentze-lanetarako erreferentziak emateko.
3.Arazoak konpontzea eta prestakuntza
- Ekipoen anomaliak gertatzen badira (adibidez, korronte ezegonkorra, soldadura txarra), lehenetsi hozte-sistema, elektrodoen higadura eta linea-konexioak egiaztatzea.
- Antolatu ohiko prestakuntza operatiboa langileek maiztasun ertaineko puntu-soldatzaileen segurtasun-arauei buruz duten ulermena sendotzeko; langile berriek, bereziki, gutxienez 3 hilabeteko prestakuntza praktikoa egin behar dute gidaritzapean.
4. Ondorioa: Segurtasuna Ekoizpenaren oinarria da
Erabilera seguruaMaiztasun ertaineko Puntu Soldatzaileakzehaztapen tekniko bat ez ezik, enpresen segurtasunaren ekoizpenaren oinarrizko lotura ere bada. Funtzionamenduaren aurretik prestaketa integralaren bidez, funtzionamenduan zehar exekuzio zehatzaren eta funtzionamenduaren ondoren mantentze-lan zorrotzaren bidez, enpresek istripu arriskuak nabarmen murrizten dituzte, ekipoen bizitza luzatzen dute eta, aldi berean, soldaketaren eraginkortasuna eta kalitatea hobetu ditzakete. Kudeaketa prozesu estandarizatuetan segurtasun operatiboko prozedurak sartzea gomendatzen da eta AI monitorizatzeko sistemekin konbinatzea (adibidez, denbora errealeko-soldadura-parametroen alertak) segurtasunaren kudeaketa adimenduna lortzeko, garapen jasangarriaren bultzada txertatuz industria-fabrikazioan.