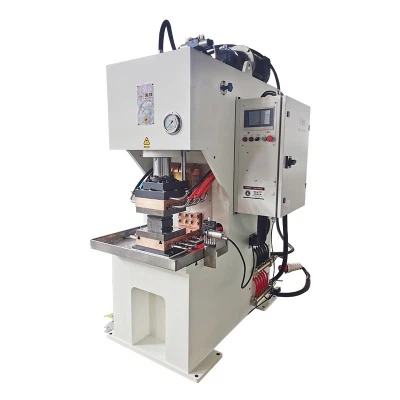
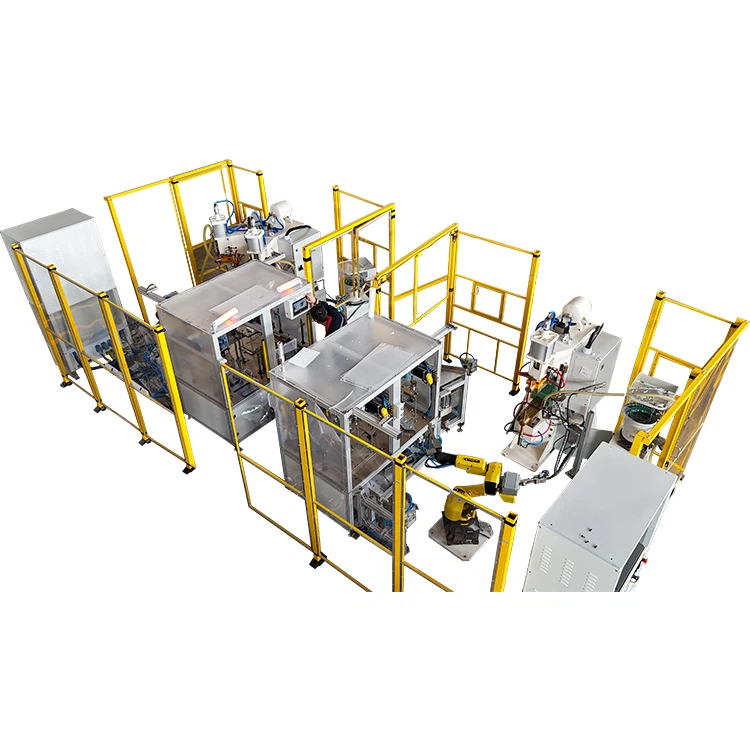
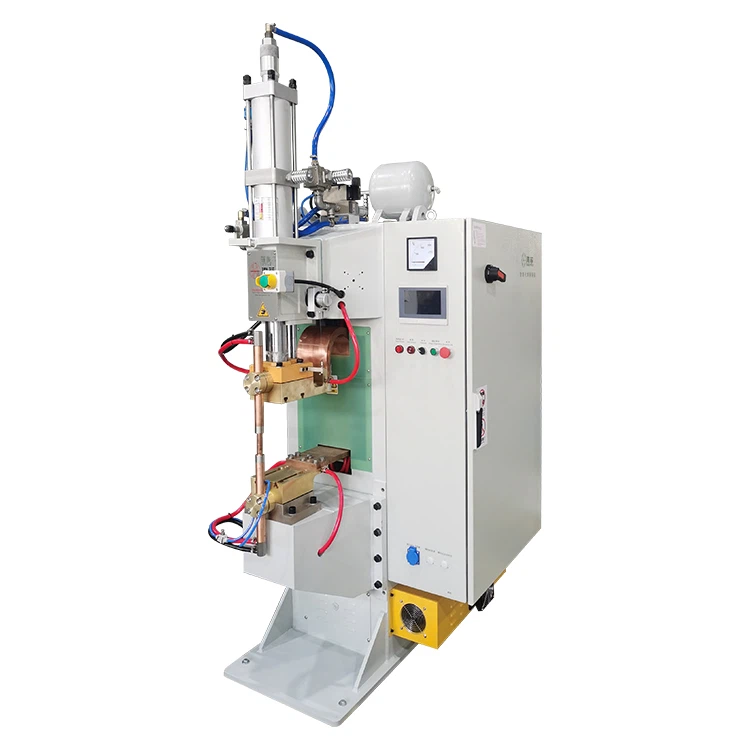
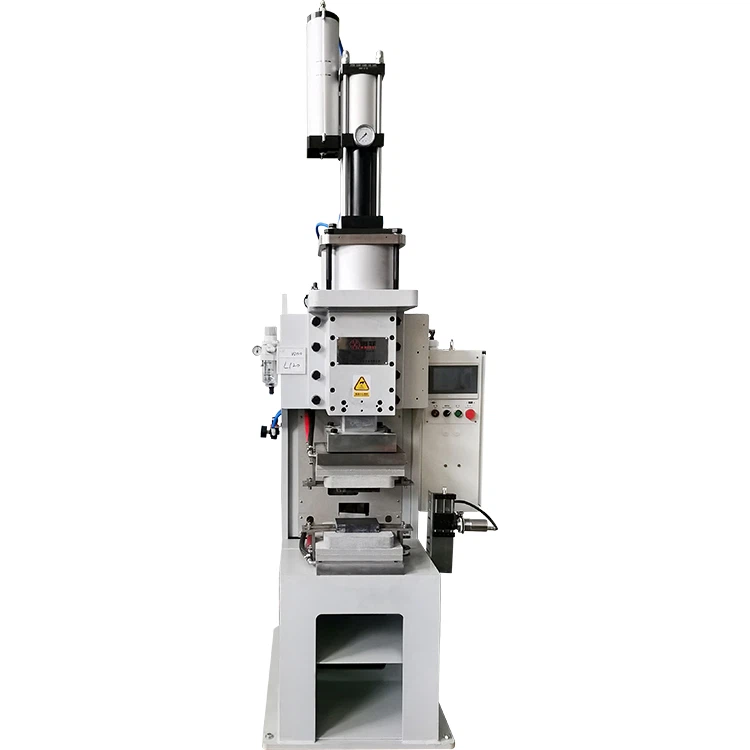
Jostura Soldatzeko MakinaLan-printzipioa
Jostura soldatzeko makina baten funtzionamendu-printzipioa oinarrietan oinarritzen daerresistentziazko soldadura, baina gainjarritako metalezko xafla bi edo gehiagoren artean soldadura hertsi-etengabea ekoizten espezializatuta dago.
1. Oinarrizko Printzipioa: Erresistentzia Jostura Soldadura
Bere oinarrian, josturaren soldadura aldaera bat daerresistentziazko soldadura. Printzipioaren arabera funtzionatzen duJoule berogailua: korronte elektriko handi bat erresistentzia elektrikoa duen material bat zeharkatzen duenean, beroa sortzen du.
Sortutako beroaren oinarrizko formula hau da:H = I² * R * t
Non:
H= Sortutako beroa (joules)
I= Korronte elektrikoa (ampereak)
R= Piezaren erresistentzia elektrikoa (Ohms)
t= Unekoa aplikatzen den denbora (segundoak)
Gakoa da erresistentzia altuena aldean dagoelainterfazeabi xaflen artean (gainazaleko akatsen eta oxidoen ondorioz), puntu zehatz hori gehien berotu eta urtu egiten da, soldadura-kota bat osatuz.
2. Funtsezko osagaiak eta haien rolak
Jostura soldatzeko makina batek hainbat osagai kritiko integratzen ditu printzipio hau etengabe aplikatzeko:
- Elektrodoen gurpilak (errobolen elektrodoak):Hauek puntuko soldadura baten elektrodo geldiak ordezkatzen dituzte. Disko-formako kobrezko aleaziozko gurpil birakariak dira, piezak estutzen dituztenak eta soldadura-korrontea eramaten dutenak. Gainera, forjatzeko presioa egiten dute eta pieza makinan zehar garraiatzen dute.
- Elikatze-iturria eta kontrolagailua:-Amperaje handiko korronte elektrikoa ematen eta erregulatzen du. Makina modernoak erabiltzen dira-Maiztasun ertaineko korronte zuzena (MFDC)kontrol eta eraginkortasun handiagoa lortzeko inbertsoreak.
- Presio-mekanismoa:Indar koherentea eta erregulagarria (pneumatika edo serbomotor bidez) aplikatzen die elektrodoen gurpilei, kontaktu elektriko ona bermatuz eta metal urtua forjatuz.
- Hozte sistema:Elektrodoen besoetatik eta transformadoreetatik ura zirkulatzen du sortutako bero izugarria kentzeko eta kalteak saihesteko.
3. Urratsez -Urtsoko lan-prozesua
Prozesua hurrengo fluxu-diagraman ikus daiteke, bi eragiketa-modu nagusiak zehazten dituena:
- Jostura jarraitua:Elektrodoen gurpilek abiadura konstantean biratzen dute korrontea etengabe dabilen bitartean, eta etenik gabeko soldadura bakarra sortuz. Hau ezin hobea da ontzi, tanke edo hodietarako ezin hobeto zigilatutako junta bat sortzeko.
- Roll-Lekua (tarteka) jostura:Makinak abiarazteko-gelditzeko zikloan funtzionatzen du. Gurpilek distantzia laburrean biratzen dute ("altuera"), gelditu egiten dira eta, ondoren, uneko pultsu bat ematen da-puntu-soldatzaile batek bezala-errepikatu aurretik. Honek gainjartzen diren soldadura-kota sorta bat sortzen du. Metodo hau ohikoa da zigilu jarraitua beharrezkoa ez den lekuetan, bero-sarrera murrizten baitu eta distortsioa minimizatzen baitu.
4. Abantailak eta mugak
| Abantailak | Mugak |
|---|---|
| Ekoizpen-tasa altuak& Abiadura | Ekipamendu kostu altua |
| EkoiztuHermetikoki Zigilatuaartikulazioak | Itzulitako juntura eta kurba lineal/errotazio simetrikoetara mugatuta |
| Kontsumigarririk ezbetegarri hagak edo gasa bezala | Metal guztiak ez dira egokiak (adibidez, eroankortasun termiko handiko metalak zailak dira) |
| Prozesu garbiatxinparta edo kerik gabe | Gainjarritako juntagailuak pisua eta materiala gehitzen ditu ipurdiko junta batekin alderatuta |
| Errepikagarritasun bikainaeta automatizazioa | Espezializazio handia eskatzen du parametroak behar bezala ezartzeko |
5. Aplikazio arruntak
Josturako soldaduraindustria-estandarra da etengabeko -juntura bat behar duen aplikazioetarako:
- Automobilgintza:Erregai deposituak, ihes-sistemak, muturrak, olio-iragazkiak, bihurgailu katalitikoak.
- Industria:Presio-ontziak, zilindro hidraulikoak, hozteko osagaiak (konpresoreak, lurrungailuak), bidalketa-bidoiak eta upelak.
- Aeroespaziala:Erregai-lerroak eta depositu txikiak.
- Kontsumo-ondasunak:Etxetresna elektrikoen karkasak (adibidez, ur-berogailuen deposituak, garbigailuen ontziak).