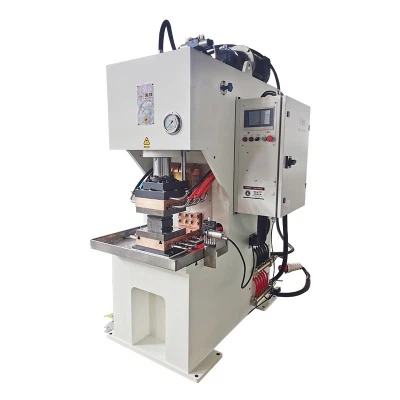
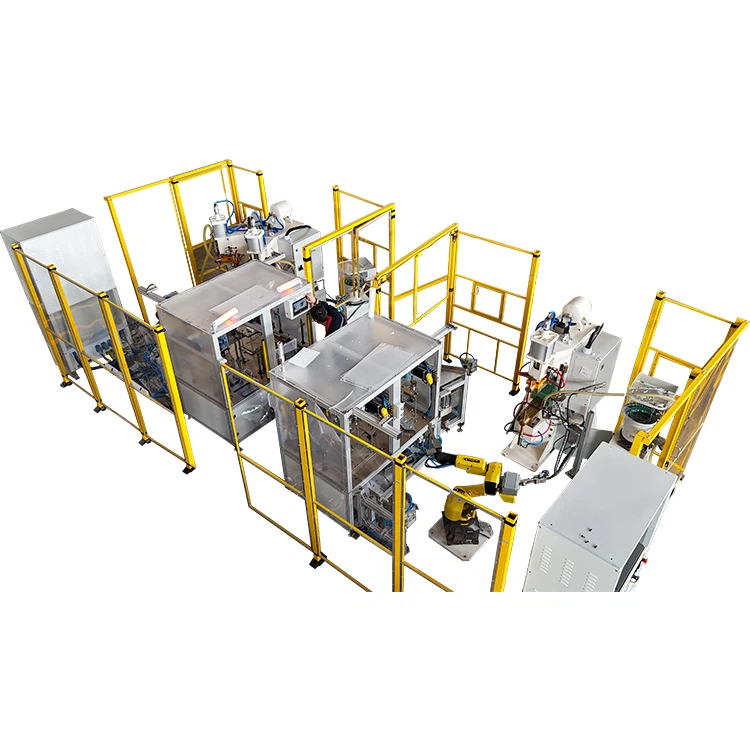
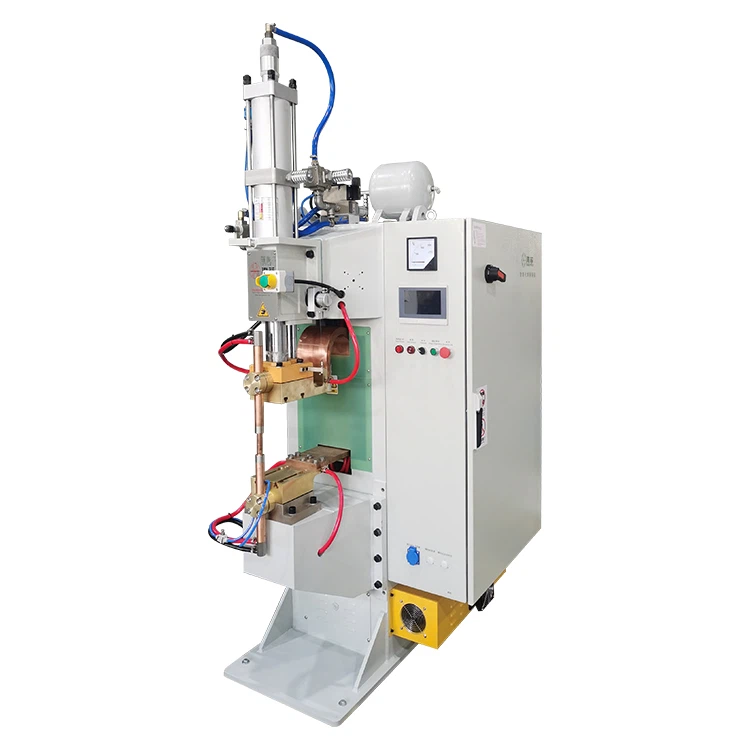
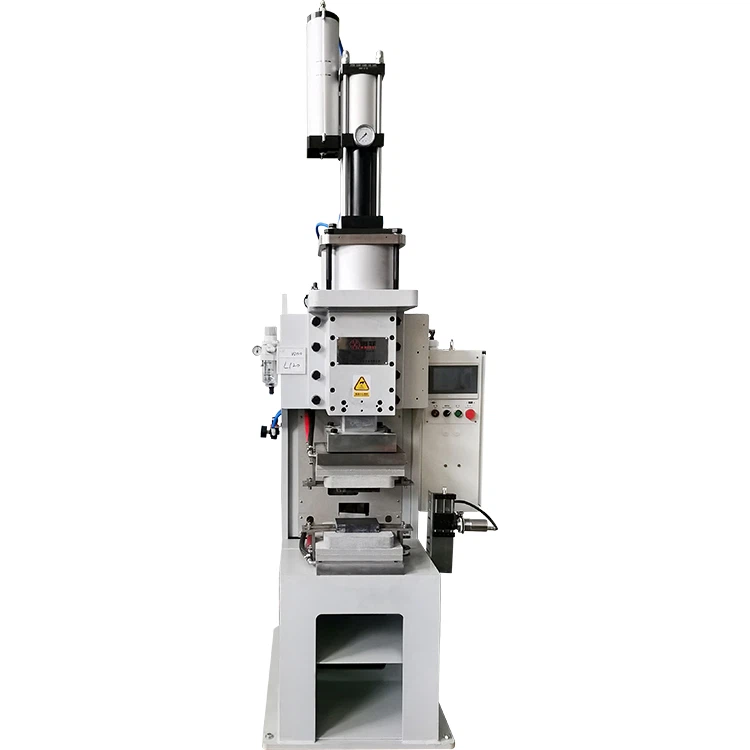
Energia Berriko Ibilgailuen, bateriaren erretiluen eta beste-zehaztasun handiko beste piezen osagaien -bolumen handiko fabrikazioan, proiekzio-soldadura-teknologia prozesu kritikoa bihurtu da, bere eraginkortasunagatik eta juntura-kalitate koherenteagatik.
Hala ere, 2026an manufaktura-sektorea adimen eta iraunkortasun handiagorantz mugitzen den heinean, proiekzio-soldadura-lanpostu bat eskuratzeko erronkak gero eta konplexuagoak dira. Soldadura kanporatzea hariak kaltetzea, produkzio-zikloaren denborak ez betetzea eta aldaketa-aldi luzeak bezalako gaiak sarritan oinarrizko "informazioaren asimetria" batetik sortzen dira hasierako hautapen fasean.

Enpresei hutsune hauetan nabigatzen laguntzeko, gida honek Haifei Welding Equipment Co., Ltd bezalako industriako liderren esperientzia praktiko zabala aprobetxatzen du.-Proiekzioaren soldadura-lanpostuetako oinarrizko hiru konfigurazio-tranpa nagusien azterketa sakona eskaintzen du eta EEAT estandarrari atxikitako hautaketa-aholkuak eskaintzen ditu.
Elikatze-iturriaren desberdintzea: CD eta MFDCren arteko desegokitze-tranpa saihestea
Kontratazioko hutsunerik ohikoena saltzaileek hizkuntza lauso eta "unibertsala" erabiltzen dutenean da energia iturri motak nahasteko. Egia esan, kondentsadoreen deskarga eta maiztasun ertaineko korronte zuzeneko elikatze-iturriak funtsezkoak dira prozesu-printzipioetan eta aplikazio-eszenatokietan. Energia-iturri okerra hautatzeak zuzenean produktuaren onarpen-tasen jaitsiera handia ekarriko du.
Kondentsadoreak Deskargako Soldadura: Doitasun Lokaletarako aukera hobetsia
Kondentsadoreak deskargatzeko teknologiak kondentsadore-banku batetik metatutako energia askatzen du berehala. Deskarga-denbora oso laburra da, normalean 3 milisegundo eta 8 milisegundo artean. Deskarga azkar honek Bero Eragindako Zona minimizatzen du, hari kaltegarrietatik soldadura kanporatzea saihestuz. Bereziki egokia da-M6 eta M12 arteko azkoinetan soldadura egiteko,-beroan estanpatutako altzairua eta-ersistentzia handiko altzairua bezalako materialetan.
Maiztasun ertaineko DC soldadura: -geruza lodi eta anitzeko materialetarako zaldia
MFDC elikatze iturriek normalean 1000 Hz-ko maiztasunean funtzionatzen dute, eta AC soldadura tradizionalek baino 20 aldiz handiagoa den kontrol-zehaztasuna eskaintzen dute. Korronte-irteera etengabea eta oso egonkorra eskaintzen dute, -proiekziorik gabeko junturak,-geruza anitzeko plaka lodietako soldadura edo bero sarrera-baldintza zehatzak dituzten prozesuetarako aproposa da.
| Ezaugarri | Kondentsadorearen Deskargako Soldadura | Maiztasun ertaineko DC soldadura |
| Deskarga Denbora | 3 – 8 ms (oso laburra) | 10 – 1000 ms (Egokigarria) |
| Bero Eragindako Zona | Gutxienekoa, ia kanporatzerik ez | Txikia, oso kontrolatua |
| Funtsezko Abantaila | Hari babesa, energia-eraginkortasuna, sarearen eragin txikia | Egonkortasun handia, material lodietarako egokia |
| Aplikazio tipikoa | Automobilgintzako fruitu lehorrak, altzairu-beroan estanpatuta, doitasun-elektronika | Baterien erretiluak, gorputza-egitura zurietan-, geruza anitzeko plakak- |
Ez utzi engainatu "-tamaina bakarra-guztientzako-makina" baten erreklamazioak. Ospe handiko fabrikatzaileek, hala nola, Haifei Welding-ek, normalean doako prozesuaren baliozkotzea (lagin-probak) eskaintzen dute bezeroaren materialaren lodieran eta finkagailuen zehaztapenetan oinarrituta, potentzia-plataforma benetako ekoizpen-eskakizunekin bat datorrela ziurtatzeko.
"Sasi-integrazioa" haratago: automatizaziotik benetako adimenera igarotzea
-Kostu baxuko irtenbide askok soldadura-makina baten ondoan beso robotiko bat gehitzea eta "lanpostu automatizatu" gisa etiketatzea besterik ez dute suposatzen. Horrelako sistemak, integrazio sakonik ez dutenak, sarritan "informazio-silo" bihurtzen dira martxan jarri ondoren ekoizpen-lerroan, fabrika modernoen kalitate-trazabilitate-eskakizun zorrotzak betetzen ez dituztenak.
Komunikazio Industrialeko Protokoloen Osotasuna
Benetako lan-estazio adimendun batek bus industrial estandarrak izan behar ditu, hala nola Profinet edo EtherNet/IP. Hau ez da robotaren eta soldatzailearen arteko komunikaziorako soilik, baizik eta funtsezkoa da fabrikako Fabrikazio Exekuzio Sistemarekin integratzeko.
Datuen Trazabilitatea eta SPC Analisirako Gaitasunak
IATF 16949 kalitatea kudeatzeko sistemaren arabera, soldadura bakoitzeko datu kritikoak-korrontea, presioa eta desplazamendua barne-denbora errealean bildu eta artxibatu behar dira-, askotan Ibilgailuen Identifikazio Zenbaki edo lan-eskaera batekin lotuta. Haifei-ren lan-estazioek denbora errealeko-datuen trazabilitatea eta epaiketa automatikoa onartzen dute, eta Prozesuaren Kontrol Estatistikoaren analisia ahalbidetzen dute prozesuen desbideraketak aurreikusteko eta aurrea hartzeko, kalitatearen kudeaketa "produkzio-ondoko-ikuskapenetik" prebentzio proaktibora igotzeko".
Malgutasuna eta Konpentsazio Teknologia
Piezen inkoherentziak konpontzeko, -kalitate handiko lan-estazioek konpentsazio-mekanismo flotagarriak edo ikusmen-gida-sistemak izan behar dituzte. Ezaugarri hauek aldaketa- eta arazketa-denbora nabarmen murrizten dute, soldadura-zehaztasun handia bermatuz funtzionamendu-baldintza konplexuetan ere.
Oinarrizko osagaien estandarra "ikusezina": MTBF funtsezko metrika gisa
Ekipamenduaren prezioaren aldea sarritan ikusten ez diren barne osagaietan ezkutatzen da. Kostuak murrizteko, fabrikatzaile batzuek maila-industrialekoak ez diren-kondentsadoreak edo hozte sistema sinplifikatuak erabiltzen dituzte, eta funtzionamendutik sei hilabeteko epean akatsak izaten dituzte.
Osagai kritikoen kontrol-zerrenda
- IGBT moduluak: lehentasuna eman Infineon bezalako nazioarteko 1. mailako markei, -maiztasun handiko aldaketetan egonkortasuna bermatzeko.
- Biltegiratze-kondentsadoreak: errendimendu handiko-kondentsadoreen (adibidez, EPCOS) bizi-iraupena eta edukieraren egonkortasuna funtsezkoak dira ekipoaren iraunkortasunerako.
- Hozte-sistema: -zirkuitu biko ura hozteko sistema derrigorrezkoa da transformadoreak eta potentzia-osagaiak etengabeko funtzionamenduan zehar gehiegi berotzen ez daitezen.
Fidagarritasun Datuen Erreferentzia
Industria estatistikek adierazten dutenez, lehen mailako proiekzioko soldadura-lanpostu baten hutsegiteen arteko batez besteko denborak 5.000 ordu baino gehiago izan behar ditu. Aitzitik, konprometitutako osagaiak dituzten-baxuko ekipoek 2.000 ordu baino gutxiagoko MTBF izaten dute. -Talde anitzeko produkzioan, horrek esan nahi du-beheko ekipoek hiruhilekoan planifikatu gabeko hainbat geldialdi egon daitezkeela, eta ondoriozko ekoizpen-galerak hasierako kostuen aurrezpena askoz gainditzen dute.
-Salmenta osteko zerbitzua: "Konponketa"tik "Bizizikloaren bermea"ra
-Tenpo altuko produkzio-lerroetarako, hala nola automobilgintzako osagaietarako, ordubete gelditzeak hamar mila dolar balio dezake. Hori dela eta, fabrikatzailearen zerbitzu-erantzuteko gaitasuna faktore kritikoa da kontratazioaren erabakian.
- Tokiko ordezko piezen inbentarioa:Fabrikatzaileak industria gune nagusietan zerbitzu tekniko zentroak dituen ala ez ebaluatzea. Adibidez, Haifeik Txinan zehar 8 zerbitzugune tekniko mantentzen ditu, ordezko pieza arruntak 48 orduko epean eskuragarri daudela bermatuz.
- Urruneko diagnostikorako gaitasuna:2026 ekipamendu aurreratuek urrutiko funtzionamendu eta mantentze-modulu bat izan beharko lukete, aditu teknikoek hodeiaren bidez aurretiazko arazoak konpontzeko aukera izan dezaten, guneko erantzun-denbora nabarmen murriztuz-.
- Etengabeko Prozesuaren Optimizazioa:Bazkide bikainak ekipamendu hutsa baino gehiago eskaintzen du; etengabeko prozesuaren parametroen optimizaziorako laguntza eskaintzen dute produktuak berritzen direnean edo materialak aldatzen direnean.
Ondorioa
2026ko lehiakortasun-ingurunean, aproiekzio soldadura lantokiajada ez da "makina erosketa" soila. Konpainiaren-epe luzerako hazkundeari eusteko gai den bazkide teknologiko bat hautatzea da. Enpresei gomendatzen zaie teknikoki gardenak, sendo konfiguratuta eta industriako kasu-azterketa zabalak dituzten etxeko marka nagusiei lehentasuna ematea.
Fabrikatzailearen I+G instalazioen -guneko ikuskapenak eginez, osagai kritikoen zerrenda egiaztatuz eta prozesuen laginketa zorrotza eginez, prezio baxuko-tranpak saihes ditzakezu eta soldadura ekoizteko lerro eraginkor, fidagarri eta adimentsua eraiki dezakezu.