Automobilgintzako ateak, batez ere kanpoko panelak, A klaseko gainazal gisa sailkatzen dira, kalitate estetikorik handiena eskatzen dutenak. Osagai hauek doitasunez-saldatzen dira altzairu galbanizatuko geruza anitzetatik (normalean 0,6 mm eta 1,2 mm arteko lodiera dutenak).
Soldadura-kalitatea ezinbestekoa da egituraren osotasunerako, baizik eta ibilgailuaren zigilatzeari, errendimendu akustikoari eta azken ikusmen-erakarpenari eragiten dio zuzenean.
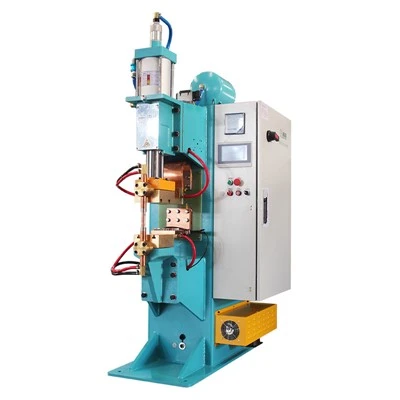


Fabrikazio tradizionalean, AC estandarra erabilizpuntuak soldatzeko makinakateak muntatzeko hainbat erronka esanguratsu dakartza:
- Kanporatzea eta koska:Korronte korrontearen zero-gurutzatze izaerak bero-sarrera ezegonkorra dakar, eta A klaseko gainazaletara atxikitzen den soldadura kanporatzea (zipriztina) eragiten du. Gainera, gainazaleko koska sakonek nabarmen handitzen dute-ondoko soldadura artezteko eta birfintzearen kostua.
- Nuggets inkoherenteak:Uneko erantzunak atzeratzeak soldadura-koiben tamainaren eta indarraren koherentzia eskasa dakar-geruza anitzeko plaka meheetan, eta horrek kalitate-kexak sor ditzake, esate baterako, ur-ihesak edo kabinako zarata anormalak.
- Zikloaren Denbora Botilak:AC makinen deskarga-ziklo luzeagoek automobilgintzako ekoizpen-lerro modernoen -denbora altuko eskakizunak betetzeko zailtasunak dituzte (adibidez, 45 segundo baino gutxiago edo berdina unitateko).
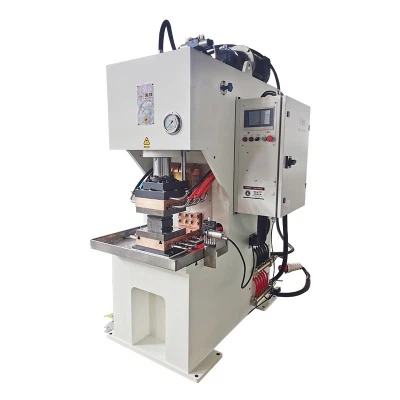
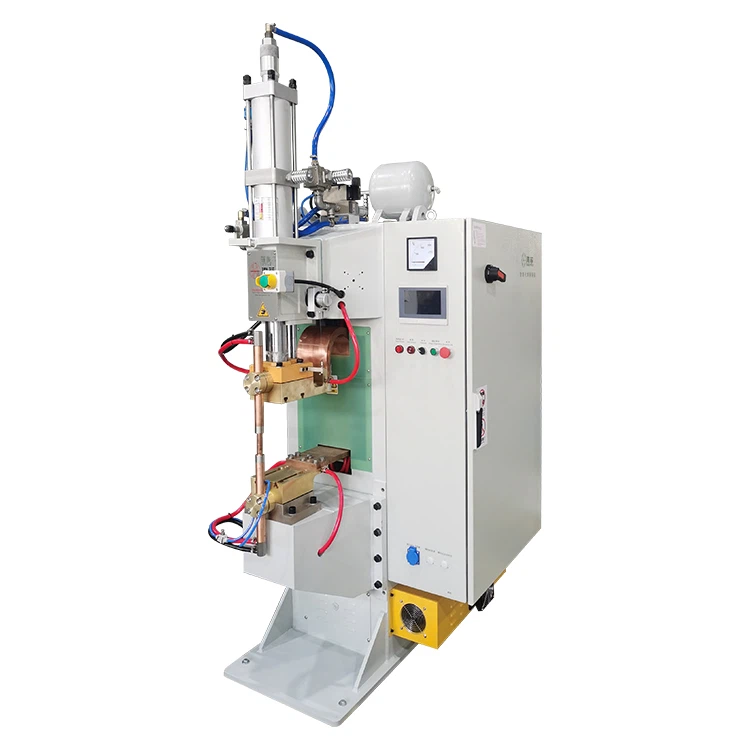
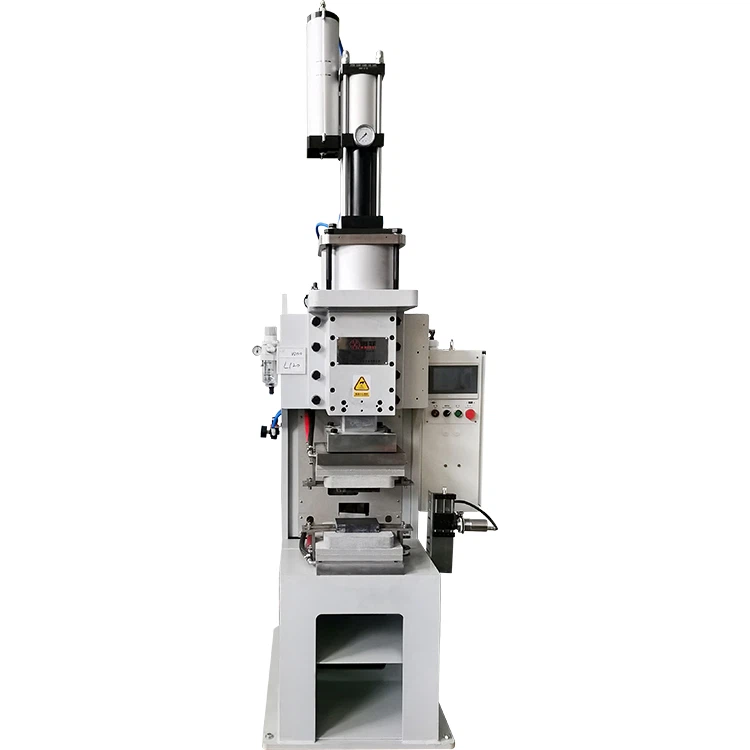
Produkzio-abiadura handietan "zero kanporatzea, deformazio txikia eta koherentzia handia" lortzeko, maiztasun ertaineko korronte zuzeneko (MFDC) puntuko soldadura makinak industriaren estandar global bihurtu dira. Wuxi Haifei Welding Equipment Co., Ltd.-k MFDC teknologiaren balioa balioztatu du hiru dimentsio nagusitan, etxeko eta nazioarteko OEM ugarientzako inplementazio arrakastatsuen bidez.
Zehaztasun-bero-sarreraren kontrola: A klaseko gainazaletan "Zero kanporaketa" lortzea
Kanpoko ateen panelek -zero tolerantzia dute soldadura kanporatzeko. MFDC puntuko soldadura-makinek arazo hau oinarrizko mailan jorratzen dute funtzionamendu-printzipio bereziaren bidez.
Uneko zero -gurutzaketa ezabatzea: DC irteera egonkorra
AC soldadura tradizionalek (50Hz/60Hz) zikloko bi aldiz zero gurutzatzen duen uhin sinusoidalaren korrontea sortzen dute. Honek bero-sarreran eta energia-ezegonkortasunean-soldadura kanporatzearen eragile nagusiak gorabehera handiak eragiten ditu.
- MFDC Inbertsore Teknologia: MFDC puntuko soldadura-makinek sarrerako AC potentzia zuzentzen dute eta inbertsore bat erabiltzen dute maiztasun handiko -AC bihurtzeko (1000 Hz edo handiagoa), eta gero berriro zuzentzen da DC irteera leun batean. -Maiztasun handiko DC honek zero-gurutza-puntua ezabatzen du, bero-sarrera etengabea eta egonkorra bermatuz.
- -Etapa anitzeko uhin-formaren kontrola: Haifei-ren MFDC puntuko soldadura-makinek etapa anitzeko uhin-formaren programazioa onartzen dute (adibidez,-preberoa, soldadura nagusia eta tenplaketa).
- Aurre-beroa: ukipen-azalak leundu eta hasierako shock termikoa murrizten duen korronte baxuko-fasea.
- Soldadura nagusia: -zehaztasun handiko korronte-emate egonkorra, soldadura-kota uniforme bat osatzeko.
- Tenplaketa: korronte kontrolatutako korronte-jaitsiera, poste-soldadura-esfortzua murrizten duena, deformazioa eta koska-sakonera gehiago murriztuz.
Pikorren kontrol-maila honek kanporatzea %85 baino gehiago murrizten du, eta ateak soldatzeko estazio gehienek artezketa-prozesua erabat ezabatzeko aukera ematen du. Piezak zuzenean margotegira eraman daitezke, ekoizpen-kostuak nabarmen murriztuz.
Koska-sakonera optimizatzea pintura-kalitate handiagoa lortzeko
Soldadura-denbora laburragoak eta korronte egonkorragoa erabiliz, MFDC makinek elektrodoen presio optimizatua ahalbidetzen dute, soldadura-ondoren -koskaren sakonera eraginkortasunez kontrolatuz.
| Soldadura Teknologia | Uneko uhin forma | Kanporatzea Kontrola | Koskaren sakonera | Aplikazio tipikoa |
| AC estandarra | Uhin sinusoidala (Zero-gurutzatzea) | Kanporatze-tasa altua | Sakona; artezketa eskatzen du | Zati estrukturalak/-ez-estetikoak |
| MFDC | Smooth DC (Zero-gurutzatu gabe) | Ultra-baxua (<15%) | Azalekoa; ez da artezketa behar | Ateko panelak, A klaseko gainazalak |
Kalitate eta sinkronizazioa kuantifikagarriak: plaka meheetan Nugget koherentzia bermatzea
Ateak soldatzeko beste erronka bat-anitz geruza meheen plaka gainjartzea da (adibidez, 0,7 mm + 0.9 mm). Material mehe hauek zurruntasun txikia dute eta soldadura-prozesuan presioaren eta desplazamenduaren gaineko kontrol oso zehatza behar dute.
-Begizta itxiaren kontrola: presioa-korrontearen sinkronizazioa eta desplazamenduaren sentsazioa
Soldadura hotzak eta koherentziarik gabeko nuggets elektrodoak pieza guztiz konprimitu aurretik deskargatzen direnean gertatzen dira sarritan.
- Elektrodoen desplazamendu-sentsoreak:Haifei ekipamenduak -zehaztasun handiko desplazamendu-sentsoreak integratzen ditu benetako "sakatu-lehenik, deskarga-geroago" begizta itxia-kontrola lortzeko. Sistemak elektrodoen joan-etorria-denbora errealean kontrolatzen du, eta soldadura-korrontea hutsuneak kendu eta ezarritako presioa lortu ondoren soilik hasten dela ziurtatzen du.
- Energiaren errepikakortasuna:MFDC makinen{0}}zehaztasun handiko kontrolak energiaren errepikakortasuna % ±2 barruan bermatzen du. Koherentzia hau soldadura nugget kalitatearen oinarria da.
OEM estandarrak betetzea: CPK eta ebakidura-indarraren neurketak
Automobilgintzako OEMek soldadura-kalitaterako estandar zorrotzak eta kuantifikagarriak eskatzen dituzte.
- CPK balioak:Soldadura nugget diametroaren CPK (Prozesuaren Gaitasun Indizea) koherentziarako funtsezko metrika da. MFDC kontrolarekin, nugget-en diametrorako CPK 1,67 baino handiagoa edo berdinean egonkor daiteke (Six Sigma kalitate-maila), 1,33ko industria-eskakizun arrunta baino askoz gehiago gaindituz.
- Ebakidura-indarra:Soldaduraren erresistentzia mekanikoak diseinuaren zehaztapenak bete behar ditu. Ateen soldaketak normalean 4,5 kN-ko ebakidura-erresistentzia behar du. MFDC puntuko soldadura-makinek estandar hau etengabe betetzen eta gainditzen dute, atearen epe luzeko -egiturazko fidagarritasuna bermatuz.
-Tempo altuko automatizazioa: roboten sinkronizazioa eta OEEren aurrerapenak
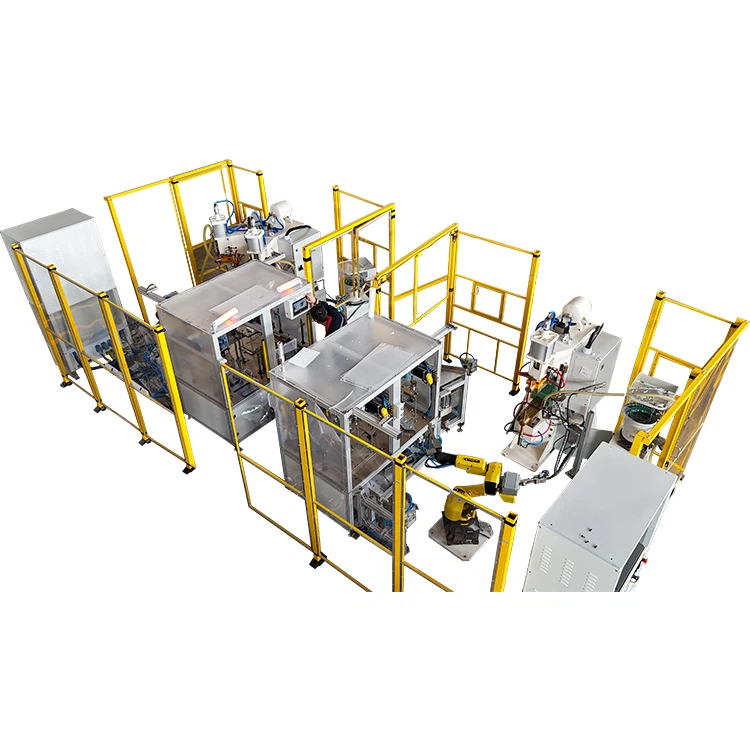
Ekoizpen-lerro automatizatuetan, puntu-soldatzeko makinak ezin hobeto sinkronizatu behar du -abiadura handiko robotekin, ziklo-denbora zorrotzak betetzeko.
Mugimenduan kargatzea: soldadura-zikloa laburtzea
Automobilgintzako ate tipiko batek 30-50 soldadura puntu ditu, eta guztira 45 segundo baino gutxiagoko ziklo-denbora behar du. Horrek esan nahi du soldadura bakoitzeko batez besteko denbora-kokatzea, soldadura eta robotaren mugimendua barne-segundo 1 izan behar duela gutxi gorabehera.
- Deskarga eta karga azkarrak:Haifei MFDC puntuko soldadura-makinek 0,6 segundoko deskarga-zikloa dute eta "mugimenduan kargatzen" onartzen dute. Robota A puntutik B puntura mugitzen den bitartean, soldatzaileak bere karga-zikloa amaitzen du, B puntura iristean berehala deskargatzeko aukera emanez. Honek nabarmen murrizten du-soldatzeko denbora.
- Integraziorik gabekoa:Ekipamenduak Profinet edo EtherNet/IP interfaze estandarizatuak eskaintzen ditu -abiadura handiko eta etengabeko komunikaziorako, FANUC, ABB eta KUKA bezalako robot industrialen sistema nagusiekin.
Onura ekonomikoak kuantifikatzea: OEE eta kostuen aurrezpena
OEM ateak ekoizteko lerro nagusi baten kasu azterketa batek erakutsi zuen:
- Edukiera handitzea:Ziklo-abiadura eta fidagarritasun handiak direla eta, -txanda bakarreko ahalmena % 18 handitu da.
- Kostuen aurrezpena:Kanporatzearen eta birmoldaketen murrizketa izugarriarekin, urteko lan eta konponketa kostuak 85.000 $ baino gehiago murriztu ziren (. 600.000 RMB inguru).
- OEE neurketak:Ekipoen eraginkortasun orokorra % 90etik gora egonkortu zen.
Kalitatearen Trazabilitatea: Ikuskaritza Digitalaren Baldintzak betetzea
Automobilgintzaren fabrikazio modernoak bizitza-ziklo osoaren trazabilitatea eskatzen du produktuaren kalitaterako.
- VIN-mailako artxiboa:Soldadura-parametro guztiak (korrontea, tentsioa, denbora, desplazamendua) automatikoki artxibatzen dira VIN (Ibilgailuen Identifikazio Zenbakia) eta lokalean gordetzen dira edo MESera igotzen dira.
- Ikuskaritzak egiteko prest:OEM kalitate-ikuskaritzetan, sistemak berehala berreskura ditzake edozein atetako soldadura bakoitzaren datu historikoak. Horrek kalitatezko ebidentzia kate osoa eskaintzen du, konpainiak auditoria zorrotzenak erraz gainditzen dituela bermatuz.
Ondorioa
Automobilgintzako ateen fabrikazioan MFDC puntuko soldadura-makinen aplikazioa berritze tekniko bat baino gehiago da; kalitatearen filosofian jauzia da. Soldadura-arrisku handiko eta-berrelantze prozesu batetik-zehaztasun handiko eta aurreikus daitekeen eragiketa automatizatu batera eraldatzen du.
Haifei MFDC puntuko soldadurarako makinak, bero-kontrol zehatzarekin, sinkronizazio adimendunarekin eta trazagarritasun osoarekin, bazkide nagusiak dira -kalitate handiko eta-eraginkortasun handiko ateak fabrikatzeko-fabrikatzaileei "piezak elkarrekin eustetik" "kalitate ikusezina" lortzera pasatzen laguntzeko.