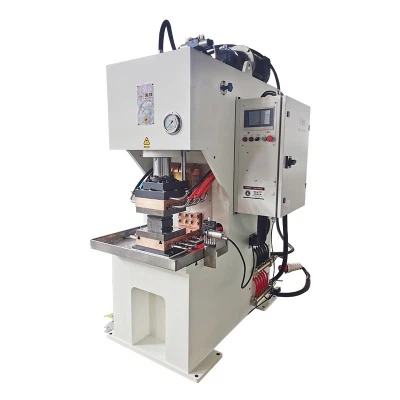
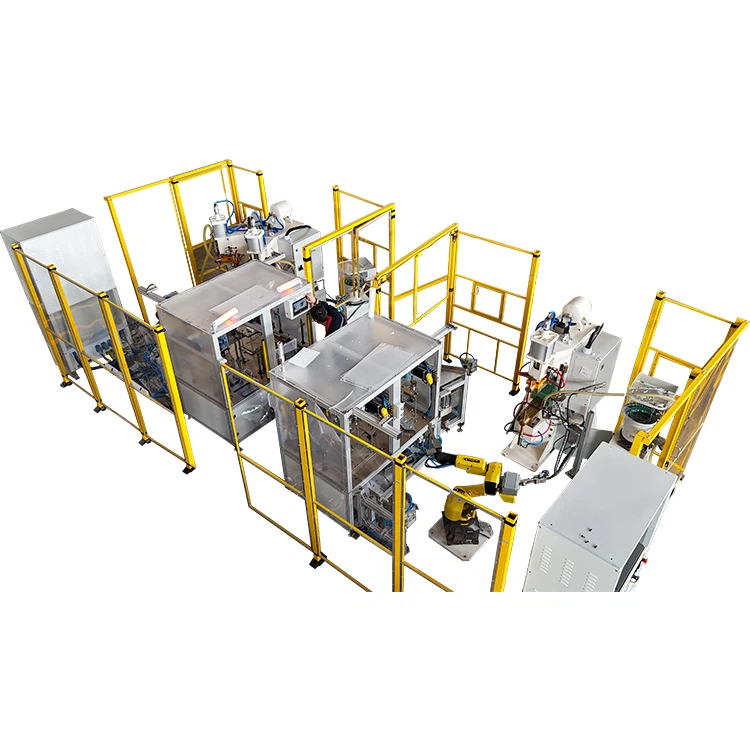
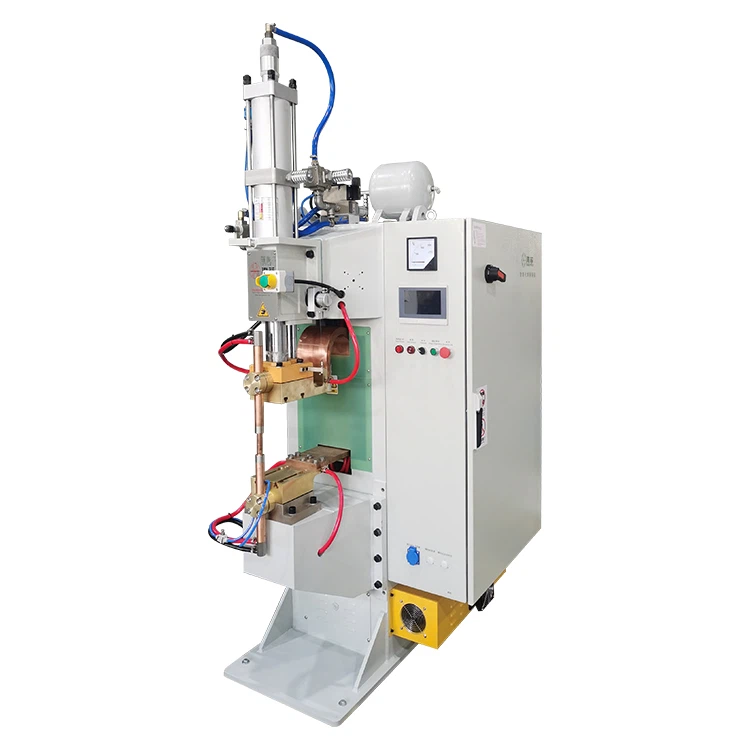
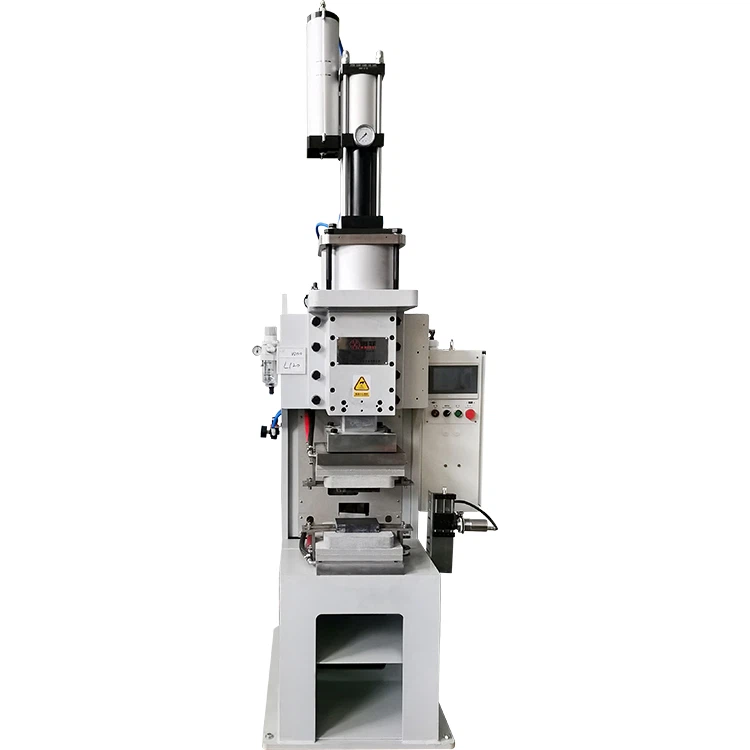
Maiztasun ertaineko korronte zuzena (MFDC) inbertsorepuntuak soldatzeko makinakoinarrizko ekipamendu bihurtu dira fabrikazio modernoan, bereziki-eskakizun handiko sektoreetan, hala nola automobilgintza, aeroespaziala eta doitasun-elektronika bezalakoak, eraginkortasun handiagatik, energia aurrezteagatik eta kontrol zehatzeko gaitasunengatik.
Gailu hauek normalean 1 eta 4 kHz arteko maiztasunetan funtzionatzen dute, eta soldadura-korrontearen kontrol zehatza ahalbidetzen dute ±% 1 barruan, eta horrek oinarri tekniko sendoa eskaintzen du kalitate handiko -soldadurarako 1. Hala ere, haien potentziala guztiz ustiatzeko eta "zero-akats" ekoizpena lortzeko, kalitate-berme sistema sistematiko eta dimentsio anitzeko sistema bat ezarri behar da.


Hiru nukleoen soldadura-parametroen kontrol zehatza
Parametroen kontrol zehatza soldadura kalitate handia bermatzeko oinarria da. MFDC puntu-soldatzaileentzat, soldadura-korrontea, soldadura-denbora eta elektrodo-indarra dira soldadura nugget-en eraketaren kalitatea zehazten duten hiru oinarrizko parametroak. Hiru faktore hauek modu kolektiboan eragiten dute soldadura-prozesuan zehar bero-sarreran eta deformazio plastikoan, azken finean, soldadura-penaren tamaina eta erresistentzia mekanikoa zehazten dute.
Ekoizpen praktikoan, parametroen ezarpenak fin-fin egokitu behar dira material motaren, lodieraren eta gainazaleko egoeraren arabera. Esate baterako, American Welding Society (AWS) estandarren gomendioetan oinarrituta, soldadura-parametroen gama nabarmen aldatzen da material-konbinazio desberdinetarako, beheko taulan erakusten den moduan:
| Material Mota | Materialaren lodiera (mm) |
Soldadura Korrontea (A) |
Soldatzeko denbora (ms) | Elektrodoaren indarra (kN) |
| Karbono gutxiko altzairua | 1.0 + 1.0 | 8,000 - 10,000 | 160 - 200 | 2.2 - 2.5 |
| Altzairu Galbanizatua | 1.5 + 1.5 | 10,000 - 13,000 | 240 - 300 | 3.0 - 3.5 |
| Aluminiozko aleazioa | 2.0 + 2.0 | 25,000 - 35,000 | 20-50 | 4.0 - 5.0 |
MFDC puntuko soldatzaileen kontrol sistema digitalak interfaze intuitiboa eskaintzen du parametroak doitzeko. Enpresek abantaila hori aprobetxatu beharko lukete produktu eta material konbinazio zehatzetara egokitutako soldadura-prozesuen datu-base bat ezarriz. Horri esker, soldadura-leiho optimoa zehazten da tolerantzia-tarte altuarekin, eta, ondorioz, ekoizpen-prozesuak kanpoko interferentzia-faktoreekiko duen erresistentzia hobetzen du.
Piezen Kalitate Kontrola Jatorrian
Piezen hasierako egoera soldadura kalitateari eragiten dion faktore kritikoa da. "Zaborra sartu, zaborra kanpora" printzipioa berdin aplikatzen da fabrikazioko soldadura-prozesuan.
Lehenengo kontua gainazaleko garbitasuna da. Piezen gainazaleko olioak, herdoilak, oxido-geruzak edo beste kutsatzaile batzuek ukipen-erresistentzia nabarmen handitzen dute, eta korronteen banaketa irregularra eta ihes termikoa eragiten dute, eta horrek soldadura hotzak, erre-errazak eta kanporatze larriak eragin ditzake. Ikerketek adierazten dute automobilgintzan, kanporatzearen agerpen-tasa % 60koa izan daitekeela, eta oso lotuta dago piezaren gainazalaren garbitasunarekin 4. Horregatik, piezaren gainazalaren garbiketa sakona derrigorrezkoa da soldadura-eragiketen aurretik.
Bigarren kontua proiekzioen diseinua eta zatien egokitzea-da. Proiekzio-soldadura aplikazioetarako, proiekzioaren diseinu geometrikoa funtsezkoa da. Industriaren esperientziak iradokitzen du proiekzio-altuera normalean xaflaren lodiera baino 1,2 eta 1,5 aldiz izan behar dela diseinatuta, eta bere diametroa zehatz-mehatz bat etorri behar da ezarritako elektrodoaren indarrarekin, forjatze prozesuan hasierako kontaktu ezin hobea bermatzeko. Gainera, piezen arteko egokitze--aldea zorrotz kontrolatu behar da, gehiegizko hutsuneak korronte-shunt-aren eta soldadura-indar nahikorik ezaren kausa ohikoak baitira.
01
Elektrodoak, soldadura-korrontea eta indarra transmititzeko oinarrizko osagai gisa, energia-transferentziaren egonkortasuna eta kontzentrazioa zuzenean zehazten dituen baldintza du.
Elektrodoak higatzen dira -epe luzeko-korronte altuko eta-presio handiko inpaktuen eraginpean, eta horrek ukipen-eremua handitzen du eta dagokion korronte-dentsitatean murrizten da. Hori dela eta, elektrodoen ohiko janztea edo ordezkatzea beharrezkoa da soldaketaren kalitatearen koherentzia mantentzeko. Elektrodoen mantentze-egutegi argi bat ezarri behar da, hala nola elektrodoaren punta 500 eta 1.000 soldadura bakoitzean behin jantzita, forma geometriko eta gainazaleko akabera egokia mantentzeko.
02
Elektrodoen hoztearen eraginkortasuna ezinbestekoa da elektrodoen bizitzarako eta soldadura egonkortasunerako. MFDC puntu-soldagailuak behartutako ura hozte-sistemekin hornituta daude normalean, eta ezinbestekoa da hozte-uraren emaria nahikoa dela ziurtatzea (industria-arauek normalean 60 L/min baino gutxiago behar dute) eta uraren tenperatura egonkorra dela.
TWI (The Welding Institute) autoritarioaren ikerketek azpimarratzen dute hozte eraginkorrak elektrodoen higadura nabarmen moteltzen duela eta bere bizitza iraupena luzatzen duela, eta, ondorioz, soldadura-kalitatearen -epe luzerako koherentzia bermatzen duela.
Monitorizazio adimenduna eta AI-Lagundutako-Begizta Itxiaren Kontrola
Monitorizazio adimenduna eta Adimen Artifizialaren (AI) teknologiaren sarrera funtsezko garapen-joera da soldadura-kalitatean "zero-akats" ekoizpena lortzeko.
Kalitate-kontroleko metodo tradizionalak lineaz kanpoko proba suntsigarrietan oinarritzen dira, eraginkorrak ez direnak eta ezin dira %100eko ikuskapena lortu. MFDC puntuko soldadura modernoek sentsore eta kontrol teknologia aurreratuak integratzen dituzte soldadura prozesuaren sareko denbora errealean-denboran kontrolatzeko.
Soldadura-prozesuan zehar korrontea, tentsioa, indarra eta elektrodoen desplazamendua bezalako datuen -maiztasun handiko laginketa eginez, soldadura bakoitzaren "ECG"-erresistentzia-kurba dinamikoa-denboran-erraztu daiteke. Kurba honek soldadura nugget eraketa, hazkuntza eta solidotze prozesu osoa erakusten du. Gorabehera anormal oro balizko kalitate-arazoetarako abisu goiztiarreko seinale gisa balio dezake.
Gainera, punta-puntako-teknologiak, hala nola Digital Twins, soldadura kalitate-kontrolean aplikatzen ari dira. Soldadura-prozesuaren eredu birtual bat eraikiz, soldadura-emaitzak simulatu eta iragartzea posible da parametro-konbinazio ezberdinetan, denbora errealean-diagnostikoa eta soldadura-kalitatean esku-hartze proaktiboa ahalbidetuz, azken finean prozesuaren "begizta-itxiaren kontrola" lortuz.
Arauak betetzea eta Datuak-Bilatutako Ikuskapen Sistema bat ezartzea
Industriako estandarrak zorrotz betetzea da produktuaren kalitatea betetzen dela bermatzeko oinarria. Nazioartean onartutako estandarrak AWS D8.1M (altzairurako) eta AWS D8.2M (aluminiorako), baita Erresuma Batuko BS1140:1993 ere, soldadura-prozeduraren zehaztapenerako eta kalitate-ikuskapenerako orientabide zientifikoa eskaintzen dute.
Enpresek barneko datuen{0}}kalitatearen ikuskapen-sistema bat ezarri beharko lukete, honako hauek barne hartzen dituena:
Ikus-ikuskapena:
Soldadura-puntuen gainazalean akats makroskopikorik dagoen egiaztatzea, hala nola pitzadurak, -erreketak edo koska larriak.
Proba suntsitzaileak:
Aldian-aldian trakzio--ebakidura-probak edo zuritu-probak egitea soldaduraren benetako indarra eta hutsegite-modua egiaztatzeko (huts-modu aproposa ateratze-hutsegitea da).
-Proba suntsitzaileak (NDT):
Egitura-osagai kritikoetarako, metodo ez-suntsitzaileak, hala nola ultrasoinuen probak edo X-izpiak, barneko soldadura-kalitatearen %100eko ikuskapena egiteko.
Ikuskapen-datuak soldadura-prozesuko{0}}denbora errealeko monitorizazio-datuekin lotzeak soldadura-prozedura etengabe optimizatzen du, eta, ondorioz, soldadura-kalitatearen egonkortasuna eta fidagarritasuna hobetzen dira.
Ondorioa
MFDC inbertsorearen kalitatea bermatzeapuntu-soldatzaileaksistemaren ingeniaritza-zeregin konplexua da, hainbat fase hartzen dituena: parametroen kontrola, piezaren prestaketa, ekipoen mantentze-lanak, monitorizazio adimenduna eta estandarekiko atxikimendua. Prozesuaren kontrol zorrotza teknologia adimendun aurreratuekin konbinatuz, fabrikazio-enpresek soldadura-kalitatea nabarmen hobetu dezakete, ekoizpen eraginkorragoa eta fidagarriagoa lor dezakete eta merkatuan abantaila lehiakorra mantendu dezakete.