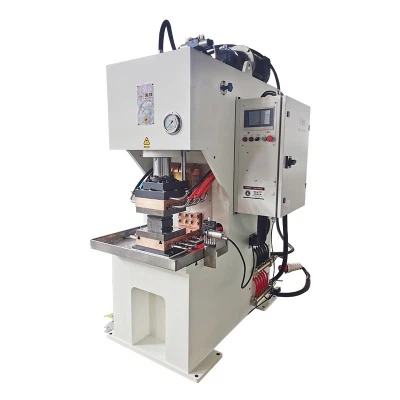
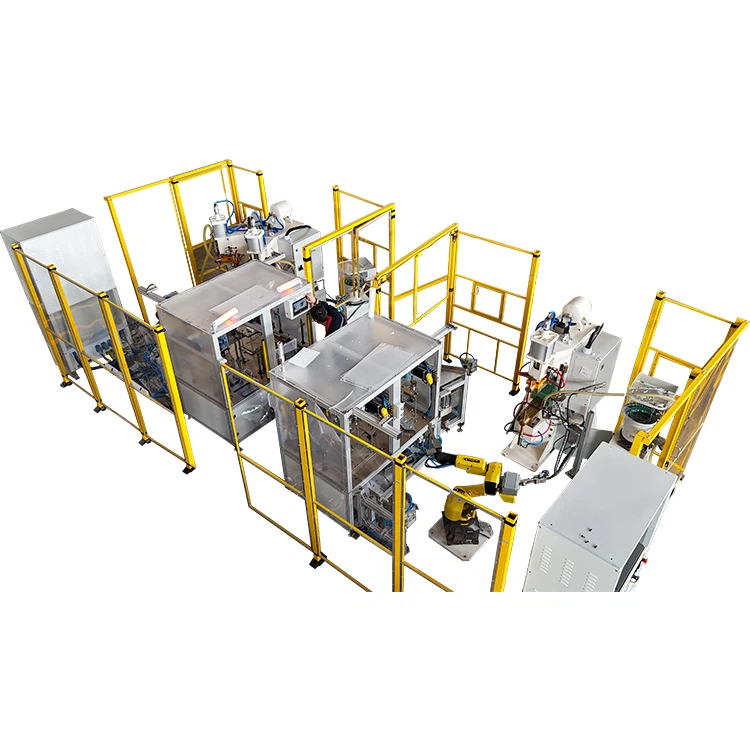
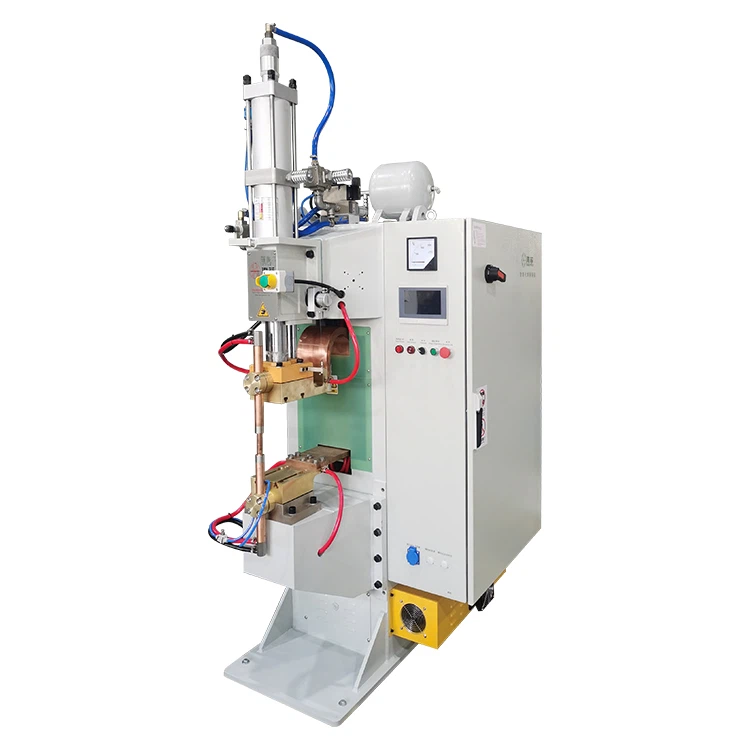
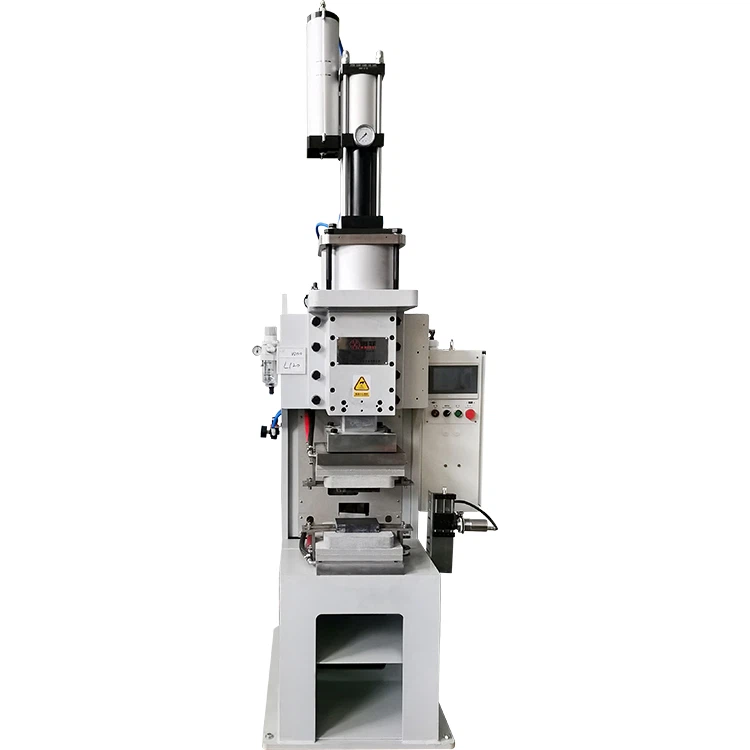
Altzairu herdoilgaitza, bere korrosioarekiko erresistentzia handia eta indar handikoa, oso erabilia da automobilgintza, aeroespaziala, medikuntzako gailuak eta etxetresna elektrikoetan. Hala ere, prozesuaErresistentzia Puntuen Soldaduraaltzairu herdoilgaitzak erronka bereziak ditu.
Bere berezko propietate fisikoek-erresistentzia elektriko handiak eta eroankortasun termiko baxuak-oso zehaztasun eta kontrol oso handia eskatzen dute soldatzerakoan, kanporaketa (zipriztinak), uzkurdura hutsuneak edo soldadura ahulak bezalako akats arruntak saihesteko. Maiztasun ertaineko korronte zuzenaren (MFDC) soldadura-prozesua menperatzeapuntu-soldatzaileakfuntsezkoa da soldadura egonkorrak eta{0}}erresistentzia handikoak lortzeko.


Zergatik da puntu bidezko soldadura altzairu herdoilgaitza altzairu leuna baino erronka handiagoa?
Altzairu herdoilgaitza soldatzeko zailtasuna, batez ere, bere materialaren ezaugarri berezietatik dator. Altzairu epelarekin alderatuta (-karbono gutxiko altzairua), altzairu herdoilgaitzak gutxi gorabehera sei aldiz handiagoa den erresistentzia elektrikoa du, eta eroankortasun termikoa nabarmen txikiagoa den bitartean.
| Jabetza materiala | Altzairu herdoilgaitza (adibidez, 304) | Altzairu Epela | Puntu-soldaduran eragina |
| Erresistentzia elektrikoa | Altua (. 72 µΩ·cm inguru) | Baxua (. 12 µΩ·cm inguru) | Bero gehiago sortzen du korronte berean, gehiegi berotzeko eta kanporatzeko joera duena, soldadura denbora laburragoa eskatzen duena. |
| Eroankortasun termikoa | Baxua (. 16 W/m·K gutxi gorabehera) | Altua (. 50 W/m·K gutxi gorabehera) | Beroa lokalean atxikitzen da soldadura-koskan, eta ondorioz, Bero-Ukituriko Gune handiagoa eta granular arteko korrosioa handiagoa da. |
| Urtze-puntua | Goiagoa (. 1400 gradu inguru) | Beherago (. 1500 gradu inguru) | Urtze-tenperaturara iristeko energia sarrera handiagoa behar du. |
Ezaugarri hauek "denbora laburrean, korronte handiko" soldadura estrategia azkar bat behar dute altzairu herdoilgaitzerako. Lineako maiztasun konbentzionala (50Hz/60Hz) puntu-soldagailuek korronte altu zehatza eta egonkorra emateko ahalegina egiten dute iraupen oso laburrean. Hori dela eta, maiztasun ertaineko korronte zuzena (MFDC) puntu-soldagailua da altzairu herdoilgaitzerako aukerarik onena. MFDC-k eskaintzen duen -DC irteera hurbilak milisegundoko-mailako korronte kontrola eta tenperatura igoera azkarrak ahalbidetzen ditu, bero-sarrera modu eraginkorrean kudeatuz, hau da, altzairu herdoilgaitzezko soldadura zailtasunak gainditzeko funtsezko teknologia.
Urrezko Balantza: Prozesuaren hiru parametro nagusiak (korrontea, indarra eta denbora)
Puntu-soldaketaren funtsa hiru parametro kritiko orekatzean datza: soldadura-korrontea, elektrodoaren indarra eta soldadura-denbora. Elkarren menpekoak dira eta modu kolektiboan zehazten dute soldadura nuggetaren eraketa eta soldaduraren kalitatea.
1. Soldadura Korrontea: Bero Sarreraren Kontrol zehatza
Soldadura-korrontea puntuzko soldadura-prozesuan beroa sortzeko faktore determinatzailea da. Joule-ren legearen arabera, erresistentzia puntuko soldaduran sortzen den $Q$ beroa $I$ korrontearen karratuarekiko proportzionala da ($Q \\propto I^2Rt$). Horrek esan nahi du korrontearen aldaketa txiki batek eragin handia izan dezakeela soldadura-beroan.
Altzairu herdoilgaitzaren erresistentzia elektriko handia dela eta, korronte baxuagoan bero nahikoa sortzen du. Ondorioz, altzairu herdoilgaitzezko puntuko soldadurarako beharrezkoa den korrontea normalean lodiera bereko altzairu leunarena baino %10 eta %30 txikiagoa da.
- Korronte nahikoa ez:Sortutako beroa ez da egokia soldadura-kota eraginkorra osatzeko, eta ondorioz soldadura ahula edo hotza sortzen da.
- Gehiegizko korrontea:Berehala bero gehiegi sortzen du, metalaren gehiegizko urtzea eraginez eta kanporatzea (zipriztinak) eraginez. Horrek soldadura itxura arriskuan jartzeaz gain, elektrodoen bizitza laburtzen du.
MFDC puntu-soldagailuek -maiztasun handiko inbertsore teknologia erabiltzen dute Korronte Konstantearen Kontrola lortzeko, korrontea ezarritako balioan mantentzen dela bermatuz, sare elektrikoan gorabeherak edo piezaren erresistentzian aldaketak izan arren. Hau funtsezkoa da altzairu herdoilgaitzezko soldadura kalitatearen egonkortasuna bermatzeko.
2. Elektrodo-indarra: kanporaketa kentzeko gakoa
Elektrodo-indarra soldatzailearen elektrodoek piezari egiten dioten presio mekanikoa da. Soldadura-prozesuan duen eragina bikoitza da:
- Harremanetarako Erresistentzia Kudeaketa:Indar egokiak piezen arteko ukipen estua bermatzen du eta piezen eta elektrodoen artean, ukipen-erresistentzia murriztuz. Honek beroa uniformeki banatzen laguntzen du, soinu soldadura nugget baten eraketa sustatzen du. Indar nahikorik ezak gehiegizko ukipen-erresistentzia dakar, beroa lokalean kontzentratzen du eta kanporatzeko joera handia du.
- Deformazioa eta uzkurdura saihestea:Indar nahikoak metal urtua soldadura-kota eremura mugatzen du, tenperatura altuetan kanporatzea eragozten du. -Soldatu ondoko hoztean egon daitezkeen uzkurdura-hutsuneak eta pitzadurak modu eraginkorrean kentzen ditu.
Altzairu herdoilgaitzarentzat, elektrodoaren indarra normalean altzairu leunarentzat baino apur bat handiagoa da altzairu herdoilgaitzaren etekin-indar handiagoa gainditzeko eta kontaktu intimoa bermatzeko. Hala ere, gehiegizko indarrak piezaren gainazalean koska edo deformazio sakonak eragin ditzake, produktuaren estetikari eraginez.
3. Soldatzeko denbora: milisegundoen artea
Soldadura-denbora korronteak piezak zeharkatzen dituen iraupenari egiten dio erreferentzia, normalean Zikloetan edo milisegundotan (ms) neurtuta (60 Hz-ko lineako maiztasunean, 1 ziklo=16.67 ms; 50 Hz-tan, 1 ziklo=20 ms).
Altzairu herdoilgaitzaren eroankortasun termiko baxuak esan nahi du beroa ez dela erraz xahutzen. Hori dela eta, soldadura denbora oso laburra (normalean 3 eta 15 ziklo artean) behar da soldadura nugget eraketa azkar osatzeko eta gehiegizko bero metaketa saihesteko.
- Denbora laburregia:Soldadura nugget ez dago guztiz osatuta, eta ondorioz soldadura indar nahikoa ez da.
- Denbora luzeegia:Bero-Afektatutako Zona (HAZ) hedatu egiten da, eta altzairu herdoilgaitzaren geruza pasiboa kaltetu dezake, bero-tindua (kolorea/belztzea) eta granular arteko korrosioarekiko suszeptibilitatea areagotuz, materialaren korrosioarekiko erresistentzia arriskuan jarriz.
MFDC puntu-soldatzaile modernoek soldadura-denbora milisegundoko zehaztasunarekin kontrola dezakete, eta hori ezinbestekoa da altzairu herdoilgaitzezko soldadura-prozesuan bero metaketa kudeatzeko.
Altzairu herdoilgaitzezko puntuko soldadura parametroen egutegia
Eragiketa-erreferentzia praktikoa lortzeko, honako egutegi sinplifikatu hau American Welding Society (AWS) altzairu herdoilgaitz austenitikoetarako gomendatutako praktiketan oinarritzen da (adibidez, AISI 301, 304, 316). Kontuan izan parametro hauek hasierako erreferentzia-balioak direla eta-fintu egin behar direla benetako aplikazioan dauden ekipo eta material espezifikoetan oinarrituta.
| Lodiera (mm) | Lodiera (hazbete) | Elektrodoaren indarra (N) | Soldadura-denbora (zikloak) | Soldadura-korrontea (kA) | Min. Ebakidura Erresistentzia (kN) |
| 0.53 | 0.021 | 1780 | 4 | 4.0 | 1.65 |
| 0.79 | 0.031 | 2890 | 5 | 6.0 | 3.02 |
| 1.02 | 0.040 | 4000 | 6 | 7.8 | 4.45 |
| 1.27 | 0.050 | 5340 | 8 | 9.5 | 6.67 |
| 1.57 | 0.062 | 6670 | 10 | 11.0 | 8.67 |
| 2.01 | 0.079 | 8450 | 14 | 14.0 | 12.01 |
| 3.18 | 0.125 | 14680 | 20 | 18.0 | 22.24 |
- Oharra: Elektrodoaren indarra LB-tik N-ra bihurtzen da (1 LB ≈ 4,45 N); Soldadura-korrontea A-tik kA-ra bihurtzen da; Ebakidura-indarra LBtik kN-ra bihurtzen da (1 LB ≈ 0,00445 kN).
- Zikloak 60Hz lineako maiztasunean oinarritzen dira. 50Hz erabiltzen baduzu, denbora % 20 luzatu beharko litzateke horren arabera. MFDC makinek ezarpen zehatzagoak ahalbidetzen dituzte milisegundoak (ms) erabiliz.
Elektrodoen hautaketa eta mantentze-lanak: soldadura-kalitatearen bermea ezezaguna
Elektrodoek rol hirukoitza betetzen dute puntu-soldaduran: korrontea eroalea, indarra aplikatzea eta beroa xahutzea. Haien hautaketa eta mantentzea funtsezkoak dira soldadura kalitaterako.
1. Elektrodoen materiala eta puntaren forma hautatzea
Altzairu herdoilgaitzezko puntuko soldadurarako, eroankortasun handiko eta-gogortasun handiko elektrodo-materialak erabili behar dira. Ohikoena Kromo Zirkonio Kobrea da (CrZrCu, RWMA Klase 2) . Material honek eroankortasun elektriko bikaina (korronte-transferentzia eraginkorra bermatzen du) eta gogortasun nahikoa (presio handian deformazioari aurre egitea) oreka eskaintzen du.
Elektrodoaren punta-forma normalean Kono Moztua edo Kupula bat da.
- Kono moztua:Presioa eta korrontea modu eraginkorrean kontzentratzen ditu, altzairu herdoilgaitzezko puntuko soldadura aplikazio gehienetarako egokia eta janzteko erraza.
- Kupula:Kontaktu-eremu apur bat handiagoa du, korronte-dentsitate uniformeagoa eskaintzen duena, gainazaleko koska gutxitu behar den aplikazioetarako egokia.
2. Hoztea eta janztea: elektrodoen bizitza eta soldadura koherentzia bermatzea
Hoztea funtsezkoa da elektrodoen mantenurako. Altzairu herdoilgaitzezko soldatzean sortzen den bero garrantzitsua elektrodoetatik azkar kendu behar da ura hozteko sistema baten bidez. Barneko uraren hozte eraginkorrak elektrodoaren punta-tenperatura egonkorra mantentzen du, elektrodoa gehiegi berotzearen ondorioz leuntzea eragozten du, eta, ondorioz, elektrodoak itsastea eta perretxikoak murrizten ditu.
Soldaduraren koherentzia mantentzeko beharrezkoa da elektrodoaren punta erregularki janztea. Elektrodoak higatzen eta deformatzen dira (hau da, "perretxikoak") soldadura jarraituaren ondoren, eta horrek ukipen-eremua handitzen du, korronte-dentsitatea murrizten du eta, azken finean, soldadura indar ezegonkorra dakar. Elektrodo-apaingailu automatiko bat erabiltzeak elektrodo-puntaren geometria zehatza berreskuratzea bermatzen du, eta hori ezinbestekoa da -kalitate handiko eta-bolumen handiko ekoizpenerako.
Akats arrunten diagnostikoa eta konponbideak
| Akatsen fenomenoa | Lehen Kausaren Analisia | Irtenbidea | |
| 1 | Kanporatzea (Zipriztina) |
1. Gehiegizko soldadura-korrontea; 2. Elektrodoaren indar nahikoa; 3. Azalera garbia. |
Korrontea apur bat murriztu; Handitu elektrodoaren indarra; Ondo garbitu piezaren gainazala. |
| 2 | Bero-tinta (kolorazioa) |
1. Gehiegizko soldadura denbora; 2. Hozte nahikoa; 3.-Ondoren oxidazioa. |
Soldadura denbora laburtu; Ziurtatu elektrodoen ura hozteko sistema eraginkorra dela; Beharrezkoa bada, erabili gas geldoen babesa. |
| 3 | Nugget tamaina nahikoa ez da |
1. Soldadura-korronte nahikoa; 2. Soldadura denbora laburregia; 3. Gehiegizko elektrodoaren indarra. |
Korrontea edo denbora pixka bat handitu; Murriztu elektrodoaren indarra. |
| 4 | Koska/Deformazio sakona |
1. Gehiegizko elektrodoaren indarra; 2. Elektrodoaren punta-diametro txikiegia. |
Apur bat murriztu elektrodoaren indarra; Hautatu diametro handiagoko elektrodo punta bat. |
| 5 | Uzkurdura Hutsak/Pitzadurak |
1. Eutsi denbora nahikoa; 2. Hozte-abiadura azkarregia. |
Eutsi-denbora behar bezala luzatu, soldadura-kota presiopean guztiz solidotzen dela ziurtatzeko. |
Eroslearen gida: nola hautatu altzairu herdoilgaitzezko soldadurarik egokiena
-Kalitate handiko altzairu herdoilgaitzezko puntuko soldadura bilatzen duten erabiltzaileentzat, funtsezkoa da makina egokia hautatzea. Hona hemen EEAT printzipioetan oinarritutako erosteko gomendio profesionalak:
1. Lehenetsi maiztasun ertaineko korronte zuzena (MFDC) teknologia
MFDC puntuko soldadura altzairu herdoilgaitzezko puntuko soldadurarako industria estandarra da. Lineako maiztasun tradizionaleko Korronte Alternoko (AC) puntu-soldagailuekin alderatuta, MFDC-k oinarrizko abantaila hauek eskaintzen ditu:
- Korronte handiko zehaztasuna:Irteera-maiztasuna 1000 Hz edo handiagoa da, 50Hz/60Hz lineako maiztasuneko makinen kontrol-zehaztasuna askoz handiagoa eskaintzen du.
- Bero-sarrera kontzentratua:Korrontearen igoera eta jaitsiera bizkorrak energia oso kontzentratuta askatzea ahalbidetzen du oso epe laburrean, Beroa-Ukitutako gunea modu eraginkorrean kontrolatuz.
- Energia-eraginkortasuna:Potentzia-faktorea handia, transformadorearen tamaina txikiagoa eta energia-kontsumo txikiagoa.
2. Kontrol-sistemaren zehaztasuna eta funtzionaltasuna ebaluatzea
Puntu-soldatzaile bikain batek kontrol-sistema aurreratu batekin hornitu behar du altzairu herdoilgaitzezko soldaduraren eskakizun zorrotzak betetzeko:
- Korronte konstante/tentsio konstantearen kontrola:Soldadura-korronteak edo tentsioak sare elektrikoaren gorabeherek eta piezaren inpedantzia-aldaketen eraginik ez dutela ziurtatzen du, hau da, soldadura-kalitate egonkorra izateko gakoa.
- -Pultso anitzeko gaitasuna:-Pultsu anitzeko funtzioak ditu aurre-beroa, soldadura eta tenplaketa (ondoko-beroa), batez ere tenpladura, soldadura-kota-egitura hobetzen laguntzen duena, estresa arintzen eta soldaketaren gogortasuna hobetzen laguntzen duena.
- Datuen biltegiratzea eta trazabilitatea:Soldadura-parametroak, egungo uhin-formak eta beste datu batzuk gordetzeko eta trazatzeko gaitasuna, kalitatearen kudeaketarako eta trazabilitateari buruzko eskakizun industrial modernoak betez.
3. Zurruntasun mekanikoa eta presio-sistemaren egonkortasuna
Soldagailuaren gorputzaren zurruntasun mekanikoak zuzenean eragiten du elektrodoaren indarraren egonkortasuna eta koherentzia. Presio handian, makinaren gorputzaren eta presio-mekanismoaren deformazio txikiak ere indarra xahutu dezakete, soldadura kalitatea arriskuan jarriz.
- Presio-sistema pneumatiko/serbo:Lehenetsi servomotoreen presio-sistema, sistema pneumatiko tradizionalak baino presio-kontrol zehatzagoa, azkarragoa eta errepikakorragoa eskaintzen duena, eta bereziki egokia da-galibre meheko altzairu herdoilgaitzezko soldadurarako, non koska-sakonera zorrotz kontrolatzen den.
4.-Salmenta osteko eta laguntza teknikoaren garrantzia
Altzairu herdoilgaitzezko puntuko soldadura prozesu konplexua da, parametroen doikuntzan zehaztasun handia eskatzen duena. Laguntza tekniko profesionala eta salmenta osteko-zerbitzu integrala eskaintzen duen hornitzaile bat aukeratzea funtsezkoa da. Hauek eskaini beharko lituzkete:
- Soldadura-prozesuaren orientabidea:Parametroak optimizatzeko aholkuak altzairu herdoilgaitzezko kalifikazio eta lodiera zehatzetara egokituta.
- Doako Laginen Soldadura Zerbitzua:Ekipoen errendimendua egiaztatzeko piezak egiaztatzeko probak egiteko aukera ematen du erosi aurretik.
- Ordezko piezak hornitzea:Elektrodoak eta transformadoreak bezalako osagai kritikoen erabilgarritasuna puntuala bermatzen du.
Ondorioa
Altzairu herdoilgaitzezko puntuko soldadura ingeniaritza prozesu sistematiko bat da, eta materiala prestatzeko, prozesuaren kontrolaren eta ekipamenduen hautapenaren -maila handiko sinergia behar da. MFDC puntuko soldatzaileen kontrol-gaitasun zehatzak aprobetxatuz, material garbiak prestatzeko prozedurak zorrotz betez eta-prozesua parametro autoritarioen egutegietan oinarritutako prozesua zehatz-mehatuz, etengabe lor ditzakezu kalitate estandar gorenak betetzen dituzten-soldadura, garbi eta korrosioarekiko-erresistenteak.
Ekipoak hautatzerakoan, lehentasuna eman MFDC teknologiari,{0}}zehaztasun handiko kontrol-sistemak eta zurruntasun mekaniko egonkorra. Hau izango da-kalitate handiko altzairu herdoilgaitzezko soldadura lortzeko oinarri sendoa.