Fabrikazio industrial modernoan-batez ere Ibilgailu Elektrikoetan (EV), potentzia-elektronikan eta motorraren fabrikazioan-kobre-soldaketaren kalitatea erreferente kritikoa da ekoizpenaren bikaintasunerako. Bere eroankortasun elektriko eta termiko aparta dela eta, kobreak "bero-hustugailu" gisa jokatzen du soldadura-prozesuan, eta energia termikoa ia berehala xahutzen du. Propietate fisiko honek soldadura-ekipoak eskatzen ditu intentsitate handiko -energia-leherketak milisegundoko zehaztasunarekin eta indar-kontrol egonkorrekin emateko gai direnak.
"Kable-to-kable" edo "kable-to-busbar" aplikazioen aurrean, kontratazio-kudeatzaileek eta prozesu-ingeniariek aukera estrategiko bati aurre egin ohi diote:Zeintzuk dira 50 kVA eta 100 kVA maiztasun ertaineko korronte zuzena (MFDC) arteko oinarrizko desberdintasun teknikoakpuntu-soldatzailea, eta nola berma daiteke kalitate optimoa gehiegi-inbertitu gabe?
Gida honek propietate fisikoetan, ingeniaritza-datuetan eta industria-aplikazio-logikan oinarritutako banaketa tekniko zehatza eskaintzen du.

Oinarri teknikoak: zergatik MFDC teknologia ezinbestekoa da kobrearentzat
Potentzia-kalifikazioak alderatu aurretik, ezinbestekoa da ulertzea MFDC teknologiak zergatik ordezkatu duen ohiko AC soldadura kobrearen aplikazioetarako. AC soldadura tradizionalek (50 Hz) "uneko zero-gurutzaketa" puntuak dituzte, non energia segundoko 100 aldiz zerora jaisten den. Kobreak beroa hain azkar xahutzen duenez, hutsune horiek bero-galera handia eragiten dute, eta juntura ahulak edo "soldadura hotzak" sortzen dira.
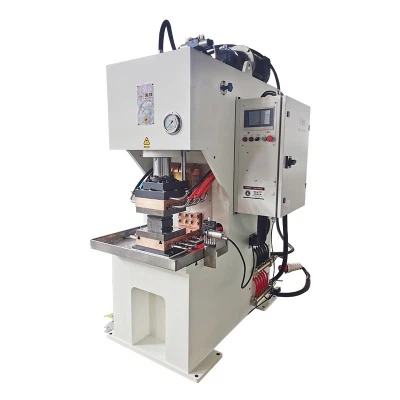
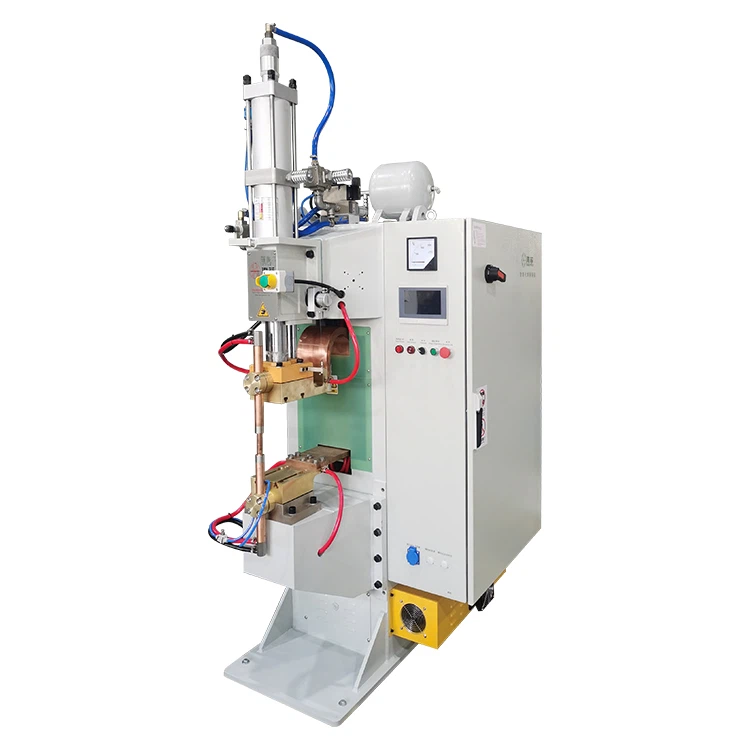
Haifei MFDC puntu-soldagailuek hiru-AC 1000Hz DC bihurtzen dituzte, eta hiru abantaila nagusi eskaintzen dituzte:
- Milisegundoko erantzuna (1 ms):1000 Hz-ko maiztasunari esker, kontrolagailuak milisegundo bakoitzean korrontea lagin eta doitzeko aukera ematen du, erresistentziaren gorabeherak denbora errealean-konpentsatuz.
- Bero-sarrera kontzentratua:DC irteera egonkorrak korrontearen uhina ezabatzen du, energia interfazean kontzentratzen dela bermatuz soldadura-kota sendo bat osatzeko, beroa piezaren gainerakoan barreiatu baino lehen.
- Energia-eraginkortasuna:MFDC sistemek energia-kontsumoa % 30 baino gehiago murrizten dute AC sistemen aldean eta karga orekatua bermatzen dute hiru fasetan, fabrikako sare elektrikoan inpaktua gutxituz.
50 kVA MFDC soldadura: aplikazio txiki-eta-ertainetarako doitasuna
50 kVA-ko modeloa "Precision Power" makina gisa sailkatuta dago. Gaur egungo fintasuna eta -maiztasun handiko egonkortasuna potentzia gordina baino garrantzitsuagoa diren aplikazioetarako diseinatuta dago.
1. Zehaztapen Teknikoak
- Ahalmen baloratua:50kVA.
- Bigarren mailako korronte maximoa: 12,000A - 15,000A.
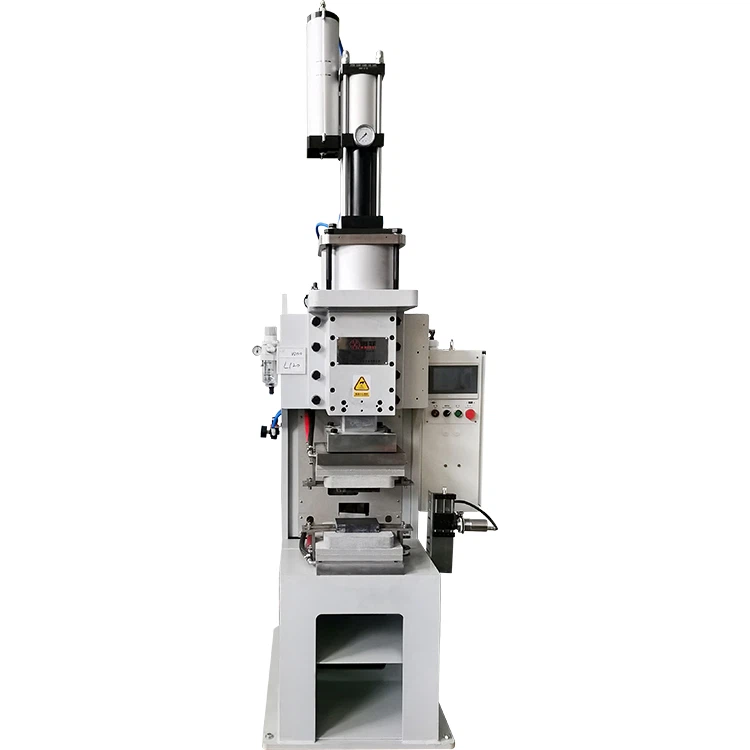
- Presio-sistema:Normalean 63 mm edo 80 mm-ko diametroko zilindroekin hornituta dago, gutxi gorabehera 2500 N - 3000N-ko indar-irteera ematen du.
- Hozte-baldintzak:Ur-hozte behartua transformadorearentzat zein elektrodoentzat.
2. Aplikazio idealak
- Neurri txikiko-kablearen amaiera:Hari anitzeko -kobrezko harietarako aproposa16 mm² eta 35 mm². Ohikoa da tresna elektrikoen motorretan eta etxetresna elektrikoen barne-kableatuetan.
- Busbar mehea elkartzea:Oxigenorik gabeko-kobrezko xafletarako egokia da0,5 mm-tik 1,5 mm-ra.
- Zehaztasun osagaiak:Asko erabiltzen da errele-kontaktuetarako, etengailu elektronikoko pinetarako eta terminalen soldadurako kontsumo elektronikoan.
- Errendimendu oharra:50kVA-ko unitateak korronte-gehikuntza finagoak eskaintzen ditu, eta horrek energia gainditzeak eragindako kobre finen erretzea edo hauskortasuna saihesten du.
100 kVA MFDC soldadura:-Gradu handiko-Indar soldadura industriala
100 kVA-ko modeloa-kobrezko konexio astunetarako estandar industriala da, eta korronte-sartze sakonagoa eta egonkortasun termiko handiagoa eskaintzen du etengabeko ekoizpenerako.
1. Zehaztapen Teknikoak
- Ahalmen baloratua:100kVA.
- Bigarren mailako korronte maximoa: 25,000A - 30,000A.
- Presio-sistema:-100 mm edo 125 mm-ko zilindro astunez hornituta, 5000 N - 8000N forjatzeko indarra ematen duena.
- Transformadorearen eraikuntza:Fluxu handiko-nukleo magnetikoak lan-ziklo handietarako eta desbideratze termiko minimorako diseinatuta daude.
2. Aplikazio idealak
- -Kalibre handiko kableen soldadura:Fidagarritasunez maneiatzen du50 mm², 70 mm² eta 95 mm² artekobrezko kableak. -Ebakidura handi hauek berehalako korronte masiboa behar dute harien arteko kontaktu-erresistentzia gainditzeko.
- -Erresistentzia handiko busbarrak:Lodiera duten kobrezko barrenetarako diseinatua2,0 mm-tik 4,0 mm-ra. EV bateria paketeen aplikazioetan, 6,0 mm-ko lodiera osoa kudea dezake.
- Transformadore industrialak:-Ahalmen handiko kobrezko paperak terminal astunetara konektatzea.
- Oinarrizko balioa - Erredundantzia termikoa:35 mm²-ko hari bat soldatzen denean, 100 kVA-ko unitate batek gutxi gorabehera % 45eko ahalmenean funtzionatzen du, eta 50 kVA-ko unitate batek % 85 beharko luke. Karga baxuagoarekin funtzionatzeak osagaien nekea nabarmen murrizten du eta transformadorearen bizitza luzatzen du.
Konparazio Taula Teknikoa (Hautaketaren Erreferentzia)
| Datu teknikoak | 50kVA eredua | 100kVA eredua |
| Gomendatutako Alanbre Eremua | 10 mm² - 35mm² | 35 mm² - 95mm² |
| Gomendatutako busbar lodiera | 0,5 mm - 2.0 mm | 1,5 mm - 4.0 mm |
| Sarrerako tentsioa | 380V trifasikoa (50/60Hz) | 380V trifasikoa (50/60Hz) |
| Bigarren mailako korronte maximoa (I) | 15.000 A (15 kA) | 30.000 A (30 kA) |
| Presio maximoa (0,6 MPa-n) | ~3000N | ~7000N |
| Betebehar Zikloa | 5% - 10% | 10% - 20% |
| Lehen Industria | Kontsumo Elektronika, Erreleak | EV Bateria, Potentzia Banaketa |
Haifei MFDC soldatzaileen ingeniaritza abantailak
1. H-Inbertsore itxia-begizta kontrola
Haifei-ren jabedun kontrolagailuak aKorronte Konstanteko modua. Kobrezko gainazalek sarritan erresistentzia aldatzea eragiten duten oxidazio-geruzak dituztenez, kontrolagailuak milisegundoren barruan doitzen du tentsio-irteera soldadura bakoitzari emandako benetako energia berdina izaten jarraitzeko.
2. -Zurruntasun handiko markoaren egitura
Presioaren egonkortasuna korrontea bezain kritikoa da. Haifeik altzairu armatuak eta zehaztasun handiko-gida-zutabeak erabiltzen ditu, 100 kVA-ko presio gorenean ere, markoa desbideratu ez dadin. Honek soldadura zipriztinak saihesten ditu eta akabera estetiko garbia bermatzen du.
3. Hozte Zirkuitu Aurreratua
Kobrearen soldadurak giro-bero handia sortzen du. Haifeik hozte-zirkuitu integrala erabiltzen du (SCR modulua, transformagailua eta elektrodo-euskarriak estaltzen ditu). Horrek elektrodoak biguntzea eragozten du eta "elektrodoak itsasteko" arriskua % 30 arte murrizten du.
Sektoreko-Gomendio zehatzak
1. EV sektorea (Bateria eta-Tentsio handiko sistemak)
Busbarek eta -karga azkarreko kableek eroankortasun eta erresistentzia mekaniko handienak behar dituzte.
- Gomendioa: 100kVAestandarra da.
- Arrazoia:Kobrezko pila lodietan nuggets sakonak sortzea bermatzen du eta koherentzia mantentzen du 24/7ko -bolumen handiko ekoizpen-zikloetan.
2. Potentzia Elektronika eta Erreleen Industria
Produktu hauek sarritan kobre xaflatua (ezinua edo nikela) eta doitasun-perdoiak izaten dituzte.
- Gomendioa: 50kVA.
- Arrazoia:Korronte-kontrol finagoek xaflak gehiegi erre ez dezatela ekiditen dute eta bero-{0}}sentikorrak diren osagai txikiak babesten ditu.
Bezero globalentzako mantentze profesionala
Ekipoen iraupena eta nazioarteko kalitate-arauak (E-E-A-T) betetzen direla ziurtatzeko, kontuan hartu honako hau:
- Elektrodoaren materiala:Erabili betiKromo-zirkonio kobrea (CuCrZr)edoAlumina-Dispertsioa indartutako kobrea (CuAl2O3)kobrea soldatzeko.
- Elektrodoen janzkera:Kobrearen soldadurak elektrodoaren gainazala azkar kutsatzen du. Apainketa estandarizatua gomendatzen dugu 500 soldaduratik behin kontaktu aurpegi laua mantentzeko.
- Uraren kalitatea:Erabili hozkailu industrial bat ur deionizatu edo destilatuarekin MFDC transformadorearen barruan eskala pilatzea saihesteko.
- Presio-kalibrazioa:Aldian-aldian egiaztatu zilindroaren irteera presio-neurgailu batekin, kontrolagailuaren ezarpenekin bat datorrela ziurtatzeko.
Ondorioa
Erosketa amaitu aurretik, egiaztatu honako hau:
- Pilaren lodiera osoa: lodiera konbinatuak (kablea + barra) 4,0 mm gainditzen badu, aukeratu 100 kVA.
- Produkzioaren kadentzia: -abiadura handiko lineetarako (PPM altuak), 100 kVA-ko unitateak egonkortasun termiko handiagoa eskaintzen du.
- Materiala estaltzea: nikela-kobreak kobre hutsak baino % 15 energia gehiago behar du normalean; kontuan hartu marjina hau zure hautapenean.
Haifei-k mundu osoan{0}}errendimendu handiko erresistentzia-soldadura-soluzioak eskaintzen ditu. Txosten tekniko osoa emango dizugu, trakzio-probaren datuak eta sekzio metalografikoa aztertzen dituena, datuetan oinarritutako-erabaki bat hartzen laguntzeko.
Informazio gehiagorako, bisitatubusbarwelder.com