Aluminiozko soldadura puntuko aplikazioetan, ingeniari eta produkzio-talde askok sarritan izaten dituzte arazo errepikakorrak, hala nola, gehiegizko zipriztinak, soldadura koherentearen tamaina, elektrodoak maiz itsastea eta soldadura-indarra nahikoa ez izatea gainazaleko itxura onargarria izan arren. Arazo horiek sortzen direnean, ohikoa da aluminioa bera soldatu zaila dela pentsatzea. Hala ere, produkzio-esperientzia zabalean oinarrituta, aluminiozko soldadura-akatsen % 70 eta % 80 baino gehiago ez dira materialak berak eragiten, aluminioaren ezaugarri fisikoekin behar bezala bat ez datozen parametroen ezarpenek baizik.
Altzairu epelarekin alderatuta, aluminioak propietate termiko eta azalera nabarmen desberdinak ditu. Bere eroankortasun termikoa inguruan dago normalean237 W/m·K, karbono gutxiko-altzairuaren bi edo hiru aldiz gutxi gorabehera. Horrek esan nahi du soldatzean sortzen den beroa azkar xahutzen dela eta, ondorioz, zaila da soldadura-interfazean tenperatura altuko -zona egonkorra mantentzea. Gainera, aluminiozko gainazalek berez eratzen dute oxido geruza trinkoa (Al₂O₃), erresistentzia elektriko oso handia duena.
Oxido-geruza hau korronte-fluxua hasi baino lehen behar bezala apurtzen ez bada, eroankortasun elektrikoaren egonkortasunean eragin handia izan dezake. Gainera, aluminioak tenperatura altuetan kobrezko elektrodoei atxikitzeko joera handia du. Elektrodoaren indarra edo hozte-baldintzak behar bezala kontrolatzen ez badira, elektrodoen higadura nabarmen azkartu daiteke. Hori dela eta, aluminioaren materialaren portaeran oinarritutako parametro-ezarpenak ezartzea ezinbestekoa da soldadura kalitate koherentea eta fidagarria lortzeko.


Zergatik aluminiozko puntuen soldadura altzairua baino erronka handiagoa da
Soldadura-parametroak egokitu aurretik, garrantzitsua da aluminioaren soldadura ezegonkortasunaren arrazoiak ulertzea. Ekoizpen-ingurune askotan, korrontearen edo soldadura-denboraren behin eta berriz doikuntzak egiten dira oinarrizko materialaren propietateak kontuan hartu gabe, eta horrek askotan eraginkortasunik gabeko arazoak konpontzea dakar.
1. Gainazaleko oxido-geruzak Korronte-fluxu egonkorra mugatzen du
Aluminioak oxido geruza mehe baina oso trinkoa sortzen du airearen eraginpean. Oxido-geruza hau oso mehea den arren, erresistentzia elektriko oso handia du eta oinarrizko materialera korronte-jarioaren oztopo gisa jokatzen du. Soldadura-korrontea hasi baino lehen elektrodoen indar nahikoa eta estutze-denbora aplikatzen ez badira, oxido-geruza partzialki osorik gera daiteke. Ondorioz, korronte-fluxua kontaktu-puntu lokalizatuetan kontzentratzen da soldadura-eremuan uniformeki banatu beharrean.
Ekoizpen-ezarpenetan, baldintza honek normalean kanpotik onargarriak diruditen soldadurak sortzen ditu, baina barnean soldadura-kota txikiak edo osatugabeak dituztenak. Zuritu edo trakzio-probetan, soldadura hauek sarritan huts egiten dute goiztiarra, nugget nahikoa ez delako. Hori dela eta, oxido-geruzaren matxura osoa bermatzea aluminio-puntu-soldaketaren urrats kritikoenetako bat da, askotan soldadura-korrontea handitzea baino garrantzitsuagoa.
2. Eroankortasun termiko handiak Beroaren xahutze azkarra eragiten du
Aluminioaren eroankortasun termiko altuak beroa azkar hedatzea eragiten du soldadura gunetik urrun. Soldaduran zehar, bero xahutze azkar honek soldadura-interfazeak urtutako egoera egonkorra mantentzea eragozten du. Altzairuan erabili ohi diren-pultsu bakarreko soldadura-metodo konbentzionalak aluminioari aplikatzen bazaizkio, soldadura-azalera azkar gehiegi berotu daiteke eta gehiegizko zipriztinak sor ditzake, barneko materialak ez du lortzen tenperatura nahikorik lortzen soldadura-kota egonkor bat osatzeko.
Fenomeno hau maiz ikusten da produkzio-lerroetan, gainazalean urtze ikusgarria gertatzen den baina soldadura-indarra ez da egokia izaten. Arazo hori gainditzeko, bero-sarrerako prozesua apurka-apurka kontrolatu behar da, beroa progresiboki hazi dadin, gorakada bakarrean aplikatu beharrean.
3. -Tenperatura altuak atxikitzeak elektrodoen higadura bizkortzen du
Tenperatura altuetan, aluminioak kobre-elektrodoetara atxikitzeko joera du, batzuetan aleazio-lotura lokalizatuak sortuz kontaktu-azalean. Hozte-baldintzak nahikoak ez badira edo elektrodoaren indarra ezegonkorra bada, elektrodoen tenperaturak azkar igotzen dira, itsaskortasuna eta higadura bizkortuz. Denborarekin, horrek elektrodoen deformazioa, gainazaleko kalteak eta korronte-dentsitatearen banaketa koherentea dakar, soldaketaren kalitatea are gehiago degradatuz.
Bolumen handiko -ekoizpen-inguruneetan, arazo honek elektrodoak ordezkatzeko maiztasuna nabarmen handitzen du, geldialdi-denbora eta mantentze-kostu handiagoak eraginez. Hori dela eta, elektrodoaren indarra eta hozte-errendimendua beti kontrol-parametro nagusi gisa tratatu behar dira, bigarren mailako kontuak izan beharrean.
Aluminiozko Puntu Soldadura Egonkortasuna zehazten duten hiru parametro gako ezarpenak
Aluminio-puntu bidezko soldadura-arazo gehienak hiru parametro nagusitan aurki daitezke: estutze-denbora, egungo uhin-formaren diseinua eta elektrodo-indarra hozteko baldintzekin. Parametro horien artean erlazio logikoa ezartzeak soldadura-akatsak nabarmen murrizten ditu eta koherentzia hobetzen du.
1. Estutu denbora nahikoa izan behar da: oxido-geruza hautsi korronte-fluxuaren aurretik
Estu-denborak funtsezko zeregina du aluminiozko puntu-soldaduran. Bere eginkizun nagusia ez da elektrodoak piezarekin kontaktuan jartzea, baizik eta oxido-geruza mekanikoki hausten duen presio iraunkorra aplikatzea korronte elektrikoa aplikatu aurretik. Estu-denbora laburregia bada, korrontea kontaktu-puntu mugatuetan kontzentratu egingo da, eta, ondorioz, gainberotze lokalizatua eta nugget osatugabea sortuko da.
Aplikazio industrial gehienetan, aluminiozko xaflaren lodiera bitartekoa denean0,8 mm-tik 1,5 mm-ra, estutu denbora normalean artean gomendatzen da0,30 eta 0,40 segundo. Xaflaren lodiera handitzen denean1,5 mm-tik 3,0 mm-ra, estutu denbora luzatu behar da0,40 eta 0,50 segundo edo gehiago. Altzairuzko soldadurarekin alderatuta, aluminiozko soldadura orokorrean eskatzen du% 30 eta % 50 artean estutzeko denbora luzeagoa, soldadura koherentzia nabarmen hobetzen duena.
2. -Pultso-korronte anitzeko-pultsuko soldadura bakarra baino egokiagoa da
Aluminioaren soldaduran, korronte handiko-pultsu bakarrek gainazaleko beroketa eta zipriztinak sortzen dituzte sarritan, eta ez dute barne-bero behar adina sortzen pikorrak behar bezala eratzeko. Ondorioz, -pultsu anitzeko korronteen estrategiak hobetsitako ikuspegia bihurtu dira aluminiozko soldadura aplikazio modernoetan.
-pultsu anitzeko soldadura-sekuentzia tipiko batek hiru etapa ditu. Lehen faseak korronte baxuagoko preberotze-pultsu bat erabiltzen du, kontaktu elektrikoa hobetzen duena eta oxido-geruza ahultzen duena. Bigarren etapak soldadura-pultsu nagusia aplikatzen du, eta horretan gertatzen da nugget eraketa gehiena. Hirugarren etapak forjatzeko edo moldatzeko pultsu gisa funtzionatzen du, soldadura-kota dentsifikatzen eta barne-akatsak murrizten laguntzen du. Industria-datuek erakusten dutenez, behar bezala konfiguratutako pultsu anitzeko soldadura nugget-en diametroa handitu daiteke.%15etik %30era, zipriztinak gutxi gorabehera gutxi gorabehera40%.
3. Elektrodoaren indarra eta hoztea elkarrekin optimizatu behar dira
Elektrodoaren indarrak oxido-geruzaren matxurari eta nugget-en eraketaren egonkortasunari eragiten dio zuzenean. Aluminiozko soldaduran, normalean elektrodoaren indarra izan behar daAltzairurako erabiltzen dena baino %20 eta %30 handiagoaantzeko lodiera dutenak. Elektrodoaren indarra handitzeak metal urtutako hedapena kontrolatzen laguntzen du eta zipriztinak murrizten ditu.
Hozteko baldintzak berdin garrantzitsuak dira. Ur-fluxu koherentea mantentzeak elektrodoen tenperatura egonkortzen eta aluminioaren atxikimendua murrizten laguntzen du. Industria-ingurune askotan, hozte-uraren emaria mantentzen denean4 litro minutuko edo gehiago, elektrodoen tenperaturak nahikoa egonkorra izaten jarraitzen du itsastea nabarmen murrizteko. Hozte egokien optimizazioarekin, elektrodoen bizitza handitu daiteke gutxi gorabehera500 soldadura 3.000 soldadura baino gehiagora, ekoizpen eraginkortasuna asko hobetzen duena.
Gomendatutako Hasierako Parametroen Erreferentzia Taula Aluminiozko Puntu Soldadurarako
Probako soldaduran, hasierako parametro egokiak hautatzeak konfigurazio denbora nabarmen laburtu dezake. Balio hauek aluminiozko xafla aplikazio estandarretan erabiltzen diren hasierako barrutiak adierazten dituzte.
| Aluminiozko Lodiera | Estutu denbora (s) | Soldatzeko denbora (ms) | Soldadura Korrontea (kA) | Elektrodoaren indarra (kN) | Gomendatutako modua |
|---|---|---|---|---|---|
| 0,8 mm | 0.30–0.35 | 120–160 | 16–20 | 2.5–3.0 | Pultsu bikoitza |
| 1,0 mm | 0.30–0.40 | 140–180 | 18–22 | 3.0–3.5 | Pultsu bikoitza |
| 1,5 mm | 0.35–0.45 | 160–220 | 22–28 | 3.5–4.5 | Pultsu hirukoitza |
| 2,0 mm | 0.40–0.50 | 200–260 | 26–32 | 4.5–5.5 | Pultsu hirukoitza |
| 3,0 mm | 0.50–0.60 | 240–320 | 32–40 | 5.5–6.5 | Pultsu hirukoitza |
Balio hauek abiapuntu gisa erabili behar dira, doikuntza gehiago egin behar dira soldadura-kuboen benetako tamainan eta proba mekanikoen emaitzetan oinarrituta.
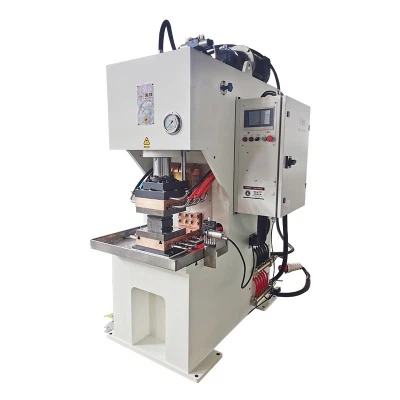
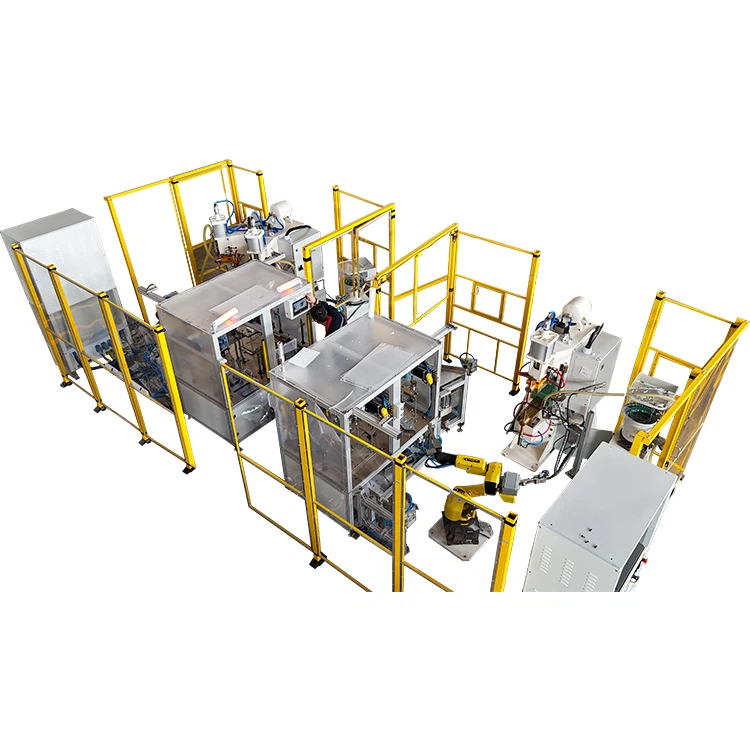
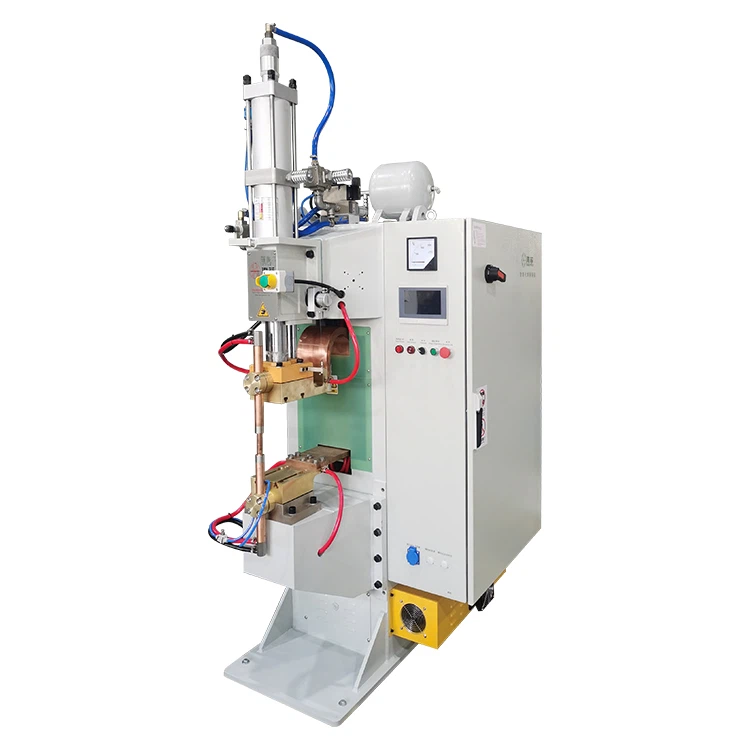
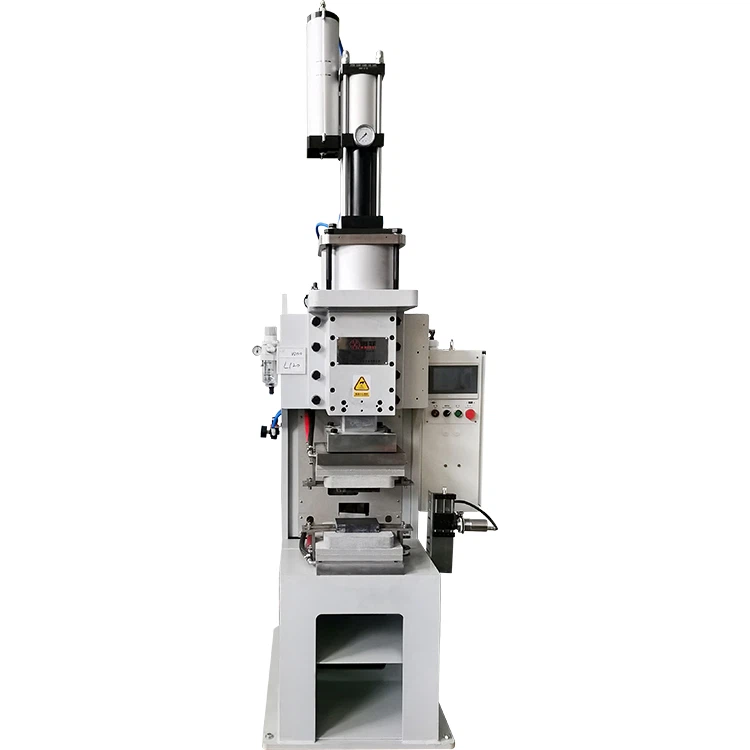
Nola aukeratu batMFDC Puntu SoldatzaileaAluminiozko soldadurarako egokia
Soldadura-ekipoak hautatzerakoan, garrantzitsua da ebaluatu behar da ahalmen baloratua ez ezik, makinak aluminiozko soldadurarako bereziki beharrezkoak diren ezaugarriak biltzen dituen ala ez.
1. Etapa anitzeko soldadura-programaren gaitasuna
Aluminioa soldatzeko diseinatutako makinek estutze-denbora, soldadura-denbora eta euste-denboraren kontrol independentea ahalbidetu behar dute. Malgutasun honek doikuntza zehatza ahalbidetzen du materialaren lodieran eta junturaren konfigurazioan oinarrituta.
2. Begizta itxi egonkorra-korronte-kontrola
Aluminiozko soldadurak korronte-irteera oso egonkorra behar du. Begizta itxiko-korronte kontrola duten ekipoek normalean korronte-aldakuntzari eusten diote±1%, soldadura-to-koherentzia nabarmen hobetuz.
3.-Ahalmen handiko hozte-sistema fidagarria
Hozte sistema eraginkorrek elektrodoen tenperatura egonkortzen eta elektrodoen bizitza luzatzen laguntzen dute. Etengabeko ekoizpen-inguruneetan, hozte-errendimendu egonkorrak geldialdi-denbora eta mantentze-maiztasuna murrizten ditu.
Ohiko galderak
G: Zergatik sortzen du aluminiozko puntu bidezko soldadura gehiegizko zipriztinak?
A: Gehiegizko zipriztinak korrontearen igoera azkarrak edo elektrodoen indar nahikorik ez izateak eragin ohi ditu. Korrontea gailurrera azkarregi iristen denean, gainazaleko tenperatura nabarmen handitzen da, eta metal urtua soldadura-eremutik kanporatzea eragiten du. -Pultsu anitzeko korronte profilak erabiltzeak eta elektrodoaren indarra handituz gero, normalean, zipriztinak nabarmen murrizten dira.
G: Zergatik itsasten dira maiz elektrodoak aluminioa soldatzeko garaian?
E: Elektrodoak itsastea sarritan hozte desegokiak edo elektrodoen tenperatura gehiegizkoak eragiten du. -Tenperatura altuko baldintzetan aluminioak kobrezko elektrodoei atxikitzeko joera du. Hozte-uraren emaria handitzeak eta elektrodoen geometria egokia mantentzeak itsasteko arazoak asko murrizten ditu.
G: Nola ebaluatu daiteke soldadura-kalitatea aluminiozko puntu-soldaduran?
A: Soldaduraren kalitatea ez da azaleraren itxuraren arabera soilik epaitu behar. Horren ordez, nugget tamaina eta erresistentzia mekanikoaren probak erabili behar dira errendimendua egiaztatzeko. Zuritu probak eta trakzio probak soldadura osotasuna baieztatzeko erabiltzen diren metodoak dira.
Azken pentsamenduak: aluminiozko soldadura egonkorra parametroen logika zuzenaren araberakoa da
Aluminiozko soldadura akats askotan, arrazoi nagusia ez da ekipamenduaren gaitasuna, parametroen erlazio desegokiak baizik. Korrontea handitzeak bakarrik oso gutxitan konpontzen du arazoa. Horren ordez, estutu denbora, egungo uhin-formaren diseinua, elektrodoaren indarra eta hozte-baldintzak sistema integratutzat hartu behar dira.
Aldian-aldian aluminiozko puntuzko soldadura egiten duten fabrikatzaileentzat, material motaren eta lodieraren arabera parametro-multzo estandarizatuak ezartzea da koherentzia hobetzeko modurik eraginkorrenetako bat. Denborarekin, ikuspegi sistematiko honek material-hondakinak murrizten ditu, elektrodoen bizitza luzatzen du eta ekoizpen-eraginkortasun orokorra hobetzen du.