Metal fabrikazioko industrietan, hala nola automobilgintzan, -gama altuko etxetresna elektrikoetan eta doitasun-tresnerian, altzairu herdoilgaitza oso erabilia da korrosioarekiko erresistentzia bikainagatik eta propietate mekanikoengatik.
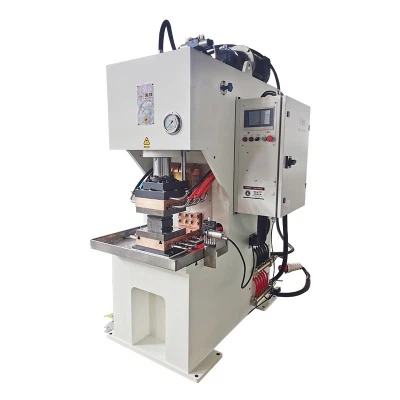
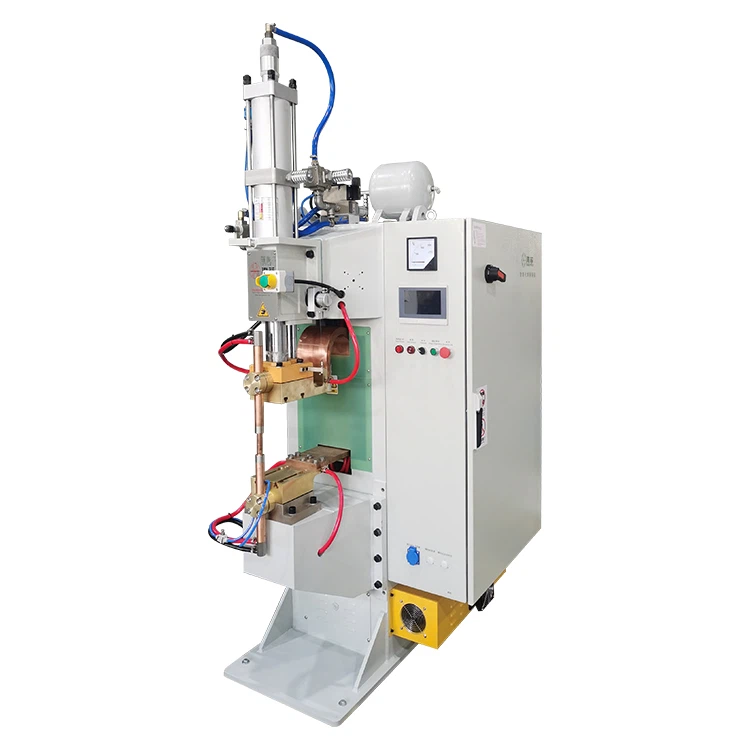
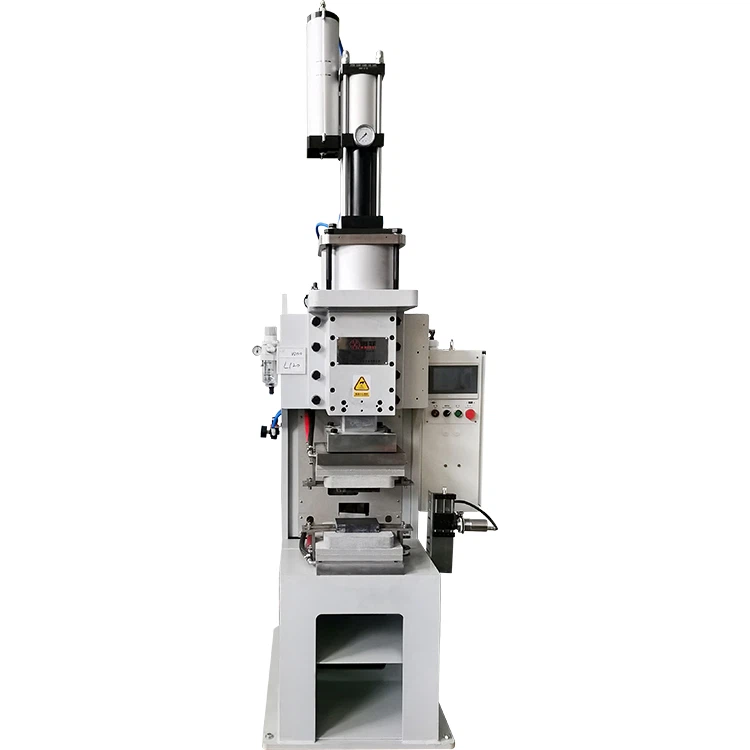
Hala ere, bere fusio-puntu altuagatik, eroankortasun termiko baxuagatik eta sentsibilitate termikoagatik, tradizionalapuntuko soldadura(erresistentzia-soldadura) prozesuek hainbat erronka larri dituzte, besteak beste, porositatea, zipriztinak, pitzadura beroa eta granular arteko korrosioa (sentsibilizazioa).
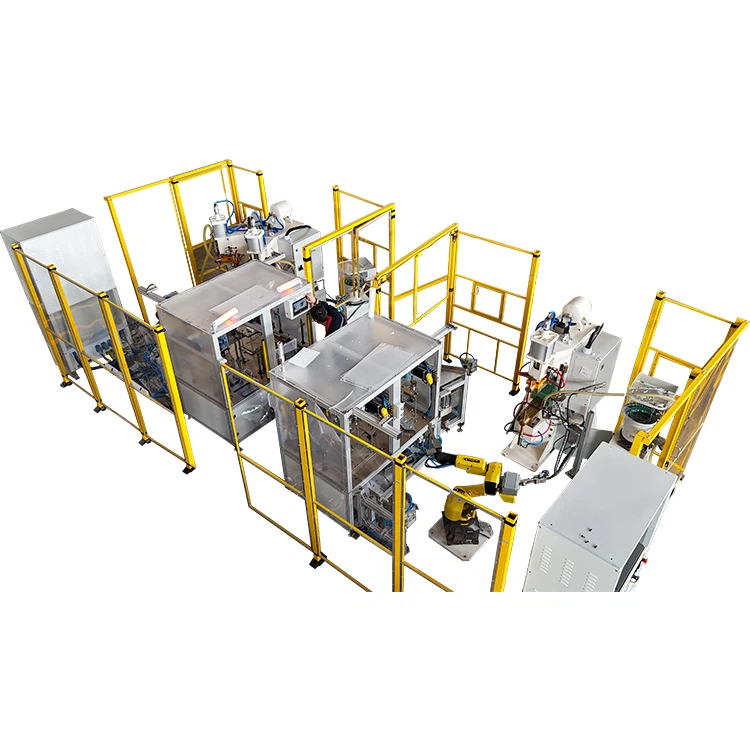
Puntu bidezko soldadurarako teknologia modernoak, batez ere Maiztasun Ertaineko Inbertsoreak (MFI) soldatzaileak, irtenbide zientifiko eta fidagarria eskaintzen du elektrodoak, parametroak eta prozesu-fluxuak sistematikoki optimizatuz.


I. Altzairu herdoilgaitzezko puntu-soldaduran berezko erronkak eta aurkako neurri teknologikoak
Altzairu herdoilgaitzak, batez ere kalifikazio austenitikoak (adibidez, 304 eta 316), soldaduran akatsak izateko joera handia du, batez ere propietate termofisiko bereziengatik:
| Erronka akatsa | Agerraldiaren lehen kausa | Puntu Soldatzaile Modernoaren Kontraneurri Teknikoa | |
| 1 | Zipriztina | Gehiegizko soldadura-korrontea edo elektrodo-indar nahikoa ez izatea, urtutako nugget leherkaria kanporatzea eragiten duena. | Korrontearen goranzko kontrol zehatza eta presio erregulazio dinamikoa. |
| 2 | Porositatea | Soldadura-eremuan kanporatu gabeko oxidoak edo hezetasuna, edo soldadura-igerilekuaren solidotze azkarregia. | Eutsi denbora luzatua, gas geldoen babesa eta elektrodoen diseinu optimizatua. |
| 3 | Pitzadura beroa | Uzkurtze-tentsioak materialaren erresistentzia gainditzen du soldadura-juntura -tenperatura handiko solidotzean. | Bero sarreraren kontrol zorrotza, hozte azkarra eta -kalitate handiko elektrodoen materialak erabiltzea. |
| 4 | Sentsibilizazioa | Soldadura-ziklo termikoak altzairu herdoilgaitza sentsibilizazio-tenperatura-tartean (450-850 gradu) luzeegi egotea eragiten du, korrosio intergranularra eraginez. | "Hard Schedule" soldadura bat erabiltzea, korronte handia eta iraupen laburra duena, sentsibilizazio eremutik azkar pasatzeko. |
Puntu-soldagailu modernoak erabat berritu dira, bai hardwarean bai softwarean, oinarrizko arazo horiei aurre egiteko.
II. Teknologia gakoa 1: Elektrodoen sistemaren optimizazioa eta mantentze-lanak
Elektrodoak soldadura eta piezaren arteko "zubi" gisa jokatzen du, eta bere errendimenduak zuzenean zehazten du korronte-dentsitatearen, beroaren banaketaren eta presio-transferentziaren uniformetasuna. Elektrodo-sistema optimizatzea soldadura-akatsak minimizatzeko lehen urratsa da.
1. Elektrodoen material aurreratuen hautaketa eta aplikazioa
Altzairu herdoilgaitzaren erresistentzia handiari eta urtze-puntu altuari aurre egiteko, elektrodoen materialek eroankortasun elektriko handia eta -tenperatura altuko erresistentzia bikaina izan behar dute.
- Kromo-zirkonio kobrea (Cr-Zr-Cu): elektrodoen materiala da gehien erabiltzen dena, oso eroankortasun handia eta gogortasun ona eskaintzen duena. Elektrodoaren auto-berotzea eraginkortasunez murrizten du eta beroa azkar eramaten du, elektrodoaren punta leuntzea eta itsastea eragozten du.
- Kobre tungsteno aleazioa (Cu-W): gogortasun eta higadura erresistentzia handiagoa behar duten aplikazioetan erabiltzen da, hala nola xafla lodiagoak soldatzeko edo maiztasun -altuko soldadura zikloetan. Cu-W-k bizitza luzeagoa eta kontaktu-erresistentzia egonkorragoa eskaintzen du.
Gainera, elektrodoaren forma geometrikoa funtsezkoa da. Elektrodo esferiko edo moztuko diseinua hartzeak korrontearen eta presioaren kontzentrazioa bermatzen du, korronteen sakabanaketa eta tokiko gainberotzea saihestuz, eta, ondorioz, soldadura uniforme bat osatuz.
2. Elektrodoen Mantentze Sistemako Prozedurak
Elektrodoaren gainazaleko oxidazioa eta higadura dira zipriztinak eta soldadura puntu ez-koherenteen arrazoi nagusiak. Mantentze-prozedura zorrotzak ezartzea funtsezkoa da soldadura kalitate koherentea bermatzeko.
- Gainazaleko apainketa arrunta: material urratzaile fina edo elektrodo-apaingailu espezializatuak erabiliz janzkerak oxido-geruza eta itsatsitako metala elektrodoaren gainazaletik kentzen ditu, kontaktu-erresistentzia egonkorra mantenduz.
- Ordezko Atalasearen Kudeaketa: Industriaren esperientziak iradokitzen du elektrodoaren punta-diametroa jatorrizko tamainaren % 20 baino gehiago deformatzen denean higaduragatik edo koskagatik, berehala ordezkatu behar dela. Honek modu eraginkorrean saihesten du korronte-dentsitatearen jaitsiera eta elektrodoen kontaktu-eremu handitzeak eragindako zipriztinak sortzea.
III. 2. Teknologia gakoa: Parametroen Kontrol Adimenduna eta Bero Sarrera Kudeatzea
Altzairu herdoilgaitzezko soldadura bero-sarrerarekin oso sentikorra da, eta parametroen kontrol zehatza behar du soldadura nugget-aren eraketa eta hozte-tasa kudeatzeko. Puntu-soldatzaile modernoek kontrol sistema adimentsuak erabiltzen dituzte korrontearen, denboraren eta presioaren koordinazio dinamikoa lortzeko.
1. "Hard/Soft Schedule" Soldadura Korrontearen eta Denboraren Estrategia
Altzairu herdoilgaitza sentsibilizazio-tenperaturan denbora gehiegi egon ez dadin (450-850 gradu), korrosio intergranularra dakar, "Egitarau gogorra" soldadura estrategia erabiltzen da normalean.
- "Hard Schedule": korronte handiko eta iraupen laburren konbinazioa erabiltzen du. Metodo hau azkar iristen da urtze-tenperaturara eta azkar pasatzen da sentsibilizazio eremutik, karburoen prezipitazioa gutxituz eta materialaren korrosioarekiko erresistentzia mantenduz.
- "Soft Schedule": korronte murriztuaren eta iraupen luzearen konbinazioa erabiltzen du. Bero-sarrera osoa antzekoa den arren, berotze- eta hozte-tasa motelagoak dira. Beroaren-eragindako zona (HAZ) eskakizunak ez hain zorrotzak diren aplikazioetan erabiltzen da.
Erreferentzia-datuak (M6-ko finkagailuen puntu-soldadura tipikorako adibidea): 0,8 mm eta 1,5 mm arteko lodierako altzairu herdoilgaitzezko xafla meheetarako, gomendatutako soldadura-parametroen tartea izan ohi da:
- Soldadura Korrontea: 180 A-tik 320 A
- Soldatzeko denbora: 3 ziklo (. 0.06 segundo gutxi gorabehera) 60 ziklo (. 1.2 segundo gutxi gorabehera)
2. Presio Dinamikoaren Erregulazio eta Eutsi Denboraren Estrategia
Elektrodoaren indarrak piezen arteko ukipen-erresistentzian eragina izateaz gain, ezinbestekoa du soldadura nugget-aren solidotze-prozesuan.
- Presio-tartea:-horma meheko altzairu herdoilgaitzezko materialen kasuan, gomendatutako elektrodoaren indar-tartea 0,3 MPa eta 0,5 MPa artekoa izan ohi da. Presio txikiagoak korrontea kontzentratzen laguntzen du hasierako fasean, eta presio handiagoa gero forjatzeko eta solidotzeko erabiltzen da.
- Forjatze-ekintza hobetua: soldadura-korrontea moztu ondoren, puntu-soldatzaileak Eutsi Denbora luzatu behar du. Fase honetan aplikatzen den presioak (forjatzeko indarra) metal urtuaren solidotze uniformea sustatzen du, gasak eraginkortasunez kanporatuz eta uzkurtze-porositatea pikotatik, eta, ondorioz, porositate-tasa gutxituz.
3. Hozte-sistema eraginkorra kudeatzea
Hozte-sistema funtsezkoa da pitzadura beroa kontrolatzeko eta elektrodoen bizitza luzatzeko. Puntu-soldagailu modernoek-eraginkortasun handiko ur zirkulatzailea-hozteko sistemak erabiltzen dituzte.
- Tenperatura-kontrola: hozte-uraren tenperatura-barrutiaren kontrol zorrotza behar da, normalean sarrerako tenperatura 5 gradu eta 30 gradu artekoa eskatzen du, irteerako tenperatura maximoa 40 gradutik gorakoa izan gabe. -Tenperatura baxuko hozte egonkorrak elektrodoetatik eta piezatik beroa kentzen du, elektrodoak biguntzea eragozten du eta soldadura-puntuen hoztea bizkortzen du, eta horrek pitzadura beroen sorrera eraginkortasunez kentzen du.
IV. Teknologia gakoa 3: Prozesuen Berrikuntza eta Kalitatea Hobetzeko Soluzioak
Hardware eta parametroen optimizaziotik haratago, puntuko soldatzaileek hainbat berrikuntza sartu dituzte soldadura-prozeduretan eta ingurumen-kontrolean, kalitate handiagoko soldadurak lortzeko.
1. Atmosfera babesteko sistema (gas geldoen babesa)
Altzairu herdoilgaitza oso erreaktiboa da aireko oxigenoarekin eta nitrogenoarekin tenperatura altuetan, porositatea eta soldadura indarra murrizten duten oxidoak eta nitruroak eratuz.
- Argonaren babesa: -garbitasun handiko argoia (% 99,99tik gorako garbitasun-eskakizuna) soldadura-eremuan sartzea babesteko. Gas geldoak eraginkortasunez isolatzen du airea,-tenperatura altuko oxidazioa ekiditen du eta nabarmen hobetzen ditu soldaduraren dentsitatea eta kalitate estetikoa.
- Pultsuen kontrola: zehaztasun-aplikazio jakin batzuetan, pultsu-kontrolatutako tanta transferentzia-teknologiak soldadura-putzuaren eraketa eta babes-atmosferaren estalduraren kontrol finagoa ahalbidetzen du, soldaketaren kalitatea are gehiago hobetuz.
2. Soldadura automatizatuko prozedurak eta-deformazioaren aurkako estrategiak
Altzairu herdoilgaitzezko pieza handi edo konplexuetarako, hala nola autoen karrozeria edo biltegiratze depositu handiak, soldadura-sekuentzia optimizatuak erabili behar dira tentsioa banatzeko eta piezaren deformazioa saihesteko.
- Soldadura-sekuentzia mailakatua: Eremu berean etengabeko soldadura saihestu. Horren ordez, hartu zentro-ertzetik-edo soldadura-eredu mailakatua. Estrategia honek modu eraginkorrean murrizten du lokalizatutako bero-kontzentrazioa, deformazio termikoa eta hondar-esfortzua gutxituz piezan.
- Egokitze estua-: zurruntasun baxuko xafla meheak soldatzerakoan, ezinbestekoa da piezak puntu-soldatzeko tokian ongi egokituta daudela ziurtatzea, hutsuneak ezabatuz. Hau funtsezkoa da zipriztinak saihesteko eta soldadura-kota tamaina koherentea bermatzeko.
3. Kalitatea Egiaztatzeko eta Ezartzeko Esparrua
Altzairu herdoilgaitzezko aplikazioetan puntu-soldatzaileen errendimendu optimoa bermatzeko, fabrikatzaileek ezarpen-esparru integrala eta kalitatea egiaztatzeko sistema ezarri behar dituzte.
| Ezarpen-esparru-elementua | Aholku praktikoak eta helburua |
| Parametroen Datu-basearen ezarpena | Sortu baliozkotutako material-parametroen datu-base espezifikoak altzairu herdoilgaitzezko kalifikazio desberdinetarako (adibidez, 304, 316L) eta lodiera-konbinazioetarako, parametroak azkar eta zehatzak gogorarazi ahal izateko. |
| Prebentzio Mantentze Programa | Errespetatu zorrozki elektrodoak janzteko eta ordezkatzeko egutegia, eta aldiro kalibratu presio sentsoreak eta egungo monitorizazio ekipoak. |
| -Denbora errealeko jarraipen-sistema | Instalatu denbora errealean{0}}korrontea, tentsioa, presioa eta tenperatura kontrolatzeko sistema. Aktibatu alarma edo itzali parametroek aurrez ezarritako tartea gainditzen badute, soldadura-puntu bakoitzaren kalitatea trazagarria dela ziurtatuz. |
| Operadoreen Prestakuntza | Prestakuntza profesionala eskaintzea operadoreei altzairu herdoilgaitzezko ezaugarriei, sentsibilizazio-arriskuei eta puntu-soldagailu-funtzio aurreratuei buruz (adibidez, egungo arrapalaren kontrola). |
Kalitatea egiaztatzeko metodoak:
- Ikusizko ikuskapena: egiaztatu soldadura-puntuen gainazalean akatsik ez dagoenean, esate baterako, zipriztinak, koskak edo kolorea kolorazioa.
- Saiakuntza suntsitzaileak: Erabili zuritu edo zizailatze probak junturaren osotasuna egiaztatzeko eta soldadura nugget tamainak diseinu-eskakizunak betetzen dituela egiaztatzeko.
- Mikroegituraren analisia: soldadura-puntuaren sekzio metalografikoa egin soldaduraren dentsitatea, Bero-Afektatutako Gunearen (HAZ) zabalera eta porositate edo mikro-pitzadurak dauden aztertzeko.

Ondorioa
Puntu bidezko soldadurarako teknologia modernoak, elektrodoen material aurreratuak, parametroak kontrolatzeko sistema adimentsuak eta prozesu-fluxu berritzaileak integratuz, sistematikoki gainditu ditu altzairu herdoilgaitzezko soldaduran zailtasun handiko -erronkak.
Bero-sarrera zehatz-mehatz kontrolatuz, sentsibilizazioa saihesteko, presioa dinamikoki erregulatuz porositatea eta zipriztinak kentzeko eta gas geldoen babesa erabiliz soldadura estetika eta indarra hobetzeko, teknologia-konbinazio honi esker, puntuko soldatzaileei soldadura-soluzio koherenteak,-kalitate handikoak eta-eraginkortasun handikoak eskain ditzakete altzairu herdoilgaitzezko hainbat aplikazioetarako fabrikazio-ingurune zorrotzetan.
Kalitate eta eraginkortasun handia lortzeko ahalegina egiten duten fabrikatzaileentzat, puntuko soldadurarako teknika moderno hauek menperatzea eta ezartzea da produkzio-helburuak eta kalitate-estandarrak lortzeko azken sekretua.