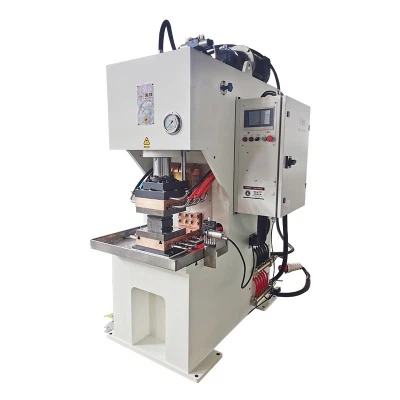
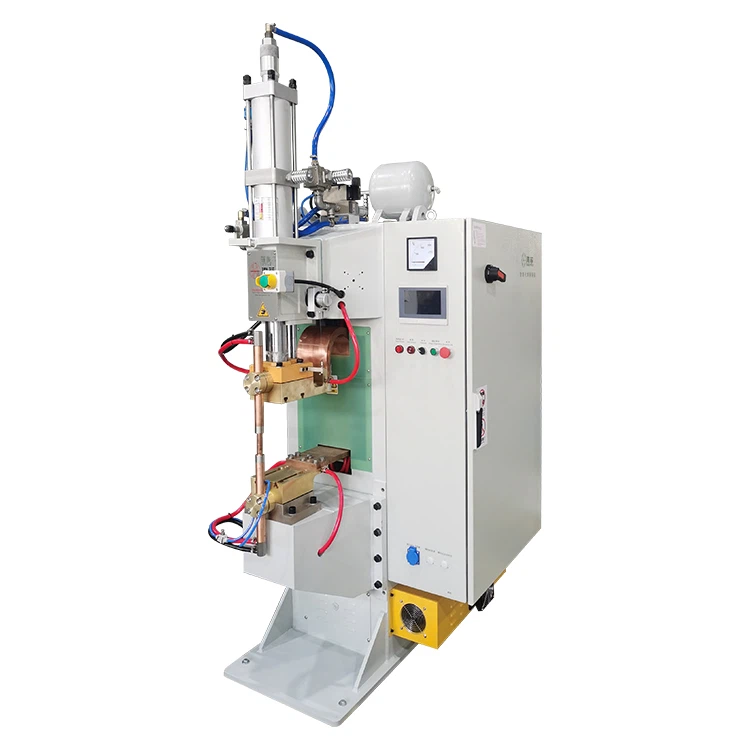
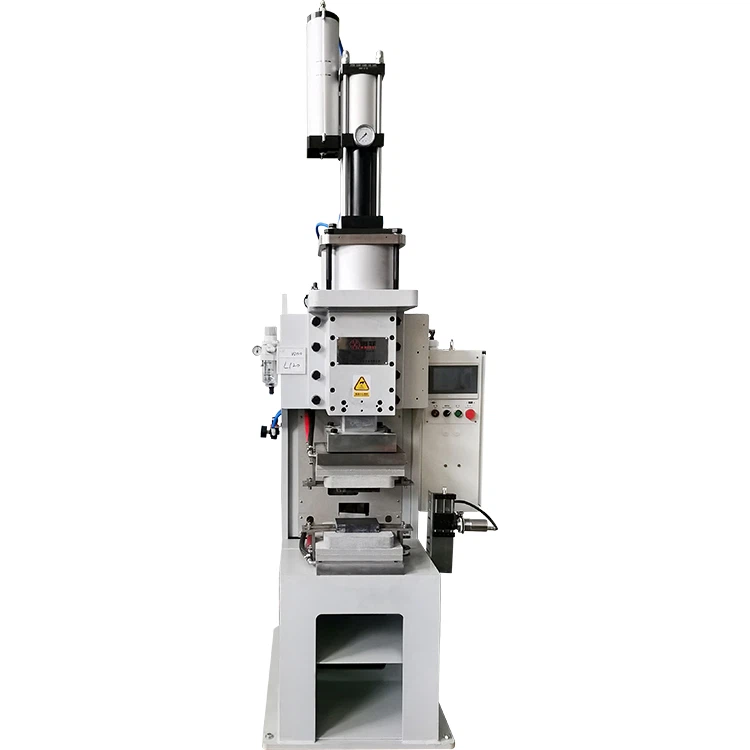
Bizkor hedatzen ari diren ibilgailu elektrikoen, energia fotovoltaikoen (PV) biltegiratzeko eta potentziaren transmisioaren munduanBusbarra malgua (konektore malgua)kantatu gabeko heroia da. Bibrazioak, hedapen termikoa eta korronte masiboak maneiatzen ditu. Osagai hauek fabrikatzeko muina daHedapeneko Soldadura Makina(askotan Difusio Molekularra Soldadura deitzen zaio).
Hemen kalitatea ez da "-eskaintza-polita"-segurtasun baldintza bat baizik. Soldadura eskas batek erresistentzia handia, puntu arriskutsuak eta sistemaren hutsegite katastrofikoak ekar ditzake.


Baina nola egiaztatzen duzu busbarra malgu bat zehaztapenak betetzen dituen? Eta makina baten merkatuan bazaude, zerk bereizten du lan-zaldia limoi batetik? Gida honek ikuskapen-prozesua xedatzen du eta ekipamendu egokia aukeratzeko aholku praktikoak eskaintzen ditu.
Zergatik ez da -negoziagarria Hedapen Soldaduraren Kalitatea?
Difusioko soldadura aegoera solidoko-batzeko prozesua. Brasing ez bezala, ez du soldadurarik eta fluxurik erabiltzen. Tenperatura eta presio altuan oinarritzen da kobre atomoak elkarrekin interfazean zehar migratzera behartzeko, bloke monolitiko bat sortuz.
Prozesu hau ezin hobeto kontrolatzen ez bada, arriskua duzu:
- Kontaktu-erresistentzia handia:Energia galera eta gainberotzea eraginez.
- Egiturazko hutsegitea:Konektoreak bibraziopean astintzen dira.
- Barne oxidazioa:-Eroankortasunaren degradazioa epe luzera.
Zure produkzio-lerroak bat betetzen duela ziurtatzeko% 99,5+ etekin-tasa, lau-pausoko ikuskapen-protokolo zorrotza behar duzu.
4 Urratseko Ikuskapen Protokoloa
1. urratsa: Ikusizko Ikuskapena (Lehenengo Defentsa Lerroa)
Ez gutxietsi ikusizko egiaztapen soil bat. Prozesuaren egonkortasunari buruzko bolumenak esaten ditu.
- Gainazalaren akabera:Soldadura-eremua leuna eta laua izan behar da. Zure babes-giroaren arabera, kobreak distiratsua izan behar du edo kolore gorri/more ilun uniformea izan behar du. Zuloak, puntu zakarrak edo "babak" harrapatutako ezpurutasunak edo hutsean ihesak iradokitzen ditu.
- Edge Fusion ("Bloke solidoa" proba):Begira busbarren alboari. Pilatutako kobrezko paperak guztiz fusionatu behar dira. Kobrezko barra sendo baten itxura izan behar du. Ertzetan liburu baten orrien antza duten lerroak (delaminazioa) ikusten badituzu, presioa irregularra zen, edo beroa ez zen sartzen.
- Trantsizio gunea:Soldatutako eremu zurrunetik paper malguaren eremura aldatzea pixkanaka eta naturala izan behar da, koska edo lepo zorrotzik gabe.
2. urratsa: Errendimendu elektrikoa ("Gold Standard")
EV eta biltegiratze aplikazioetarako, eroankortasuna da errege.
- Kontaktuaren erresistentzia:Mikro-ohmetro bat erabiliz, neurtu soldaduran zehar tentsio-jaitsiera.
Erreferentzia:-Kalitate handiko soldadura batek material nagusiarekin alderatuta, erresistentzia-igoera nulua izan behar du. Helburua izaten da< 10μΩ(mikro-ohmios) edo lortzen>% 90-95 IACSeroankortasuna kobre puruarekiko.
- Tenperatura igoera proba:Korronte nominalaren azpian, soldadura-junturaren tenperaturaez da gainditu beharbusbarren beraren tenperatura. Artikulazioa 5 gradu baino gehiagotan (9 gradu F) beroago badago, errefusa da.
3. urratsa: Proba mekanikoak (porrotera bultzatzea)
Konektore malguak mugitzeko diseinatuta daude. Soldadurak estu eutsi behar dio.
- Zuritu proba:Hau da azken "egia proba". Saiatu paperezko geruzak mekanikoki zuritzen.
Gainditzeko irizpideak:Kobrezko papera bera urratu behar da soldadura banandu aurretik. Geruzak garbi ateratzen badira, "soldadura hotza" duzu-atomoak inoiz hedatu.
- Trakzio Erresistentzia:Tiraketa proba estandarrak gutxienez indarra lortzen duela erakutsi beharko lukeKobre errezitatuaren %80.
- 90 graduko tolestura ziklikoa:Simulatu instalazioaren estresa. Zona malgua soldadura gune zurrunaren aurka behin eta berriz okertzeak zero pitzadura eragin beharko luke interfazean.
4. urratsa: Azterketa metalografikoa (The Deep Dive)
Prozesua baliozkotzeko edo arazoak konpontzeko, mikroegitura begiratu behar duzu.
- Hedapen geruza:Mikroskopioan (SEM edo optikoan), paperen arteko muga-lerroa guztiz desagertu beharko litzateke.
- aleen egitura:Ale egitura uniforme bat ikusi nahi duzu.
Erreferentzia:Difusio-trantsizio-geruza osasuntsua izan ohi da5–10μmlodiak. Meheegiak lotura ahula esan nahi du; lodiegiak "gehiegizko erredura" esan nahi du, ale hauskorrak eta lodiak sortzen direlarik.
Arazoak konpontzea: Akatsak irakurtzea
Zure ikuskapenak huts egiten badu, erabili taula hau zure makinaren parametroak doitzeko:
| Akatsa ikusi da | Litekeena da kausa | Ekintza zuzentzailea |
| Azalera Belztzea / Zuritzea | Tenperatura altuegia edo eusteko denbora luzeegia (Gehiegi berotzea). | Soldadura-tenperatura jaitsi edo egonaldi-denbora murriztu. Egiaztatu grafito-blokearen egoera. |
| Geruzak zuritu (soldadura hotza) | Bero edo presio nahikoa ez; atomoak ez ziren migratu. | Handitu tenperatura (10 gradutan) edo handitu presio hidraulikoa. |
| Zatitutako ertzak (liburuaren efektua) | Ahariaren paralelismo eskasa; presioa ez da ertzetara iristen. | Makinaren arazoa: berriro-kalibratu prentsa-buruaren paralelismoa edo egiaztatu gida-errailak. |
| Gehiegizko konpresioa (argaltzea) | Presioa altuegia, kobrea birrintzen. | Murriztu presioa edo aldatu "Desplazamendu-kontrola" modura erabilgarri badago. |
Eroslearen Gida: Nola aukeratu Difusio Soldatzailea
Akatsak ezagutzeak makina egokia erosten laguntzen du. Ez begiratu soilik prezioari; bilatu ingeniaritza ezaugarri hauek:
1. Tenperatura Kontrolaren Zehaztasuna
Difusio-lotura termikoki sentikorra da. ±20 gradu F-ko swing batek lote bat honda dezake.
- Zer bilatu:Makinak erabiltzenMaiztasun ertaineko korronte zuzena (MFDC)inbertsoreak edo begizta itxiko-tenperatura kontrola. Galdetu saltzaileari:"Makina honek denbora errealeko-tenperatura-konpentsazioa du?"
2. Zurruntasuna & Paralelismoa
Makinaren markoa kargapean tolesten bada, zure busbarrek ertz zatituak izango dituzte.
- Zer bilatu:-Zerbitzu astunaC-Markoaedo4-Postaegitura. Saihestu marko arinak. -Doitasun handiko serbo-sistema hidraulikoak hobesten dira soldadura-eremu osoan presioaren banaketa uniformea bermatzeko.
3. Datuen trazabilitatea ("Auditaren" babeslea)
Automobilgintza (IATF 16949) edo sareko bezeroei hornitzen ari bazara, datuak eskatuko dituzte.
- Zer bilatu:PLCak busbar tamaina desberdinetarako "errezetak" gorde behar ditu eta korronte, tentsio, tenperatura eta presio kurbak erregistratu behar ditu.soldadura bakoitza. Hau funtsezkoa da-produkzio-ondoko analisirako.
Laburpena
Difusio-soldaduran kalitate-kontrola ez da magia; fisika da. Ikusizko egiaztapenak, egiaztapen elektrikoa eta esfortzu mekanikoko probak menperatuz, zure produktuaren fidagarritasunaren gaineko kontrol osoa lortzen duzu.
Osagai merkeez betetako merkatuan, kalitatea bermatzeko prozesu sendoa da zure lehiakorra. Zure egungo linea berritzen ari zaren edo zure lehen difusioko soldadura-makinan inbertitzen ari zaren ala ez, lehentasuna eman doitasuna, zurruntasuna eta datuak.