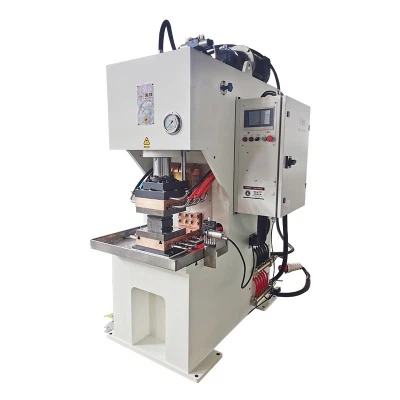
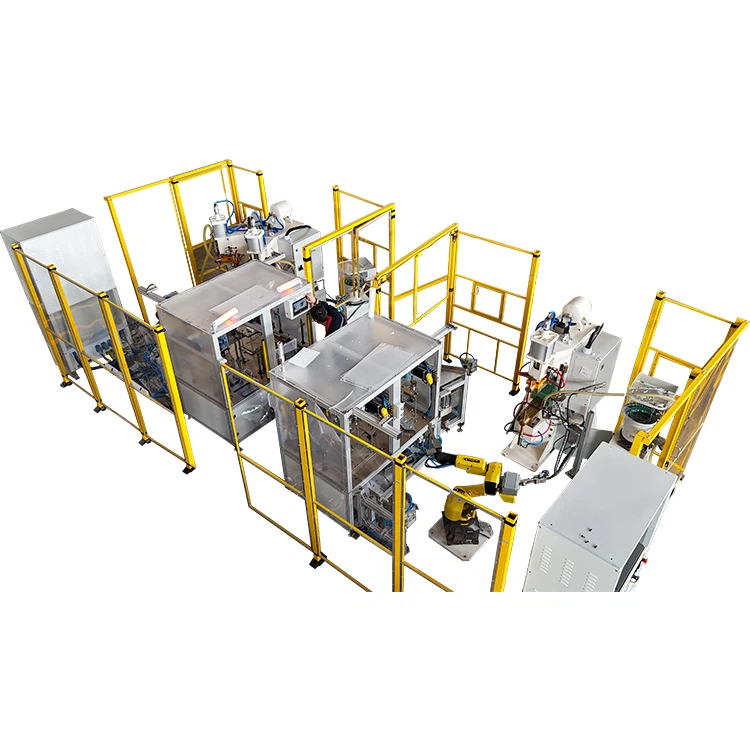
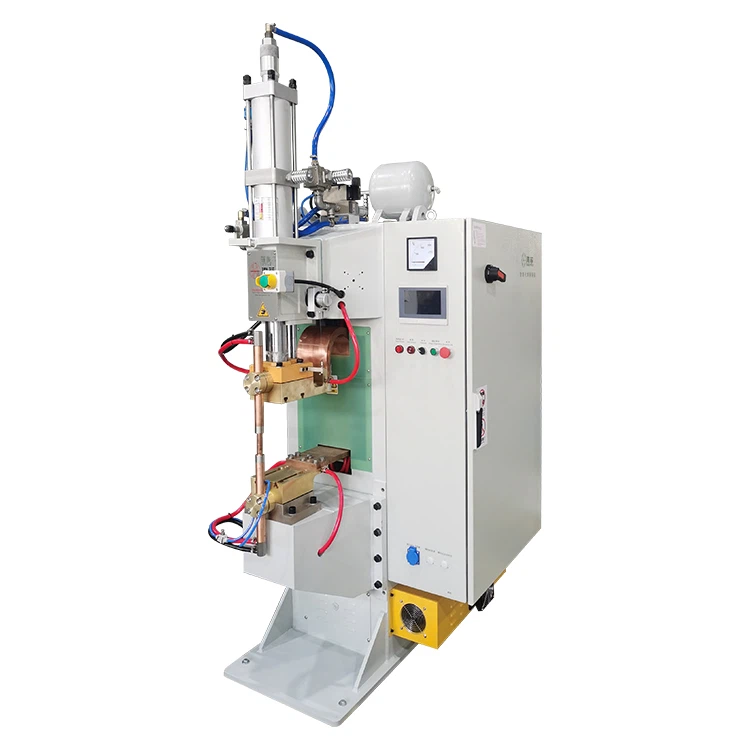
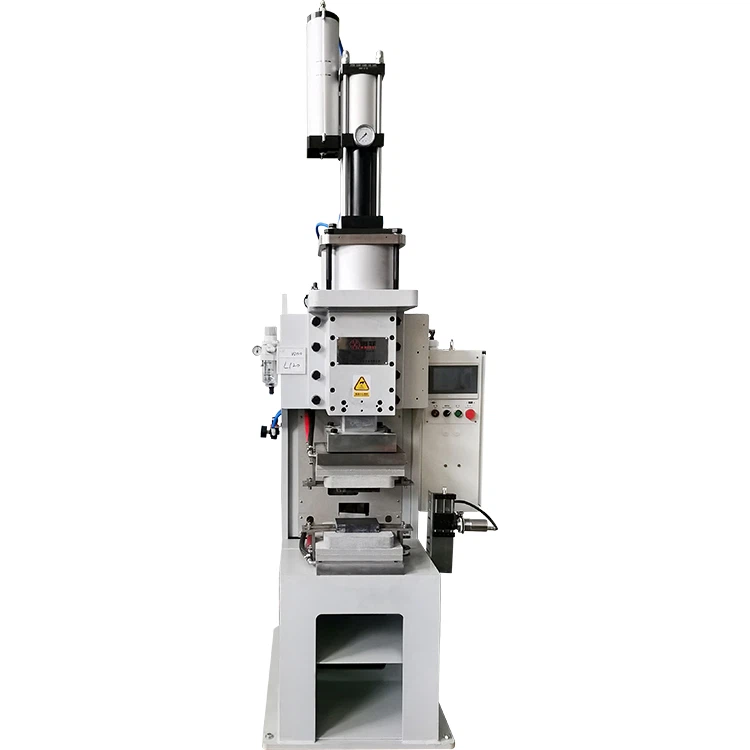
Energia berrien fabrikazioa, energia ingeniaritza, energia fotovoltaikoa biltegiratzea eta baterien ekoizpena bezalako industrietan,difusio-soldatzeko makinakkobrezko konektore malguak, potentzia-barrak eta osagai eroale konposatuak ekoizteko oinarrizko ekipamendu bihurtu dira.
Difusio-soldadura tenperatura altuaren, presio konstantearen eta denbora-ziklo zehatzen kontrol konbinatuan oinarritzen denez -maila atomikoko lotura lortzeko, makina-sistemaren egonkortasunak, kontrol-zehaztasunak eta egitura-zurruntasunak zuzenean baldintzatzen dute soldaketaren koherentzia, fidagarritasuna eta errepikakortasuna.
Ekoizpen-ingurune errealetan, ekipoen ezegonkortasunak ez du soldadura-kalitate indibiduala bakarrik eragiten. Askotan loteen kalitatearen gorabeherak, errendimendu galera, produkzioa moteltzea eta entrega arriskuak ekartzen ditu. Horregatik, ohiko hutsegite motak, arazoak konpontzeko metodo sistematikoak eta prebentziozko mantentze-estrategiak ulertzea ezinbestekoa da ekoizpen egonkorra eta eraginkorra mantentzeko.


Berokuntza eta Tenperatura Kontroleko Sistemaren akatsak
Soldadura Egonkortasunaren oinarria
Difusio-soldadura oso sentikorra da tenperatura kontrolatzeko. Berokuntza edo tenperatura kontrolatzeko sistemaren edozein ezegonkortasunek zuzenean eragiten die difusio-geruzaren sorrerari, lotura-indarrari eta mikroegituraren kalitateari. Aplikazio praktikoetan, tenperatura-sistemaren hutsegiteek juntura ahulak, erresistentzia-balio handiak, interfaze hauskorrak eta loteen kalitate ezegonkorra eragiten dute.
Ohiko akatsen agerpenak
- Makina pizten da, baina berogailua motela da edo ez da abiarazten, eta hori askotan elikaduraren akatsekin, kontrol-zirkuituaren etenekin edo hondatutako berogailuekin lotuta dago.
- Tenperatura ezin da prozesuko puntura iritsi, edo berotze-denbora anormalki luzea bihurtzen da, eta difusio-denbora nahikoa ez da eta lotura osatugabea eragiten du.
- Tenperaturaren gorabeherak nabariak dira, edo bistaratzen den tenperatura piezaren benetako tenperaturatik desberdina da, soldadura emaitza ezegonkorrak eragiten ditu.
Arazoak konpontzeko ikuspegi egituratua
- Sistemaren maila egiaztatzea:
Lehenik eta behin, egiaztatu kanpoko potentziaren egonkortasuna, tentsioaren gorabeherak, etengailuak, kontaktoreak eta segurtasun-interblokeo-sistemak barne, kanpoko energia-arazoak oker diagnostikatzeko makinen hutsegite gisa.
- Kontrol-maila egiaztatzea:
Ikuskatu tenperatura-kontrolagailuaren irteera-seinaleak eta sentsoreen feedbackaren egonkortasuna, eta alderatu bistaratzen den tenperatura benetako neurketa-puntuekin seinaleen desbideraketa edo kontrol-akatsak identifikatzeko
- Osagaien maila egiaztatzea:
Probatu berogailu-elementuen erresistentzia-balioak eta egin zona{0}}ez{1}}ikuskapena lokalizatutako kalteak edo errendimenduaren degradazioa aurkitzeko, berokuntza-sistema osoa alferrik ordezkatu beharrean.
Ingeniaritza erreferentzia praktikoa
- Difusio-soldadura-tenperatura-tarte tipikoa kobre-paperaren eta kobre-barraren:550-750 gradu
- Industri-mailako tenperatura-egonkortasun-eskakizuna:±1-2 gradu
- Ekipamendua hautatzerakoan, lehentasuna eman behar zaie -zona anitzeko berokuntza-kontrol independentea,-begizta itxia PID tenperatura erregulatzea eta denbora errealean-tenperatura-kurba erregistratzea duten makinei, hauek zuzenean zehazten baitute-epe luzerako soldadura koherentzia.
Presio-sistemaren anomaliak
Interfazearen Loturaren Kalitaterako Core Kontrol Sistema
Difusio-soldaduran, presio-sistemak piezak elkarrekin sakatzea baino gehiago egiten du. Difusio atomikoaren eraginkortasuna eta lotura-bideen eraketa zuzenean kontrolatzen ditu interfazean. Presio-sistemaren ezegonkortasunak normalean ez du berehalako geldialdirik eragiten, baizik eta pixkanaka-pixkanaka kalitate-akats gisa agertzen da, arrisku-faktore ezkutu baina kritiko bihurtuz.
Matxura-sintomak tipikoak
- Benetako presioa ezin da prozesuko konfiguraziora iritsi, eta ondorioz, gainazaleko kontaktu nahikoa ez da
- Soldaduran presio gorabeherak, difusio-baldintza ezegonkorrak eraginez
- Presioari eusteko denbora ezegonkorra, difusio osatugabea dakar
- Sentsoreen desbideratzeak sistemaren irakurketen eta benetako presio balioen arteko desadostasuna eragiten du
Arazoak konpontzeko egitura sistematikoa
- Energia iturriaren maila:
Sistema hidraulikoetarako, ikuskatu ponparen funtzionamendua, olioaren garbitasuna eta olioaren kalitatea; sistema pneumatikoetarako, egiaztatu aire-horniduraren egonkortasuna, iragazkiak eta presio-erregulatzaileak
- Eragile maila:
Ikuskatu zilindroak edo eragingailu hidraulikoak mugimendu leuna, zigiluen zahartzea, ihesak eta erresistentzia mekanikoa gidatzeko egituretan
- Kontrol eta neurketa maila:
Kalibratu presio-sentsoreak, konparatu PLC-ren irakurketak benetako presio-balioekin eta behatu presio-kurbak jarraitutasuna eta egonkortasuna kontrolatzeko desbideraketak identifikatzeko.
Prozesua eta hautaketa erreferentzia
- Kobrearen-kobrearen- lotura-presio tartea:5-15 MPa
- Kobrearen-aluminioaren- lotura-eremua:8-20 MPa
- Geruzadun egitura konposatuak: arte20-30 MPazenbait prozesutan
- Ekipamenduak, ahal izanez gero, presio serboaren kontrola,-begizta itxiko feedback-sistemak eta presio-kurbaren biltegiratze digitala izan behar ditu epe luzerako prozesuen egonkortasuna izan dadin.
Soldaduraren kalitate-akatsak
Sistema-mailako prozesuen bat ez datozen arazo bat
Lotura osatugabeak, pitzadurak, porositatea, erresistentzia handia eta geruzaren bereizketa bezalako akatsak oso gutxitan sortzen dira akats bakar batek. Tenperaturaren, presioaren, denboraren eta gainazaleko baldintzen arteko sistema desorekaren ondorio izan ohi dira.
Arrazoi nagusiak
- Tenperaturaren banaketa nahikoa edo irregularra difusio-geruza egokia eragozten duena
- Presio nahikoa edo irregularra interfazearen kontaktu txarra eragiten du
- Berotze-denbora desegokia difusio osatugabea dakar
- Gehiegizko hozte-tasa estres termikoa eta mikroarraildurak sortuz
- Azaleko kutsadura edo oxidazio-geruzak difusio atomikoaren bideak blokeatzen ditu
Egituratutako optimizazio bidea
- Lehenik eta behin, egiaztatu tenperatura-presioa-denbora kurba material-sistema espezifikoarekin bat datorrela parametro-txantiloi generikoak erabili beharrean.
- Ondoren, ikuskatu gainazala prestatzeko prozesuak, garbiketa, oxidoa kentzea eta koherentzia kontrola barne
- Aldi berean, egiaztatu finkagailu-sistemak kontaktuen lautasuna, paralelismoa eta presio banaketa uniformea ziurtatzeko
Higadura mekanikoa eta egitura-degradazioa
Epe luzeko-egonkortasunerako ezkutuko arriskuak
-Epe luzeko funtzionamenduak gida-errailetan, prentsa-mekanismoetan, finkapenetan eta transmisio-sistemetan higadura eragiten du. Arazo hauek askotan ez dute alarmarik eragiten, baina pixkanaka kokapen-zehaztasuna eta errepikakortasuna murrizten dute, denboran zehar soldadura-kalitate ezegonkorra dakar.
Arazo mekaniko tipikoak
- Gida-errailaren higadura kokapen desbideratzea eragiten du
- Sakatzeko mekanismoa itsasten da, indar transmisio irregularra eragiten duena
- Gailuaren deformazioak interfazearen kontaktuaren kalitateari eragiten dio
- Transmisioaren sakea handitu mugimenduaren zehaztasuna murrizten du
Ingeniaritza mantentze-estrategia
- Konponketa erreaktiboaren ordez prebentziozko mantentze-sistema (PM) sistema ezarri
- Egin gako osagaien aldizkako ikuskapenak, gidaren zuzentasuna, finkoen lautasuna eta sistemaren errepikapenen kokapen zehaztasuna barne.
- Gomendatutako mantentze-erritmoa:
- 1.000 orduro: oinarrizko ikuskapena
- 3.000 orduz behin: gakoen higadura-piezen mantentze-lanak
- 6.000 orduz behin: sistema-mailako zehaztasun-kalibrazioa
Ekipamenduak aukeratzeko logika hutsegiteen kudeaketan oinarrituta
Erosketa-esparru praktikoa
-Epe luzeko funtzionamenduaren ikuspuntutik, difusioko soldadura-makina baten balioa ez dago soldatzerik dagoen ala ez, baizik eta ekoizpen masiboan modu egonkorra, koherentea eta erreproduzigarria den ala ez.
Hautaketa hiru oinarrizko dimentsiotan zentratu behar da
- Sistemaren gaitasuna:tenperatura-egonkortasuna, presioa kontrolatzeko zehaztasuna, begizta itxiko-kontrola eta datuak eskuratzeko gaitasuna
- Egitura diseinua:makina-marko zurruna, serbo-kontrol-sistemak, mantentze modularreko diseinua eta higadura-pieza estandarizatuak
- Laguntza operatiboa:prozesuen laguntza-gaitasuna, parametroen datu-base sistemak, dokumentazio teknikoaren kalitatea eta zerbitzuaren erantzun-egitura
Ondorioa: Egonkortasuna Difusioko Soldadura Makina baten benetako balioa da
Difusio-soldatzeko makina baten fidagarritasuna ez da osagai indibidualaren kalitatearen batura, tenperatura-sistemen, presio-sistemen, prozesuen kontrol, egitura mekaniko eta kudeaketa-sistemen arteko funtzionamendu koordinatuaren emaitza baizik.
Arazoak konpontzeko prozedura estandarizatuak, parametroen datu-baseak, ekipoen osasuna kontrolatzeko sistemak eta prebentziozko mantentze-mekanismoak eraikiz, fabrikatzaileek porrot-tasak nabarmen murrizten dituzte, soldadura koherentzia eta produkzio-etekina etengabe hobetzen duten bitartean.
-Eskala handiko fabrikazio-inguruneetan, hala nola, energia berrien, energia-sistemaren eta energia biltegiratzeko industrietan, egonkortasuna difusio-soldadura-ekipoen hautapen-irizpide nagusia bihurtu da, ez soldatzeko gaitasuna soilik.
Difusio-soldadura-makina egokia aukeratzeak epe luzeko -manufakzio-sistema egonkorra hautatzea esan nahi du, ez ekipo bakarra erostea.