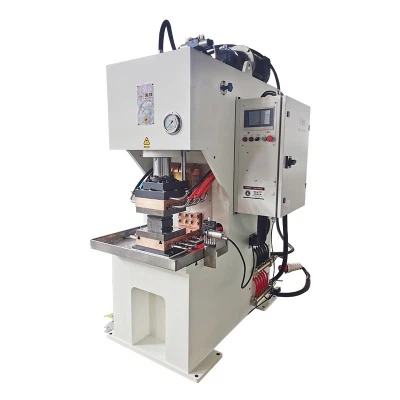
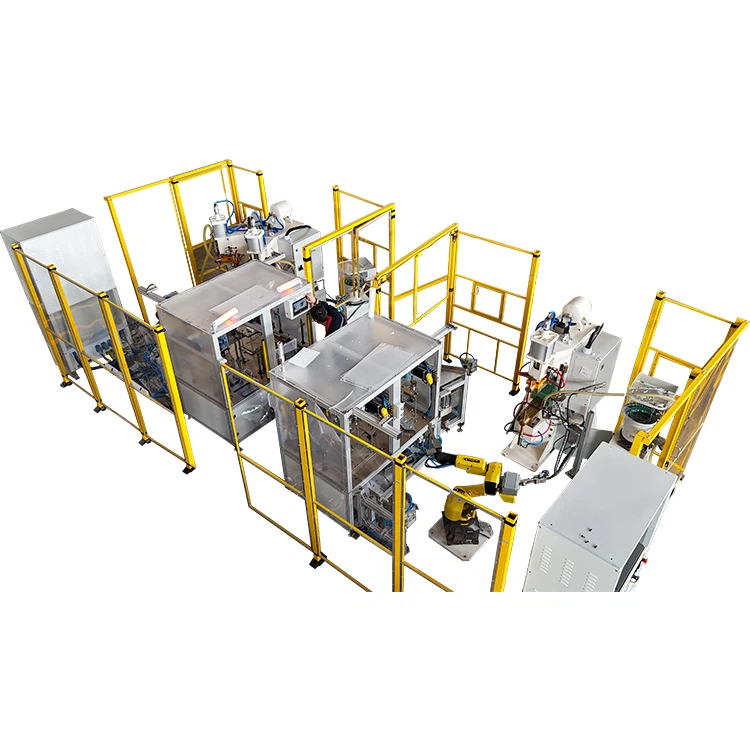
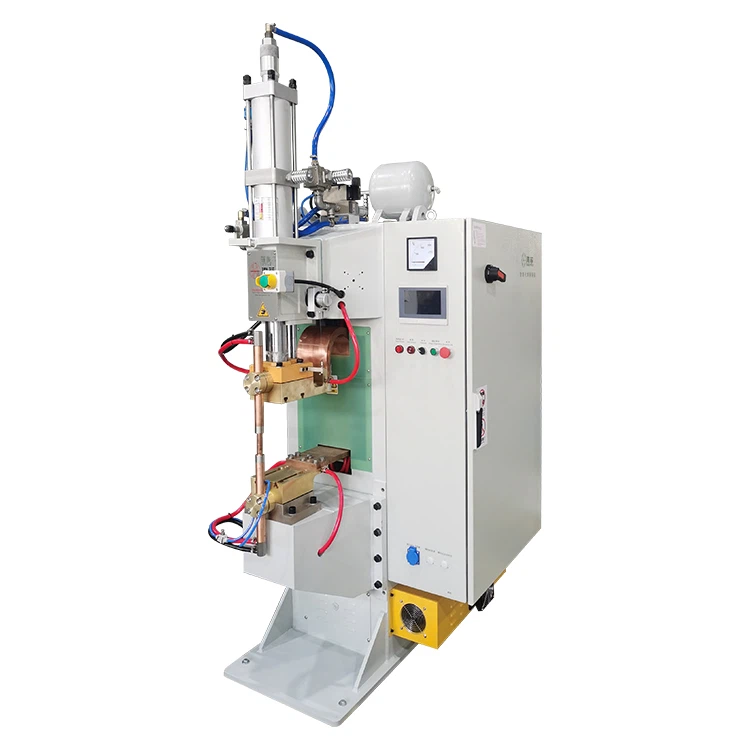
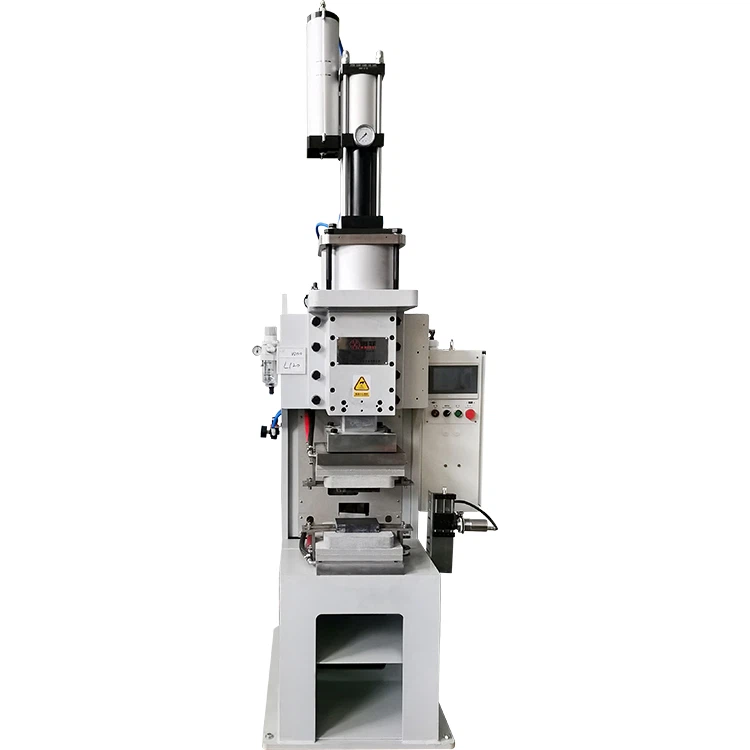
Energia berrietan (bateria fitxak lotzea), potentzia banaketa (kobrea{0}}aluminioko barrak) eta biltegiratze fotovoltaikoa (interkonexioak) sektoreetan, Difusioko Soldadura Makinak ezinbestekoak dira. Tenperatura eta presio altuetan-maila atomikoko lotura erraztuz, eroankortasun elektrikoa eta osotasun mekanikoa bermatzen dute.
Hala ere, huts-inguruneen, ziklo termikoaren eta zehaztasun hidraulikoaren konbinazioak makina hauek hutsegite zehatzak jasan ditzakete. Gida honek ohiko matxurak, diagnostiko bizkorreko protokoloak eta kontratazio adituen aholkuak eskaintzen ditu.


Kudeaketa Termikoaren eta Berokuntza Sistemaren Matxurak
Berokuntza-modulua difusio-soldadura-makina baten bihotza da. Prozesua difusio atomikoan oinarritzen denez-tenperatura oso-menpekoa den-desbideratze termiko txiki batek ere lote osoa arriskuan jar dezake.
1. Ohiko Sintomak
- Tenperatura geldoa:Makinak askoz denbora gehiago behar du lotura-puntura iristeko.
- Gradiente termikoaren desberdintasuna:Pieza osoan lotura-indarra ez-koherentea eragiten du (adibidez, erdigunea fusionatzen da ertzak zuritu bitartean).
- PID Kontrol Alarmak:Normalean termopare "zarata" edo zirkuitu irekiek eragiten dute.
2. Diagnostiko Erreferentziak eta Datuak
- Erresistentzia egiaztatzea:Makina gehienek grafitoa edo metalezko berogailuak erabiltzen dituzte. Neurtutako erresistentzia baino gehiago desbideratzen bada15%diseinuaren zehaztapenetatik (normalean5Ω–20Ωpotentziaren arabera), litekeena da elementua hondatuta egotea eta ordeztu behar izatea.
- Zehaztasun mugak:EV baterietan kobrezko papera lotzeko, tenperaturaren gorabeherak barnean mantendu behar dira±3 gradu. Gainditzen den bariantza10 gradubidegurutzearen erresistentzia elektrikoa handitu dezake5%–8%, azken produktuan gehiegi berotzea eraginez.
Presioaren ezegonkortasuna eta hutsaren osotasuna
Difusio-soldadurak gainazaleko oxidoak kentzea eta kontaktu fisikoko eremuak maximizatzea eskatzen du. Indar hidrauliko zehatzaren eta-huts-atmosfera handiaren bidez lortzen da hori.
1. Fluktuazio Hidraulikoak eta Presioak
- Gaia:Euste-etapan presio-jaitsierak barne-ihes hidraulikoetatik, zilindro-zigiluen zahartzetik edo balbula proportzional akastunetatik sortzen dira.
- Egiaztapen azkarra:Presio-kurba kontrolatzea. Indarra baino gehiago aldatzen bada2%egonaldi-denboran zehar balio nominatua, ikuskatu zigiluak. Potentzia-barrako soldaduran, presioak normalean bitartekoak dira10MPa eta 30MPa; mikro-erorketa batek ere interfazean "hutsatzea" ekar dezake.
2. Hutsean ihesak eta kutsadura
- Errendimendu estandarra:-Kalitate handiko difusioko soldadura-makina batek huts-maila lortu beharko luke5×10⁻³ Paedo hobeto barruan20-40 minutu.
- "Bilatu eta zigilatu" metodoa:Egiaztatu huts-ponparen olioa emultsionatzeko (esne kolorea). Ihes-tasa gainditzen badu1 Pa/h, erabili helio-isurien detektagailu bat bridako junketetan eta gasaren sarrerako balbuletan. Piezen gaineko oxidazioa hutsaren hutsegitearen edo-garbitasun baxuko gas babesgarriaren seinale da.
Soldadura-akatsak aztertzea: Prozesua vs Makina
Askotan, makinaren "akatsa" dirudiena prozesuko parametroen (Tenperatura-Presioa-Denbora) oker lerrokatzea da.
1. Soldadura-kalitaterako matrizea konpontzea
| Akats mota | Erro Kausa | Zuzenketa Teknikoa |
| Lotura osatugabea | Presio edo egonaldi denbora nahikoa | Handitu egonaldi-denbora5-10 minutuedo presioaren bidez2-3 MPa |
| Alboko estutu-kanpora | Gehiegizko tenperatura edo presioa | Murriztu tenperatura10-20 gradu; egiaztatu moldearen geldiune mekanikoak |
| Gainazaleko kolorazioa | Hutsean eskasa edo{0}}purutasun gutxiko gasa | Ziurtatu argonaren garbitasuna dela99.999%; ordezkatu O{0}}eraztunak |
2. Gainazala prestatzeko eginkizuna
Difusio-soldatzeko makinak ezin du higiene eskasa konpentsatu. Lan-piezek gainazaleko zimurtasuna mantendu behar duteRa < 1,6μm. Makinaren plakaren paralelismoa desaktibatuta badago (nahiz eta0,05 mm), ondoriozko presio-desorekak hutsune mikroskopikoak sortuko ditu, indar osoa zenbaterainokoa den kontuan hartu gabe.
Higadura mekanikoa eta prebentziozko mantentze-lanak
FV eta energia biltegiratzeko sektoreko-bolumen handiko ekoizpenerako, karga-sistemaren eta gabineteen fidagarritasun mekanikoa funtsezkoa da.
- Eragingailuaren eta gidaren higadura:-Tenperatura handiko erradiazioa (askotan500 gradu +) lubrifikatzaile estandarrak azkar degradatzen ditu. Ziurtatu-tenperatura altuko koipea aplikatzen dela500-1.000 funtzionamendu-ordu.
- Jig deformazioa:Jig-ek etengabeko hedapen eta uzkurdura termikoa jasaten dute. Soldaduraren ondoren busbarrek okertzen badute, erabili palpagailu bat lautasuna egiaztatzeko; desbideratzeak ez du gainditu behar0,05 mm 100 mm bakoitzeko.
Kontratazio estrategikoa: Zer bilatu Difusioko Soldadura Makina batean?
Zure instalaziorako makina bat hautatzen duzunean, lehenetsi adierazle tekniko hauei epe luzeko -ROI-a bermatzeko:
- -Zona anitzeko tenperatura kontrola:Ezinbestekoa osagai handietarako (likidoa hozteko plakak adibidez) uniformetasun termikoa bermatzeko±5 gradulan eremu osoan zehar.
- Servo-erregimen itxi- hidraulikoa:Aukeratu balbula servo-proportzionalak dituzten makinak. Mikra-mailako desplazamendu kontrola eskaintzen dute, eta hori funtsezkoa da konektore malguen lodiera zehatza mantentzeko.
- Huts-ponparen konfigurazioa:Goiko-modeloek Ponpa Molekularra + Paleta Ponpa Birakaria konbinazioa erabiltzen dute. Konfigurazio hau askoz eraginkorragoa eta garbiagoa da -garbitasun handiko soldadurarako difusio-ponpa tradizionalak baino.
- Datuen erregistroa eta trazabilitatea:EV industrian, trazabilitatea derrigorrezkoa da. Ziurtatu makinak denbora errealean-"Denbora-Tenperatura-Presioa" kurbak esporta ditzakeela ziklo bakoitzeko, kalitate-ikuskaritzak betetzeko.
Ondorioa
A mantentzeadifusioko soldadura makinagutxiago "konpontzea" eta gehiago "iragartzea". Datuen-mantentze-zerrenda bat ezarriz, aurreikusi gabeko geldialdi-denboraren %90 ezaba dezakezu.